Les commandes récurrentes par conteneur mettent bien plus à l'épreuve une usine de mobilier en bois de rose qu'une première commande. Ce guide explique comment la planification de la capacité, l'ordonnancement de la production, le contrôle qualité par lot, la rigueur documentaire et la coordination des conteneurs permettent de tenir les délais des commandes récurrentes pour les importateurs B2B.
Les commandes répétées de conteneurs sont le moment où une usine de meubles en bois de rose prouve sa valeur ou s'effondre discrètement. Une première commande est un test de capacité ; un programme récurrent est un test de système. Les importateurs qui achètent des meubles classiques en bois de rose pour des projets hôteliers, résidentiels ou de vente au détail s'arrêtent rarement à un seul conteneur. Ils reviennent, saison après saison, et chaque commande de retour porte la même attente : la même qualité, la même finition, le même créneau de livraison et aucune surprise.
Ce guide explique comment une usine chinoise de meubles en bois de rose gère sa capacité de production et la fiabilité de ses livraisons sur des commandes répétées de conteneurs. Il s'adresse aux importateurs B2B, aux distributeurs et aux acheteurs de projets qui ont besoin de comprendre ce qui se passe à l'intérieur d'une usine entre le bon de commande et le conteneur chargé, et ce qu'il faut demander avant de s'engager dans une relation d'approvisionnement à long terme.
Pourquoi les commandes répétées posent un problème différent des premières commandes
Une première commande se négocie généralement autour du prix, de l'approbation de l'échantillon et d'une seule date de livraison. Une commande répétée se négocie autour d'une confiance déjà acquise et qu'il faut désormais maintenir. La pression commerciale est différente. Sur une première commande, un acheteur peut absorber un léger retard. Sur une commande répétée, un retard peut faire échouer un lancement en magasin, une date d'ouverture d'hôtel ou un engagement d'un distributeur envers ses propres clients.
La pression opérationnelle est également différente. Une usine qui gère plusieurs programmes récurrents en même temps jongle simultanément avec l'approvisionnement en bois, les calendriers de séchage, la capacité de sculpture, la capacité de finition, l'emballage et la réservation de conteneurs. La question n'est pas de savoir si l'usine peut fabriquer un bel ensemble. Il s'agit de savoir si elle peut fabriquer le quatre centième ensemble selon la même norme que le premier, à une date promise des mois plus tôt.
Les trois modes de défaillance d'un programme de commandes répétées
En pratique, les programmes de commandes répétées échouent de trois manières prévisibles. Les comprendre aide un acheteur à poser les bonnes questions.
- Dérive de la capacité. L'usine accepte plus de commandes que sa capacité de sculpture ou de séchage ne peut en absorber, et les délais de production s'allongent discrètement. L'acheteur ne l'apprend que lorsque la date d'expédition glisse.
- Dérive de la qualité. Les lots de bois changent, les équipes d'artisans tournent et la régularité de la finition se relâche. Le deuxième conteneur semble subtilement différent du premier.
- Dérive de la communication. Les mises à jour des jalons cessent d'arriver, la documentation devient incohérente et l'acheteur se retrouve à courir après l'information au lieu de planifier.
Une usine dotée d'un véritable système de commandes répétées a une réponse à chacune de ces dérives. Une usine qui n'en a pas répondra vaguement.
Comment une usine de meubles en bois de rose planifie sa capacité
La planification de la capacité est le fondement de la fiabilité des livraisons. Pour une usine de meubles en bois de rose, la capacité n'est pas un chiffre unique. C'est un ensemble de contraintes, et la contrainte la plus serrée fixe le plafond réel de la production.
La capacité de sculpture est la contrainte la plus difficile à étendre
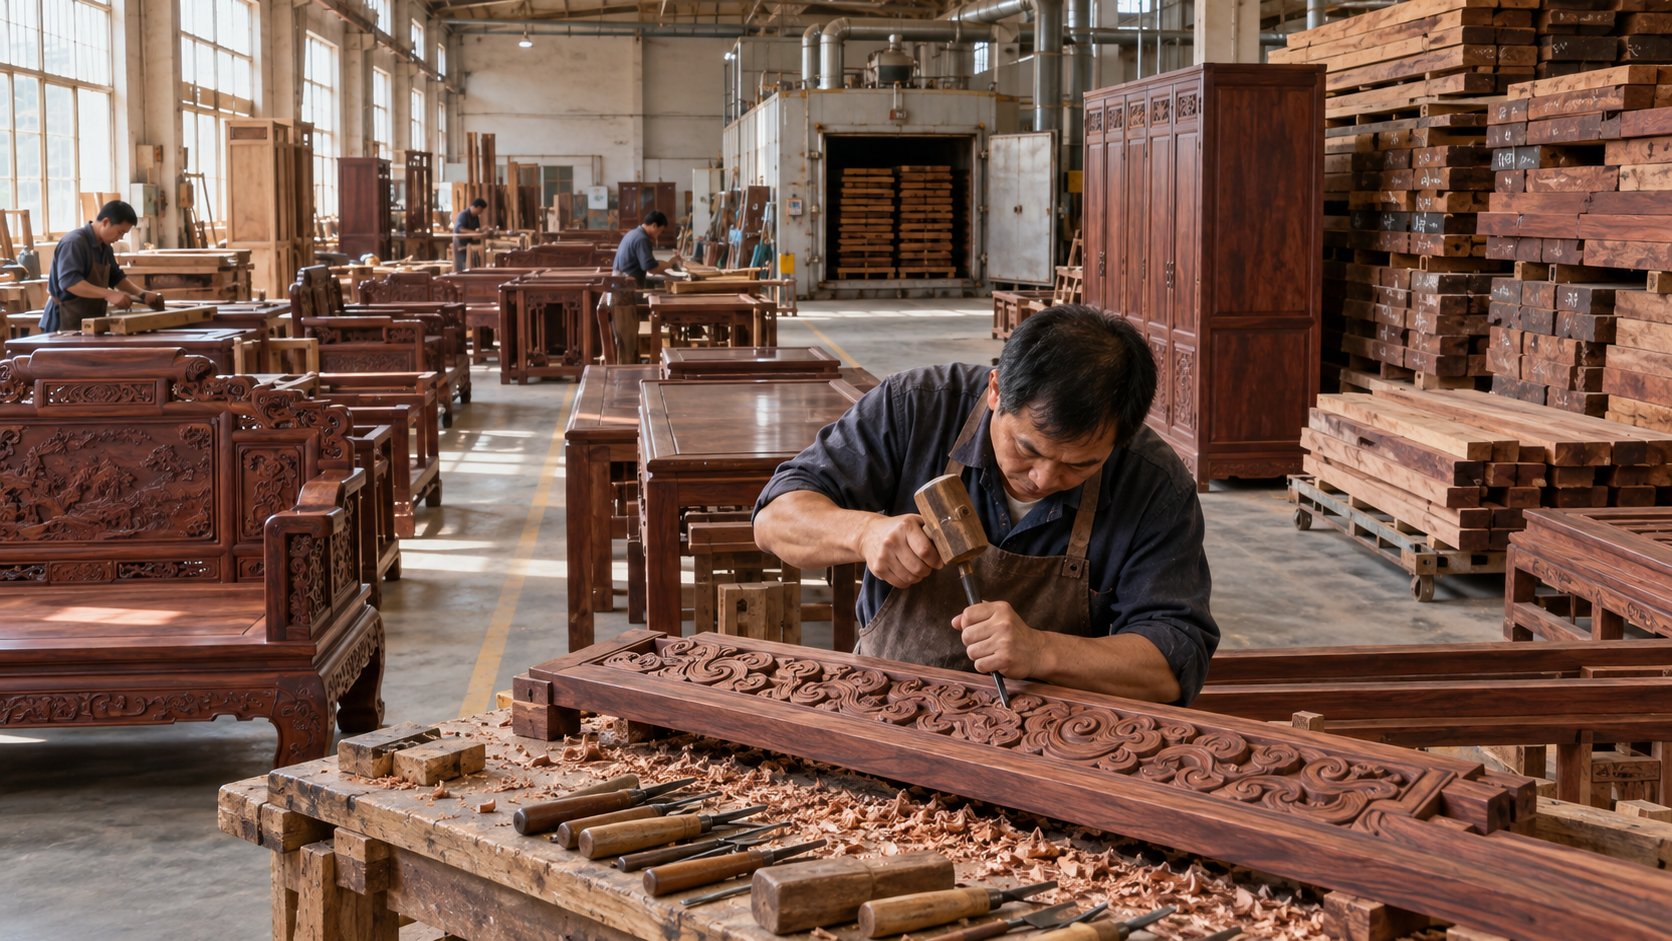
La sculpture à la main est la signature des meubles classiques en bois de rose, et c'est aussi la partie la moins élastique de la production. Un sculpteur qualifié ne peut pas être recruté et productif en une semaine. La formation prend des années, et le travail le plus fin est concentré entre un petit nombre de mains expérimentées. Cela signifie que le véritable plafond de production d'une usine est souvent fixé non pas par sa surface au sol ou ses machines, mais par le nombre de sculpteurs qualifiés qu'elle peut maintenir au travail de façon régulière.
Lorsqu'une usine planifie sa capacité honnêtement, elle planifie d'abord autour de la sculpture. Elle sait combien d'heures de sculpteur consomme un ensemble de salon, un ensemble de salle à manger ou une suite de chambre à coucher, et elle refuse les commandes qui pousseraient l'équipe de sculpture au-delà d'un rythme soutenable. Une usine qui accepte tout et espère rattraper son retard est une usine qui finira par livrer en retard.
La capacité de séchage fixe le plancher du délai de production
Le bois feuillu massif doit être séché correctement avant d'être coupé et assemblé. Dans une région de production humide, un séchage précipité est la cause la plus fréquente de fissures et de déformations dans les climats d'outre-mer. Une usine disciplinée utilise un séchage contrôlé qui ne peut pas être comprimé sans risquer la stabilité à long terme du meuble.
Parce que le séchage est un processus physique dont la durée minimale est fixe, il fixe un plancher à la vitesse à laquelle toute commande peut avancer. La planification de la capacité doit donc tenir compte de la disponibilité des chambres de séchage, et pas seulement des bancs d'assemblage. Lorsqu'une usine annonce à un acheteur qu'un conteneur partira dans un certain nombre de jours ouvrables, ce nombre doit déjà inclure le temps de séchage, et non le présupposer résolu.
La capacité de finition et d'emballage complète le tableau
La finition et l'emballage sont les dernières étapes avant l'expédition, et elles sont fréquemment sous-estimées. La finition traditionnelle au laque et à la cire implique plusieurs couches avec des intervalles de séchage entre elles. L'emballage de meubles sculptés pour un conteneur maritime est un travail qualifié qui prend du temps à bien faire. Une usine qui ne planifie sa capacité que jusqu'à l'étape d'assemblage découvrira un goulot d'étranglement à la finition, exactement au moment où la date d'expédition est la plus proche.
Questions à poser : « Combien de sculpteurs avez-vous, et combien d'heures de sculpteur consomme l'un de mes ensembles ? Combien de chambres de séchage exploitez-vous, et quel est le cycle de séchage minimal que vous accepterez ? » Une usine qui peut répondre avec des chiffres précis planifie sa capacité. Une usine qui répond avec des adjectifs ne la planifie pas.
Ordonnancement de la production : comment une usine attribue les créneaux
La capacité est ce qu'une usine peut faire. L'ordonnancement est ce qu'elle choisit de faire d'abord. Pour les clients récurrents, la discipline d'ordonnancement fait la différence entre un programme prévisible et un état permanent de gestion de crise.
Attribution des créneaux et calendrier de production
Une usine bien gérée tient un calendrier de production qui associe les commandes à des créneaux dans chaque étape de production. Lorsqu'une commande répétée est confirmée, elle n'est pas simplement ajoutée à une pile ; elle se voit attribuer des créneaux en séchage, sculpture, assemblage, finition et emballage. C'est ce qui permet à l'usine de donner une date d'expédition réaliste plutôt qu'optimiste.
Pour l'acheteur, l'implication pratique est que la date d'expédition doit être traçable jusqu'à un calendrier, et non jusqu'à une promesse commerciale. Si une usine peut expliquer à quelle étape se trouve votre commande et quand elle passera à la suivante, la date est crédible.
Comment les commandes mixtes et personnalisées sont séquencées
Les commandes répétées sont rarement identiques. Un distributeur peut recommander un ensemble de salon qui se vend bien tout en ajoutant une nouvelle configuration de salle à manger, ou un projet hôtelier peut s'étendre d'un étage à trois. Séquencer le travail mixte et personnalisé aux côtés du travail répétitif standard est un véritable défi d'ordonnancement, car les pièces personnalisées consomment plus de temps de conception et de réglage.
Une usine disciplinée sépare les deux flux lorsque c'est possible, en faisant tourner les articles répétitifs standard sur un rythme plus régulier tout en donnant aux articles personnalisés des fenêtres de réglage dédiées. Cela évite que le travail personnalisé interrompe à plusieurs reprises la ligne standard, ce qui est une cause fréquente de retard pour les clients récurrents.
Protéger les clients engagés en période de charge
Le véritable test de la discipline d'ordonnancement intervient lorsque l'usine est occupée. Sous charge, la tentation est d'accepter de nouvelles commandes et de laisser les existantes glisser. Une usine qui valorise les affaires récurrentes fait l'inverse : elle protège d'abord les clients engagés et refuse ou reporte les nouveaux travaux qui les compromettraient.
Les acheteurs devraient demander directement comment l'usine se comporte lorsqu'elle est à pleine capacité. La réponse révèle si la relation est traitée comme un programme ou comme une série de transactions.
Maintenir une qualité constante d'un lot à l'autre
La constance de la qualité d'un lot à l'autre est la promesse la plus difficile qu'une usine fait à un client récurrent. Le bois est une matière naturelle, les artisans sont humains et la finition est en partie un savoir-faire. La constance n'est pas automatique ; elle s'organise.
Sélection du bois et appariement des lots
La couleur et le grain varient d'une grume à l'autre, et même au sein d'une seule grume. Pour une commande répétée, l'usine doit assortir le nouveau bois au caractère du lot précédent afin qu'un client recevant un deuxième conteneur ne voie pas un produit visiblement différent. Cela exige soit un stock réservé provenant de la même source, soit une sélection et un classement minutieux par rapport à un échantillon de référence conservé.
Conserver un échantillon de référence physique de la commande d'origine est l'un des outils de constance les plus simples et les plus efficaces. Il donne à l'usine une norme concrète à respecter, plutôt que de s'en remettre à la mémoire ou à des photographies.
Constance de la sculpture et affectation des artisans
Le style de sculpture est personnel. Deux sculpteurs travaillant à partir du même dessin peuvent produire des résultats subtilement différents. Pour les commandes répétées, la constance est mieux protégée en affectant la même équipe de sculpture, ou au moins le même sculpteur principal, à la ligne de produits récurrente. C'est une décision d'ordonnancement autant qu'une décision artisanale, et c'est l'une des raisons pour lesquelles la capacité de sculpture et l'ordonnancement sont si étroitement liés.
Constance de la finition
La finition est l'étape où les petites variations deviennent visibles. Le niveau de brillance, la profondeur de couleur et la texture de surface dépendent tous du nombre de couches, de l'intervalle entre elles et des conditions de la zone de finition. Une usine qui documente sa spécification de finition pour chaque ligne de produits, et s'y tient lot après lot, donne à l'acheteur un produit qui semble identique au dixième conteneur comme au premier.
Points de contrôle qualité tout au long du cycle de production
La qualité ne s'inspecte pas à la fin ; elle s'intègre à chaque étape. Un programme de commandes répétées doit comporter des points de contrôle définis qui détectent les problèmes tant qu'ils sont encore peu coûteux à corriger.
Points de contrôle à la réception du bois et au séchage
Avant toute découpe, le bois entrant doit être contrôlé pour l'essence, la classe et la teneur en humidité. Le séchage doit être surveillé et consigné, car la teneur en humidité au moment de l'assemblage détermine le comportement de la pièce finie dans un climat différent. Une usine qui enregistre ces valeurs peut montrer à un acheteur des preuves, et pas seulement des assurances.
Points de contrôle en cours de fabrication
L'assemblage, la sculpture et le montage méritent chacun leurs propres points d'inspection. Contrôler l'assemblage avant la finition, par exemple, permet de détecter les problèmes structurels alors que la pièce peut encore être corrigée sans reprise de finition. Les points de contrôle en cours de fabrication empêchent un défaut de voyager jusqu'au conteneur emballé.
Inspection avant expédition
Avant le chargement, chaque pièce doit être inspectée par rapport à l'échantillon approuvé et à la spécification de la commande. C'est la dernière occasion pratique pour l'acheteur de détecter un problème avant qu'il ne devienne une réclamation internationale. Une usine qui accueille favorablement une inspection tierce, plutôt que de s'y opposer, signale sa confiance dans son propre processus.
Rapports de jalons pour les clients récurrents
Pour les clients récurrents, les résultats d'inspection doivent être rapportés sous forme de jalons, et non conservés pour un seul récapitulatif de fin de production. Des photographies à des étapes définies, des relevés d'humidité et des validations d'inspection donnent à l'acheteur une image continue de l'avancement et réduisent l'anxiété qui mène à des relances constantes.
Documentation et discipline du processus d'exportation
La documentation est ingrate et décisive. Un conteneur prêt mais sans documents ne part pas. Pour les programmes récurrents, la discipline documentaire s'accumule : une petite incohérence dans une expédition devient un schéma qui crée des frictions à chaque dédouanement ultérieur.
L'ensemble documentaire standard
Une expédition à l'export bien organisée comprend généralement une facture commerciale, une liste de colisage, un connaissement, un certificat d'origine le cas échéant, et toute documentation de conformité liée au bois exigée par le marché de destination. Pour les meubles en bois feuillu, la documentation d'un approvisionnement légal et, le cas échéant, certifié, est de plus en plus attendue par les acheteurs en Europe et en Amérique du Nord.
Pourquoi la discipline documentaire compte davantage sur les commandes répétées
Sur une première commande, un acheteur peut tolérer un délai documentaire. Sur un programme récurrent, le courtier en douane, l'entrepôt et le calendrier de vente de l'acheteur lui-même dépendent de documents prévisibles. La constance du format des documents, des descriptions de produits et de la classification SH d'une expédition à l'autre fluidifie le dédouanement et évite les retards dus à des documents non concordants.
Les normes d'emballage comme condition non négociable
Les meubles sculptés sont vulnérables en transit. Les angles, les détails sculptés et les éléments saillants ont besoin d'une protection qui résiste à l'empilage, aux vibrations et aux variations d'humidité en mer. Les normes d'emballage doivent être fixées pour une ligne de produits et appliquées de manière identique à chaque expédition répétée. Une usine qui change de méthode d'emballage entre les expéditions introduit une variable que l'acheteur ne peut pas maîtriser.
Coordination des conteneurs et fiabilité des expéditions
Le conteneur est le point de rencontre entre la production et la logistique, et c'est là que de nombreuses commandes par ailleurs bien gérées perdent leur calendrier.
Plans de chargement et prévention des dommages
Un plan de chargement détermine la disposition, le calage et la protection des pièces à l'intérieur du conteneur. Pour les articles irréguliers, sculptés et lourds, un plan de chargement réfléchi prévient à la fois les dommages et le gaspillage d'espace. Les clients récurrents bénéficient du fait que l'usine conserve un plan de chargement pour leur ligne de produits, afin que chaque expédition soit chargée de la même manière éprouvée.
Expéditions partielles et livraison échelonnée
Les grosses commandes de projets doivent parfois être expédiées par étapes. La livraison échelonnée peut être un avantage, mais seulement si l'usine peut séquencer la production de sorte que la première expédition soit complète et correcte plutôt qu'un sous-ensemble aléatoire de la commande. Cela exige la discipline d'ordonnancement décrite plus haut.
Communication pendant la fenêtre d'expédition
La période entre la fin de la production et le départ du navire est celle où l'incertitude culmine. La confirmation de réservation, l'enlèvement du conteneur, la date de chargement et le départ doivent être communiqués de manière proactive. Une usine qui rapporte ces jalons sans qu'on le lui demande gère la relation ; une usine qui ne répond qu'aux demandes gère la transaction.
Continuité du service après-vente sur un programme
Les affaires récurrentes se construisent autant sur ce qui se passe après la livraison qu'avant. Un acheteur qui n'a jamais eu besoin d'un service après-vente se soucie néanmoins de savoir s'il existe.
Résolution des défauts et traitement des causes racines
Lorsqu'un défaut apparaît, la question utile n'est pas seulement de savoir comment il sera résolu, mais pourquoi il s'est produit. Une usine qui enquête sur les causes racines et ajuste son processus empêche le même défaut de se reproduire dans le conteneur suivant. C'est la différence entre corriger un problème et mettre fin à un schéma.
Conseils d'installation à distance et accompagnement de projet
Pour les acheteurs de projets, les conseils d'installation comptent. Les grandes pièces sculptées, les ensembles modulaires et les configurations pour toute la maison bénéficient d'instructions claires de montage et de mise en place. L'assistance à distance, les plans d'implantation et les conseils d'installation réduisent le risque de dommage pendant l'installation et améliorent l'expérience du client final.
Garantie et responsabilité à long terme
Une garantie n'a de sens que si l'usine qui la porte est encore engagée des années plus tard. Pour les programmes récurrents, les conditions de garantie doivent être claires, documentées et constantes d'une expédition à l'autre. Les acheteurs doivent comprendre ce qui est couvert, ce qui ne l'est pas, et comment une réclamation est traitée en pratique.
Questions à poser à une usine avant de s'engager dans un programme récurrent
Les questions suivantes distinguent une usine dotée d'un véritable système de commandes répétées d'une usine qui improvise.
| Domaine | Question à poser | À quoi ressemble une bonne réponse |
|---|---|---|
| Capacité | Combien de sculpteurs et de chambres de séchage exploitez-vous, et comment plafonnez-vous les prises de commandes ? | Des chiffres précis et une limite déclarée sur les commandes simultanées |
| Ordonnancement | Comment ma commande est-elle répartie entre les étapes de production ? | Un calendrier étape par étape avec des dates |
| Constance | Comment assortissez-vous un nouveau lot à ma commande précédente ? | Des échantillons de référence conservés et du bois réservé |
| Qualité | Quels points de contrôle existent, et partagerez-vous les enregistrements ? | Des points de contrôle définis avec des résultats documentés |
| Documentation | Quel est votre ensemble documentaire standard et son délai de traitement ? | Une liste fixe et un calendrier réaliste |
| Logistique | Tenez-vous un plan de chargement pour ma gamme de produits ? | Un plan conservé et réutilisé à chaque expédition |
| Service après-vente | Comment les défauts sont-ils analysés et évités ? | Un processus d'analyse des causes profondes, et non une simple promesse de remplacement |
Signaux d'alerte dans une relation de commandes récurrentes
Certains signaux suggèrent que la capacité d'une usine à traiter des commandes récurrentes est plus faible que ne le laisse paraître sa présentation commerciale.
- Des dates d'expédition annoncées instantanément, sans référence à un calendrier de production.
- Une réticence à partager des photographies en cours de production ou des rapports de contrôle.
- Aucun échantillon de référence conservé des commandes précédentes.
- Des méthodes d'emballage qui changent d'une expédition à l'autre sans explication.
- Des points d'étape qui n'arrivent qu'après relance de l'acheteur.
- Une disposition à accepter des commandes nouvelles sans limite alors que les clients existants attendent.
Aucun de ces signaux n'est fatal en soi. Leur accumulation est un avertissement : l'usine vend une capacité qu'elle n'a pas.
Comment Yunxiao structure ses programmes de commandes récurrentes
Yunxiao Rosewood Furniture Co., Ltd fabrique du mobilier classique en bois de rose dans le comté de Xianyou, à Putian, dans le Fujian, depuis 2008, au sein d'une usine de 12 000 mètres carrés. L'entreprise travaille avec du Machilus Nanmu certifié légal, du bois rouge vieilli et des bois durs tropicaux de qualité A, et assemble par tenons et mortaises plutôt qu'avec des clous métalliques.
Pour les clients réguliers, plusieurs pratiques soutiennent la fiabilité des livraisons. Le bois est séché sous humidité contrôlée selon un cycle de 36 jours, ce qui protège sa stabilité dans les climats d'outre-mer. La finition utilise de la cire d'abeille et des procédés traditionnels à la laque formulés pour satisfaire aux exigences EU REACH et US CARB. La documentation FSC est disponible, et l'emballage d'exportation respecte les normes de traitement thermique ISPM 15.
Les commandes par conteneur sont généralement expédiées dans un délai de 45 à 60 jours ouvrés après le dépôt. L'usine accepte les commandes d'essai, propose des échantillons remboursables, fournit des conseils d'installation à distance et met à disposition des plans d'aménagement gratuits pour les acheteurs de projets. Ses marchés couvrent l'Europe, l'Amérique du Nord, l'Asie du Sud-Est et l'Australie.
Ce sont là les faits opérationnels qu'un acheteur peut vérifier. Ils constituent aussi le fondement sur lequel se construit un programme de commandes récurrentes : une usine qui connaît son propre cycle de séchage, sa propre spécification de finition et sa propre documentation d'exportation est une usine capable de les reproduire.
Considérations par marché de destination pour les programmes de commandes récurrentes
La fiabilité des commandes récurrentes n'est pas identique d'un marché à l'autre. Chaque destination impose des exigences différentes en matière de documentation, d'emballage et de spécification produit.
Europe
Les acheteurs européens attendent généralement une documentation claire sur la légalité du bois et une finition conforme aux exigences chimiques de l'UE. Les programmes récurrents vers l'Europe bénéficient d'un ensemble documentaire stable et d'une classification SH cohérente, car le contrôle douanier tend à s'intensifier avec la fréquence des expéditions.
Amérique du Nord
Les importateurs nord-américains combinent souvent activité de détail et activité de projet, ce qui signifie que les commandes récurrentes peuvent mélanger des ensembles standard et des configurations personnalisées. La conformité de la finition aux exigences US CARB et un emballage cohérent pour le long transport intérieur sont des priorités pratiques.
Asie du Sud-Est
Des distances d'expédition plus courtes et des climats humides mettent l'accent sur le contrôle de l'humidité et un emballage résistant à l'humidité. Les programmes récurrents dans cette région bénéficient de relevés de séchage cohérents et d'un emballage protégeant contre la condensation.
Australie
Les importateurs australiens sont soumis à des exigences strictes en matière de biosécurité, ce qui rend essentiels un emballage conforme ISPM 15 et une documentation irréprochable. La cohérence d'une expédition à l'autre réduit le risque de retards à l'inspection.
Exemple concret : planifier une saison de commandes récurrentes
Prenons le cas d'un distributeur qui commande un conteneur de canapés et d'ensembles de salle à manger classiques en bois de rose, puis prévoit trois autres conteneurs sur l'année suivante pour une clientèle de détail et hôtelière.
Dans un programme bien géré, la première commande établit la référence : échantillons approuvés, référence de bois conservée, spécification de finition figée, norme d'emballage et plan de chargement. L'usine consigne ces éléments et les traite comme la base de chaque conteneur suivant.
Avant la confirmation de chaque commande récurrente, l'usine vérifie sa capacité par rapport à son calendrier de production et confirme une fenêtre d'expédition qui inclut déjà le temps de séchage. Au fil de la production, des photographies d'étapes et des rapports de contrôle sont partagés à des stades définis. La documentation est préparée dans le même format que l'expédition précédente. Le conteneur est chargé selon le plan conservé.
Le résultat n'est pas que rien ne va jamais de travers. C'est que les problèmes sont détectés tôt, communiqués honnêtement et empêchés de se reproduire. Voilà ce qu'apporte réellement un programme de commandes récurrentes : la prévisibilité, qui vaut plus pour un importateur que n'importe quel prix bas isolé.
Vous planifiez un programme de conteneurs récurrents pour du mobilier classique en bois de rose ? Communiquez-nous votre liste de produits, votre marché cible et votre fenêtre de livraison, et nous confirmerons la capacité, le délai de production et les exigences documentaires.
Demander les détails de production et de livraison