Le séchage en étuve est l'étape de contrôle qualité la plus importante dans la fabrication de meubles en bois de rose. Ce guide explique la science du taux d'humidité, les paramètres du cycle de séchage, le taux d'humidité cible pour les climats européens et nord-américains, et comment vérifier un séchage adéquat avant d'importer.
Qu'est-ce que le séchage au four et pourquoi est-il important pour les meubles en bois de rose ?
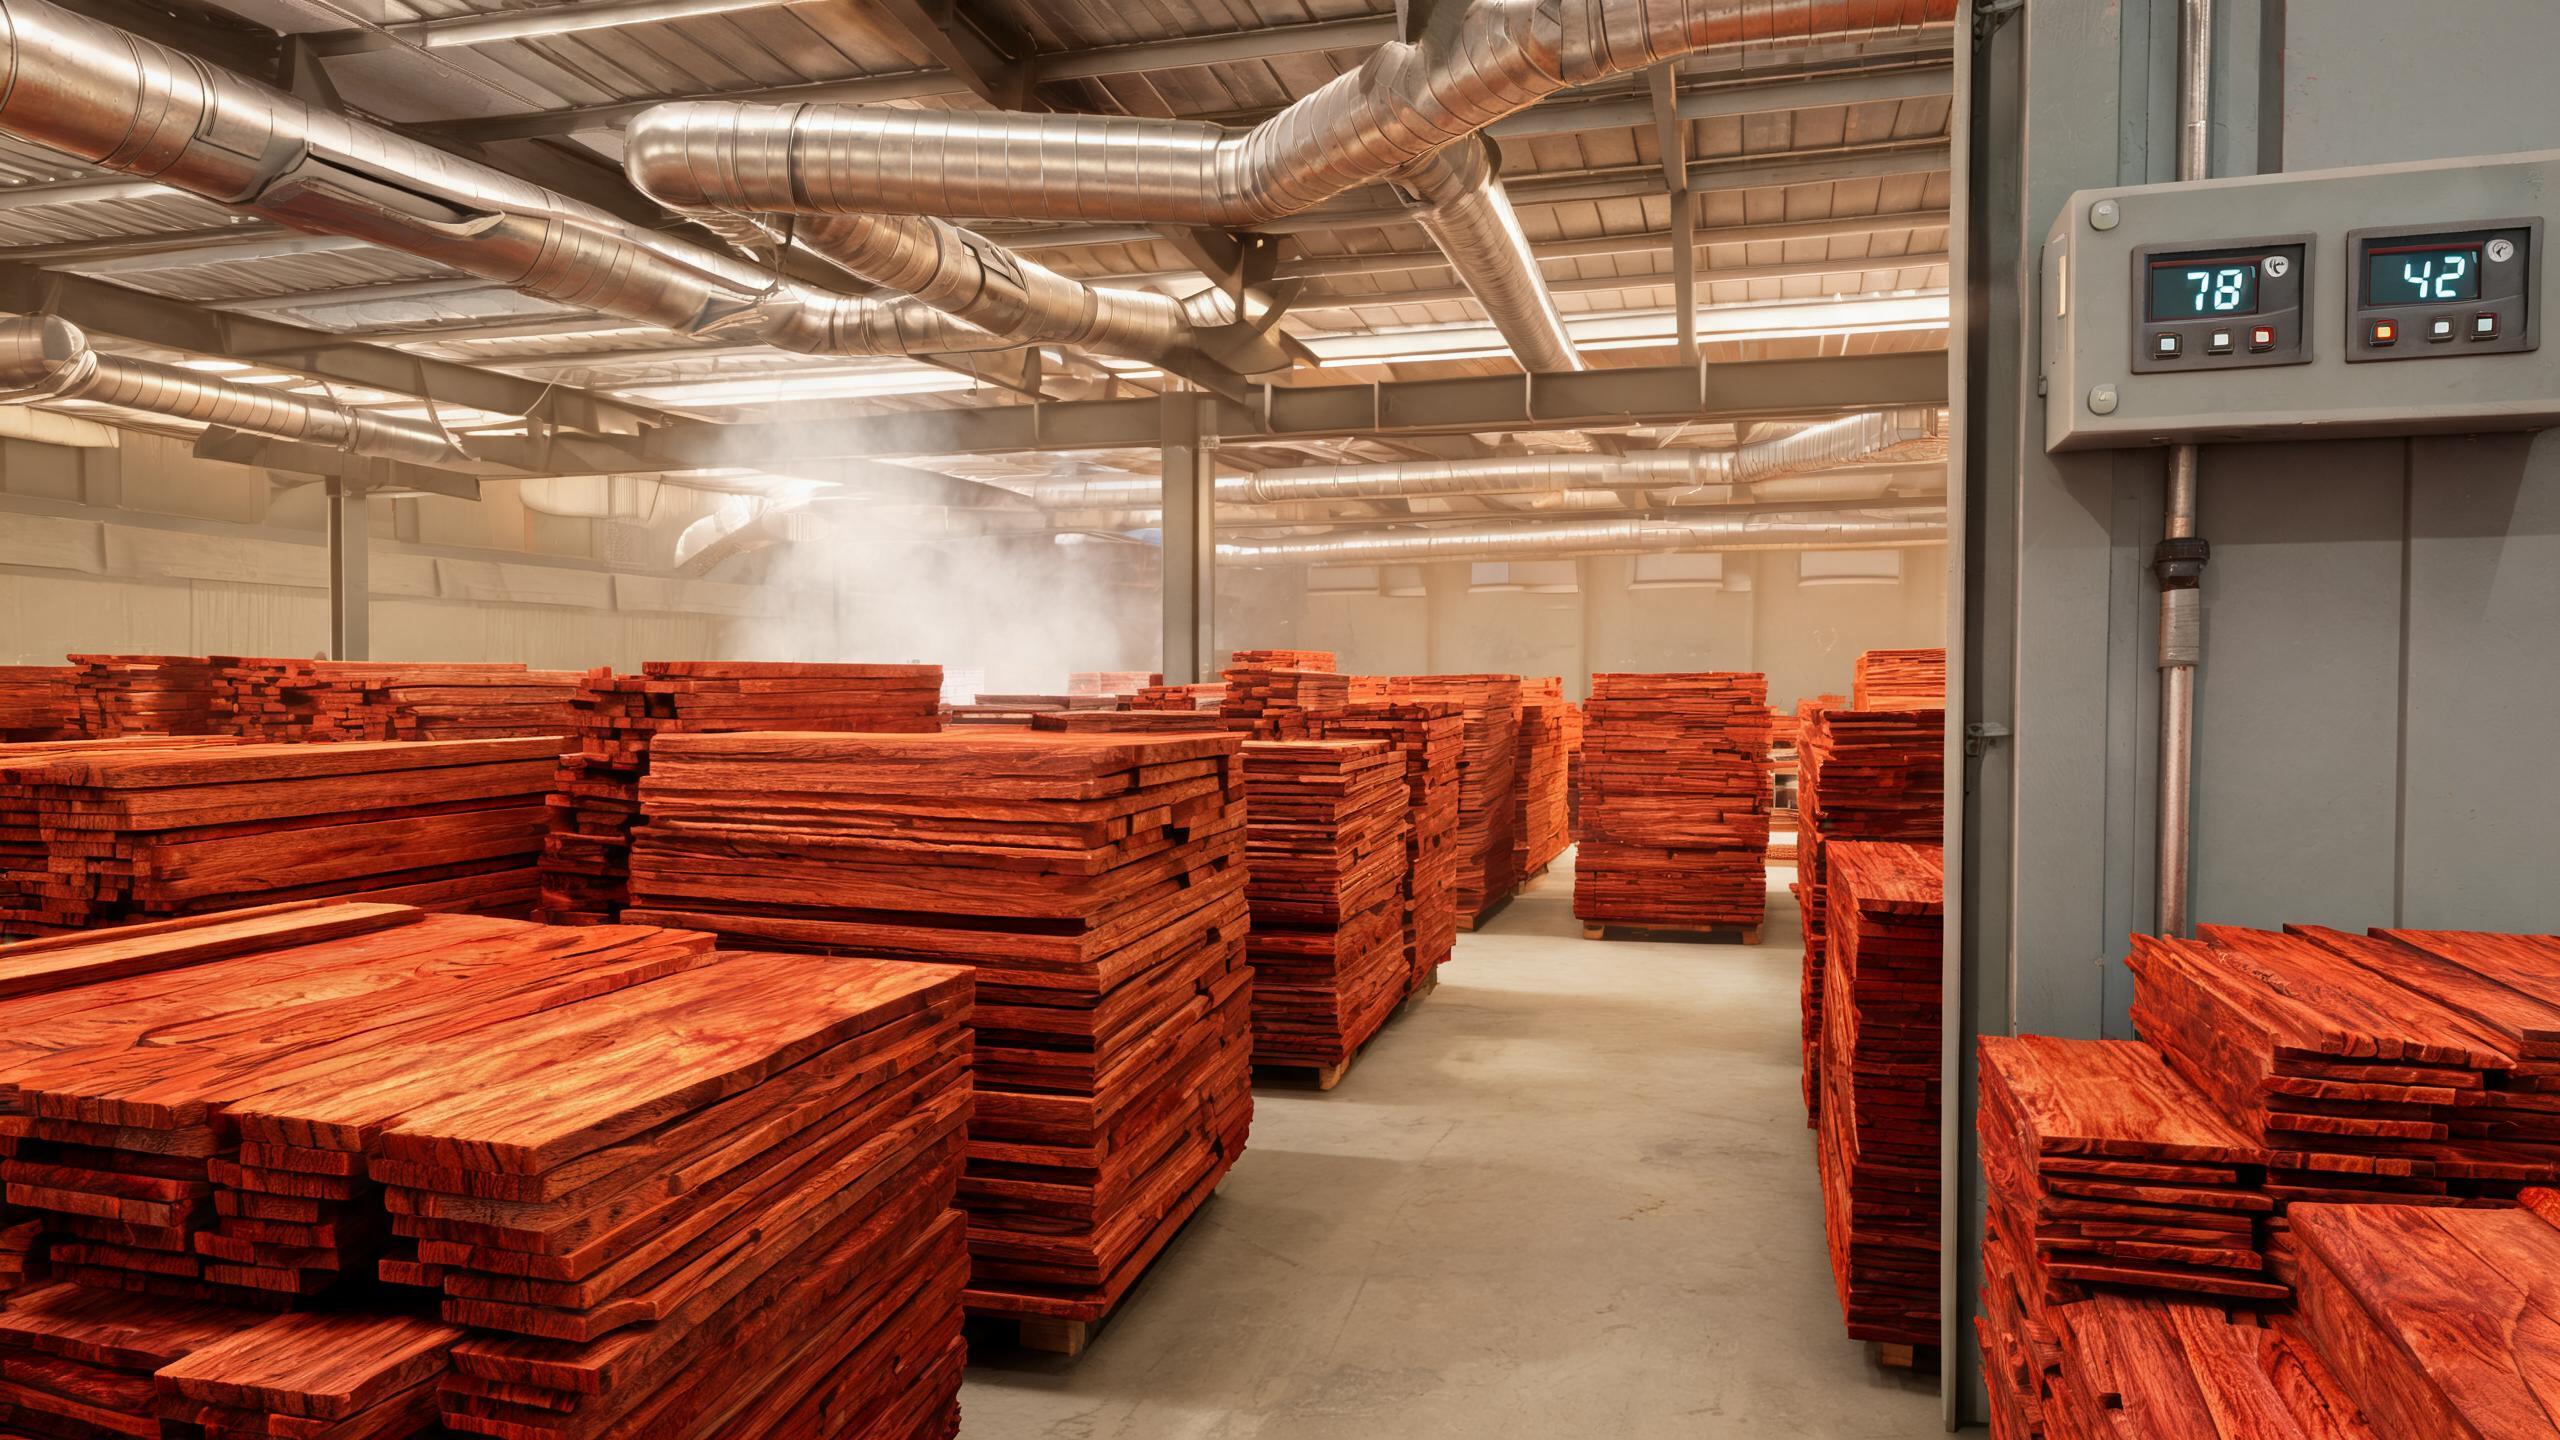
Le séchage au four est le processus contrôlé d'élimination de l'humidité du bois fraîchement coupé à l'aide d'une chambre chauffée avec une température, une humidité et un flux d'air régulés. Pour meubles en bois de rose fabricants du Fujian, en Chine, cette étape est incontournable. Le bois de rose fraîchement récolté contient un taux d'humidité (MC) de 30 % ou plus. Si ce bois est transformé en meubles sans séchage adéquat, il se déformera, se fissurera et perdra son intégrité structurelle en s'adaptant aux environnements intérieurs plus secs en Europe et en Amérique du Nord.
L'objectif du séchage en étuve est de ramener le taux d'humidité à une plage cible de 8 % à 12 %, ce qui correspond aux conditions d'humidité intérieure typiques des maisons européennes chauffées et des bâtiments nord-américains climatisés. Le bois qui arrive à 14 % d'humidité ou plus, provenant d'une usine qui ne fait que du séchage à l'air, développera inévitablement des problèmes après 3 à 6 mois dans un climat sec.
Comment fonctionne le processus de séchage en étuve dans une usine de meubles en bois de rose ?
Un cycle de réduction du taux d'humidité approprié pour les bois durs tropicaux denses comme les espèces de Dalbergia prend au minimum 15 à 36 jours, selon l'épaisseur des planches et le taux d'humidité initial. Le processus suit quatre phases distinctes.
Phase 1 : Pré-conditionnement. Les planches fraîchement sciées sont empilées avec des cales entre chaque couche pour permettre la circulation de l'air. La pile entre dans l'étuve à température ambiante, et l'opérateur augmente progressivement la température jusqu'à 40 degrés Celsius sur 48 heures tout en maintenant une humidité élevée. Cela évite les fissures de surface, c'est-à-dire la formation de petites fissures sur la surface du bois causées par un séchage trop rapide.
Phase 2 : Séchage principal. La température est augmentée à 55 à 65 degrés Celsius, et l'humidité est progressivement réduite. C'est la phase la plus longue, durant 10 à 20 jours pour les planches de bois de rose épaisses. L'humidité migre du cœur du bois vers la surface et s'évapore. L'opérateur de l'étuve surveille le taux d'humidité quotidiennement à l'aide de sondes à pointes insérées dans des échantillons.
Phase 3 : Égalisation. Une fois que le taux d'humidité moyen atteint environ 10 %, la température de l'étuve est maintenue stable tandis que l'humidité est légèrement augmentée. Cela permet aux couches extérieures plus sèches d'absorber une petite quantité d'humidité pendant que le cœur plus humide continue de la libérer. L'objectif est d'obtenir un gradient d'humidité ne dépassant pas 2 % entre la surface et le cœur de la planche.
Phase 4 : Conditionnement et refroidissement. L'étuve est refroidie à température ambiante sur 24 à 48 heures avec une humidité élevée pour soulager les contraintes de séchage. Le bois repose ensuite dans l'usine pendant 5 à 7 jours avant le début de l'usinage, ce qui lui permet d'atteindre l'équilibre avec l'environnement de l'atelier.
Quel taux d'humidité les meubles en bois de rose doivent-ils avoir pour l'exportation ?
Le taux d'humidité cible dépend du marché de destination. Pour les meubles expédiés en Europe du Nord, où le chauffage intérieur fait descendre l'humidité relative à 30 % en hiver, le taux cible est de 8 % à 10 %. Pour l'Amérique du Nord, où les maisons climatisées maintiennent une humidité relative de 35 % à 45 % toute l'année, 9 % à 11 % est idéal. Pour les marchés tropicaux d'Asie du Sud-Est, 12 % à 14 % est acceptable car l'humidité ambiante reste élevée.
Si la transformation du bois est effectuée correctement, chaque meuble doit être testé avec un humidimètre à pointes en au moins cinq points : le centre du plateau, les deux surfaces de bout, une étagère intérieure et un pied. Toute lecture supérieure à 12 % pour des meubles destinés à l'Europe est un signal d'alarme qui exige une enquête.
Comment les acheteurs peuvent-ils vérifier un séchage en étuve adéquat ?
Les acheteurs européens et nord-américains ne peuvent pas être présents dans l'usine à chaque cycle de séchage, mais ils peuvent demander une documentation de contrôle qualité qui prouve que le processus a été suivi correctement. Voici ce qu'il faut demander à votre fournisseur.
Demandez les registres de séchage en étuve. Une usine réputée tient un journal de séchage pour chaque lot, montrant la courbe de température, les réglages d'humidité et les lectures du taux d'humidité prises à intervalles tout au long du cycle. Ce document doit couvrir au minimum 15 jours pour du bois de rose d'épaisseur standard. Si le registre montre un cycle plus court que 10 jours, le bois n'a pas été correctement séché.
Testez avec un humidimètre à la livraison. Lorsque les meubles arrivent dans votre entrepôt, utilisez un humidimètre à pointes calibré pour tester plusieurs surfaces. Une lecture entre 8 % et 12 % confirme un séchage adéquat. Une lecture de 14 % ou plus signifie que le bois a été insuffisamment séché ou a réabsorbé de l'humidité pendant le transport en raison d'un mauvais emballage.
Inspectez les signes d'un séchage inadéquat. Recherchez les fissures de surface, les fissures de bout, les panneaux déformés et les joints desserrés. Ce sont des preuves physiques que le bois n'a pas été séché au taux d'humidité correct ou a été séché trop rapidement. Une fissure capillaire sur une surface de bout peut être acceptable dans une pièce rustique, mais plusieurs fissures sur un plateau de table indiquent un échec sérieux de séchage.
Que se passe-t-il lorsque les meubles en bois de rose ne sont pas correctement séchés en étuve ?
Les conséquences d'un séchage en étuve sauté ou précipité sont graves et coûteuses. Dans les 3 à 6 mois suivant leur placement dans une pièce chauffée ou climatisée, les meubles en bois de rose mal séchés présenteront les problèmes suivants. Fissuration et fendillement.
Lorsque l'humidité s'échappe du bois plus rapidement qu'elle ne peut se redistribuer, la surface rétrécit plus vite que le cœur, provoquant des fissures. Celles-ci apparaissent généralement le long du fil sur les plateaux de table, les sièges de chaise et les panneaux de meuble. Une fois qu'une fissure s'ouvre, elle ne peut pas être entièrement réparée sans démonter la pièce. Déformation et gauchissement.
Les panneaux qui étaient plats à la sortie de l'usine se creusent, se courbent ou se gauchissent à mesure que les contraintes internes sont libérées. Un plateau de table déformé peut basculer sur sa base ou développer des espaces au niveau des joints entre le plateau et la ceinture. Défaillance des joints.
Les assemblages à tenon et mortaise reposent sur un ajustement par friction précis. Lorsque le bois rétrécit, le tenon devient plus petit que la mortaise et le joint se desserre. Dans les cas graves, les pieds de chaise peuvent vaciller ou se détacher entièrement. Cela est particulièrement courant dans les meubles utilisant de la colle de peau, qui est réversible mais perd de sa force lorsque le joint s'ouvre. Dégradation de la finition.
Les finitions laquées et cirées appliquées sur du bois humide cloqueront, s'écailleront ou développeront un voile trouble à mesure que l'humidité pousse vers l'extérieur à travers la finition. Ce n'est pas un problème de finition mais un problème de bois qui ne peut pas être résolu par un simple re-finition. Comment Yunxiao gère-t-il le séchage en étuve pour les commandes d'exportation ?
Chez Yunxiao Rosewood Furniture, chaque lot de bois de rose entre dans notre installation de séchage en étuve avant tout usinage ou sculpture. Notre cycle de séchage standard pour les commandes d'exportation dure 36 jours pour garantir que le
taux d'humidité atteigne 8 % à 10 % pour les destinations européennes et 9 % à 11 % pour les commandes nord-américaines. Nous tenons des registres de séchage pour chaque lot et les fournissons aux acheteurs sur demande dans le cadre de notre documentation de contrôle qualité Après séchage, chaque planche est testée avec un humidimètre à pointes calibré à plusieurs endroits avant d'être approuvée pour la production. Toute planche qui ne respecte pas notre norme de taux d'humidité est renvoyée à l'étuve pour un cycle d'égalisation supplémentaire. Cet engagement envers une transformation du bois
appropriée est la raison pour laquelle nos meubles ont un taux constamment faible de fissuration et de déformation après livraison, même après des années dans des maisons européennes et nord-américaines chauffées. Nous coordonnons également avec notre équipe d'emballage pour garantir que les meubles séchés sont enveloppés dans des matériaux barrières à l'humidité et des sachets déshydratants avant le chargement du conteneur, empêchant la réabsorption d'humidité pendant le transport maritime de 30 à 45 jours. Cette approche de bout en bout de la gestion de l'humidité est l'une des différences clés entre une usine qui fabrique des meubles pour une utilisation à long terme et une qui expédie simplement des produits. C’est pourquoi nos meubles présentent un taux constamment faible de fissures et de déformations après livraison, même après des années passées dans des foyers chauffés en Europe et en Amérique du Nord.
Nous coordonnons également avec notre équipe d’emballage pour garantir que les meubles séchés sont enveloppés avec des matériaux barrières à l’humidité et des sachets déshydratants avant le chargement du conteneur, empêchant ainsi la réabsorption de l’humidité pendant le transit océanique de 30 à 45 jours. Cette approche de bout en bout de la gestion de l’humidité est l’une des principales différences entre une usine qui fabrique des meubles pour une utilisation à long terme et une qui se contente d’expédier des produits.