Eine Rosenholz-Möbelfabrik erklärt den vollständigen Fertigungsprozess hinter restauranttauglichen Möbeln für gewerbliche Käufer, von der Holzbewertung und 36-tägigen Trocknung bis zu Zapfenverbindungen, gewerblichen Oberflächen, Chargen-QC und Massenlieferung per Container.
Ein gut besuchtes Restaurant gehört zu den härtesten Umgebungen, denen Möbel überhaupt ausgesetzt sein können. Stühle werden Nacht für Nacht hundertfach über geflieste Böden gezogen, Tischplatten zwischen den Gedecken mit Industriereinigern abgewischt, und das Bankettpersonal stapelt und entstapelt Sitzgelegenheiten nach jeder Veranstaltung. Wohnraummöbel überleben eine solche Behandlung selten sechs Monate. Dennoch wünschen sich Gastronomiebetreiber die Wärme, das Gewicht und den Charakter von echtem Hartholz, und genau hier erarbeiten sich erfahrene Restaurantmöbel-Hersteller ihren Ruf. Die Fertigung von Gewerbemöbeln aus dichtem Rosenholz ist nicht einfach damit getan, einen Wohnzimmerstuhl zu bauen und ihn als besonders robust zu bezeichnen. Sie erfordert bewusste konstruktive Entscheidungen in jeder Produktionsphase, von der Art der Stammbewertung bis zur Verpackung eines fertigen Tisches für den Export.
Yunxiao Rosewood Furniture stellt seit 2008 klassische Massivholzmöbel-Sets aus Hartholz im Kreis Xianyou, Provinz Fujian, her und liefert komplette Esszimmer-, Sofa- und Schlafzimmerkollektionen an Großhändler, Hotels, Designer und Restaurantgruppen in Europa, Nordamerika, Südostasien und Australien. Über die Jahre hat die Werkstatt Auftrag für Auftrag gelernt, welche Details entscheiden, ob Massivholz-Esszimmermöbel im gewerblichen Einsatz bestehen: Holzfeuchte, Verstärkung der Verbindungen, Auswahl der Oberflächenbehandlung, Chargenkonsistenz und eine disziplinierte Exportlogistik. Diese Erkenntnisse sind in den Produktionsablauf eingeflossen, der in diesem Artikel beschrieben wird.
In den folgenden Abschnitten führen wir Sie Schritt für Schritt durch eine Rosenholz-Möbelfabrik – von der Holzauswahl und dem 36-tägigen Trocknungsprogramm über Zapfen- und Schlitzverbindungen, Hardware-Upgrades, verschleißfeste Oberflächenbehandlung, Chargenqualitätskontrolle, Musterfreigabe bis zur Lieferung im Sammelcontainer. Wenn Sie als Kettenbetreiber, Bankettmanager, Innenarchitekt oder Einkaufsleiter Restaurantmöbel-Hersteller für ein bevorstehendes Projekt bewerten, ist dies der Prozess, den Sie von einer seriösen Fabrik erwarten sollten, und die Fragen, die Sie vor der Auftragserteilung stellen sollten.
Warum gewerbliche Käufer Möbel nach einem anderen Standard benötigen
Zunächst gilt es zu verstehen, dass der gewerbliche Einsatz die Physik des Problems verändert. Ein Stuhl in einem privaten Esszimmer wird vielleicht zehnmal täglich benutzt und einmal im Monat bewegt. Derselbe Stuhl in einem Hotelbankettsaal kann sechzehn Stunden am Tag besetzt sein, zwischen Veranstaltungen über den Boden gezogen, sechsfach auf einem Wagen gestapelt und jede Nacht mit einem neutralen Reinigungsmittel gesäubert werden. Über eine Nutzungsdauer von fünf Jahren bedeutet das Zehntausende Lastzyklen, Tausende seitliche Stöße und ständige Exposition gegenüber Feuchtigkeit, Hitze und Reinigungschemikalien.
Unter dieser Art von Lastzyklus zeigen sich die Schwachstellen gewöhnlicher Möbel schnell. Eine Verbindung, die nur auf Leim beruht, kann kriechen und schließlich versagen, wenn die Luftfeuchtigkeit im Jahresverlauf schwankt. Eine für das Wohnzimmer formulierte Decklackschicht wird auf Höhe der Armlehnen innerhalb von Monaten trüb und durchgescheuert. Ein Stuhlgestell mit dünnen Bauteilen zur Kostensenkung entwickelt Wackeln, sobald die Verbindungen unter wiederholten Scherlasten beginnen, sich mikroskopisch zu bewegen. Keiner dieser Mängel ist im Ausstellungsraum sichtbar, weshalb der Vergleich von Möbeln allein anhand von Fotos eine so unzuverlässige Art ist, für ein Restaurantprojekt zu kaufen.
Professionelle Restaurantmöbel-Hersteller konstruieren daher rückwärts vom Lastzyklus. Sie beginnen mit der Frage, wie viele Gedecke das Esszimmer pro Tag bewältigt, ob die Möbel gestapelt oder fest installiert werden, wie oft sie intensiv gereinigt werden, welcher Luftfeuchtigkeitsbereich im Zielmarkt herrscht und welche Ersatzwartung erwartet wird. Die Antworten verändern die Spezifikationen: dickere Sitzrahmen, tiefere Zapfen, aggressivere Feuchtekonditionierung, härtere Lacksysteme und strengere Chargenabstimmung. Eine Rosenholz-Möbelfabrik die auch den Wohnmarkt bedient, führt ihre gewerblichen Aufträge nach einem anderen internen Standard aus, und ein seriöser Käufer sollte diesen Unterschied schriftlich sehen können, nicht nur in Marketingformulierungen.
Hinzu kommt eine vertragliche Dimension. Wenn eine Restaurantgruppe oder ein Hotelbetreiber Hunderte Stühle und Dutzende Tische kauft, ist der Kauf meist an ein Eröffnungsdatum gebunden, und Verzögerungen haben Umsatzfolgen. Das macht Produktionszuverlässigkeit, Dokumentation und Verpackungsqualität zu einem Teil des Produkts selbst. Ein Stuhl, der sechs Wochen zu spät in einwandfreiem Zustand ankommt, ist immer noch eine fehlgeschlagene Lieferung. Deshalb widmen die späteren Abschnitte dieses Artikels der Terminplanung, Inspektion und Containerbeladung ebenso viel Aufmerksamkeit wie der Holzbearbeitung, denn für gewerbliche Käufer sind beide untrennbar.
Was restauranttauglich wirklich bedeutet für Massivholz-Esszimmermöbel
Der Begriff Gewerbemöbel wird in der Branche locker verwendet, daher hilft es zu definieren, was er für Massivholz-Restaurantsitzgelegenheiten und -tische bedeuten sollte. Mindestens umfasst er vier messbare Bereiche: strukturelle Lastbewertung, Umweltkonditionierung, Oberflächenhaltbarkeit und Chargengleichmäßigkeit. Jeder Bereich kann spezifiziert, getestet und verifiziert werden, und genau das unterscheidet eine echte Rosenholz-Möbelfabrik die Gastronomiekunden bedient, von einer allgemeinen Werkstatt, die einfach schwere Stühle verschickt.
Strukturelle Lastbewertung bedeutet, dass das Gestell für Lasten und Bewegungen ausgelegt ist, die über den Hausgebrauch hinausgehen. In unserer Produktion durchläuft jeder Esszimmerstuhl vor der Freigabe zur Verpackung einen individuellen statischen Belastungstest von 100 Kilogramm über 24 Stunden als interne Qualitätskontrollmaßnahme. Dieser eine Test filtert die häufigste gewerbliche Versagensart aus, nämlich die allmähliche Verformung der Verbindung unter dauerhafter Sitzlast. Er erzwingt auch Disziplin in den vorgelagerten Stufen: Ein Stuhl, der den 24-Stunden-Test zuverlässig besteht, ist ein Stuhl, dessen Geometrie, Zapfentiefe und Holzauswahl von Anfang an korrekt waren.
Umweltkonditionierung bedeutet, dass das Holz selbst für das Klima vorbereitet wird, in dem es dienen wird, nicht nur für das Klima der Fabrik. Massivholz bewegt sich mit der Luftfeuchtigkeit, und ein Restaurant, das den ganzen Tag klimatisiert ist und nachts Türen zu einer feuchten Straße öffnet, erzeugt jeden Tag ein Feuchtegefälle über eine dicke Tischplatte. Holz auf einen stabilen Feuchtegehalt von 8 bis 12 Prozent zu konditionieren und es dann vor der Bearbeitung 48 Stunden lang auszugleichen, so kompensiert eine Fabrik diese tägliche Bewegung im Voraus. Das 36-tägige Trocknungsprogramm hinter diesen Zahlen erläutern wir im nächsten Abschnitt.
Oberflächenhaltbarkeit bedeutet, dass die Oberflächenbehandlung für Reinigungsmittel, Abrieb und Lebensmittelkontakt gewählt wird, nicht nur für die Optik. Eine Restauranttischplatte ist eine Arbeitsfläche: heiße Teller, Wasserringe, chlorhaltige Reiniger und Stahlwagen wirken alle auf sie ein. In der Oberflächenbehandlung werden daher Beschichtungsmaterialien mit Lebensmittelkontakt-Dokumentation spezifiziert, mehrere Schichten mit ausreichender Aushärtezeit aufgetragen und stark beanspruchte Bereiche wie Armlehnen und Stuhlrücken anders behandelt als vertikale Schnitzpaneele. Chargengleichmäßigkeit schließlich bedeutet, dass Stuhl Nummer 240 des Auftrags in Farbe, Maserungsrichtung und Lackglanz mit Stuhl Nummer 1 übereinstimmt, denn im Esszimmer nimmt das Auge den ganzen Raum als eine Komposition wahr. Konsistenz über eine Containerladung hinweg ist eine Fertigungsfähigkeit, und wir behandeln sie als formale Qualitätskontrollstufe und nicht als Glückssache.
| Spezifikationsbereich | Übliche Wohnbauweise | Restauranttaugliche Bauweise bei Yunxiao |
|---|---|---|
| Belastungstest | Stichprobenbasiert oder keiner | Jeder Stuhl: 100 kg statische Last über 24 Stunden |
| Holzfeuchte | Regionaler Durchschnitt, manchmal nicht spezifiziert | 8 bis 12 Prozent, 48-stündiger Ausgleich vor der Bearbeitung |
| Verbindungen | Leimdominiert, Schrauben üblich | Zapfen- und Schlitzverbindungen mit Bambusdübeln im Primärrahmen |
| Ziel der Oberflächenbehandlung | Optik zuerst | Beschichtungsmaterial mit Lebensmittelkontakt-Dokumentation, Verstärkung der Verschleißzonen |
| Chargenkontrolle | Stückweise Abweichung akzeptiert | Farb- und Maserungsabstimmung über die gesamte Containerbestellung |
| Exportverpackung | Nur Karton | ISPM 15 wärmebehandelte Kisten, Feuchtigkeitsbarrieren, Verstrebung für geschnitzte Teile |
Schritt eins: Auswahl und Sortierung von Holz für gewerbliche Lasten
Jedes gewerbliche Stück beginnt lange vor dem ersten Schnitt auf dem Holzlager. Harthölzer der Rosenholzklasse sind dicht, ölhaltig und maserungsreich, weshalb sie sich wunderbar schnitzen lassen und verschleißfest sind, aber die Rohbretter, die in einer Rosenholz-Möbelfabrik ankommen, sind alles andere als gleichmäßig. Wachstumsspannungen, Maserungsabweichungen, Äste und versteckte Risse konzentrieren sich in bestimmten Brettern, und ein Brett, das für ein dekoratives Wandpaneel akzeptabel wäre, kann für ein Stuhlbein, das zehn Jahre Restaurantbetrieb überstehen muss, völlig ungeeignet sein.
Unser Sortierprozess beginnt mit der visuellen und mechanischen Sortierung jedes Bretts. Techniker prüfen die Maserungsrichtung relativ zur Längsachse des vorgesehenen Bauteils, und Bretter, die mehr als vier Grad von dieser Achse abweichen, werden kürzeren Teilen zugeführt, bei denen der mechanische Nachteil geringer ist. Diese eine Regel bewirkt für die gewerbliche Haltbarkeit mehr als fast jede andere, denn auslaufende Maserung ist die klassische verborgene Ursache für Bein- und Rahmenversagen: Ein Zapfen, der quer zu einer schrägen Maserungslinie geschnitten wird, hält im Ausstellungsraum und schert im dritten Jahr. Die Sortierung trennt die Bretter zudem nach Farbe und Maserung, was direkt in das später beschriebene Chargenkonsistenzprogramm einfließt, und markiert Material mit aktivem Insektenschaden, Ringschäle oder übermäßiger Spannung, das sich nach der Bearbeitung verziehen könnte.
Für gewerbliche Aufträge arbeiten wir mit legal zertifizierten und dokumentierten Materialien, darunter Machilus Nanmu, abgelagertes Rotholz und tropisches Hartholz der Güteklasse A, mit FSC-Chain-of-Custody- und CITES-Anhang-II-Dokumentation, die für Lieferungen in Märkte erhältlich ist, die diese verlangen. Compliance ist für Restaurantkäufer kein Nebenthema: Hotel- und Restaurantgruppen tragen zunehmend ESG- und Beschaffungsverpflichtungen in ihren eigenen Einkaufsrichtlinien, und ein Lieferant, der keine sauberen Papiere liefern kann, wird beim Zoll zum Problem des Käufers. Die Arbeit mit FSC-zertifiziertem Rosenholz und ordnungsgemäß genehmigtem Material ist Teil der Basisspezifikation für unsere Exportaufträge, kein Upgrade.
Die Sortierung entscheidet auch, welches Bauteil welches Material erhält. Das dichteste, geradeste Holz ist für Beine, Sitzrahmen und tragende Gestelle reserviert. Bretter mit auffälliger, aber weniger gerichteter Maserung werden geschnitzten Rückenlehnen und Zierleisten zugewiesen, wo der optische Nutzen am höchsten und die mechanische Last geringer ist. Diese Zuteilungslogik, über Jahre der Produktion erlernt, ist einer der stillen Vorteile der Zusammenarbeit mit etablierten Restaurantmöbel-Herstellern statt mit Handelsfirmen, die Fertigteile von demjenigen kaufen, der in diesem Monat verfügbar ist.
Schritt zwei: Der 36-tägige Trocknungs- und Feuchtekonditionierungsstandard
Wenn die Holzauswahl entscheidet, wie stark ein Stuhl sein kann, entscheidet die Trocknung, wie lange er so bleibt. Frisch gesägtes Hartholz enthält weit mehr Wasser, als ein fertiges Restaurant tolerieren kann, und diese Phase zu überstürzen ist die häufigste Ursache für Risse, offene Fugen und verzogene Platten bei importierten Massivholzmöbeln. Unser Standardprogramm gibt jedem Bauteil einen 36-tägigen Trocknungszyklus bei konstanter Luftfeuchtigkeit, gefolgt von einer Konditionierung auf einen stabilen Feuchtegehalt von 8 bis 12 Prozent und einer 48-stündigen Ausgleichsphase vor Beginn jeglicher Bearbeitung.
Warum so lange? Weil Holz nicht gleichmäßig trocknet. Die Außenschicht einer dicken Leiste verliert zuerst Feuchtigkeit, während der Kern feucht bleibt, und wenn in diesem Gefälle bearbeitet oder montiert wird, gleicht sich das Stück nach Verlassen der Fabrik weiter aus und verzieht Verbindungen, die auf perfekte Toleranzen geschnitten wurden. Ein kontrollierter 36-Tage-Zyklus mit geregelter Luftfeuchtigkeit lässt das Innere zum Äußeren aufholen, sodass das Brett als Ganzes das Gleichgewicht erreicht. Die 48-stündige Ausgleichsphase vor der Bearbeitung bietet eine letzte Absicherung: Die Bretter ruhen unter den Umgebungsbedingungen der Werkstatt, in der sie tatsächlich geschnitten werden, sodass der Feuchtewert, auf den sich der Zuschneider verlässt, die Realität widerspiegelt und nicht den Trockner.
Auch das Klima am Bestimmungsort ist hier wichtig. Ein Restaurant im küstennahen Südostasien, ein Bergresort in Australien und eine klimatisierte Hotelgruppe in Nordamerika erlegen demselben Stuhl unterschiedliche Gleichgewichtsfeuchten auf. Als erfahrene Exporteure beziehen wir den Bestimmungsort in die Konditionierungsziele für gewerbliche Aufträge ein, und das ist eine der praktischen Fragen, die ein Käufer jeder in Betracht gezogenen Fabrik stellen sollte: nicht nur, ob sie ihr Holz trocknen, sondern auf welchen Wert, wie lange gehalten und für welchen Markt angepasst. Vage Antworten in dieser Phase lassen auf vage Qualität später schließen.
Die Trocknungsdisziplin schützt auch das geschnitzte Detail, das klassische Hartholzmöbel ausmacht. Reliefgeschnitzte Paneele haben dünne und dicke Abschnitte im selben Holzstück, und ungleichmäßige Feuchtigkeit lässt die dünnen Abschnitte sich gegen die dicken bewegen und Risse durch die Schnitzerei selbst zeichnen. Wenn unsere Schnitzhandwerker ihre Arbeit beginnen, ist das Material bereits stabilisiert, sodass die 16 oder mehr Stunden Handarbeit, die eine einzelne Stuhlrückenlehne mit Bambusmotiv erhalten kann, in Holz investiert werden, das seine Form hält. Käufer, die Angebote für Massivholz-Esszimmermöbel vergleichen, sollten dokumentierte Trocknungszeiten als echten Kostenfaktor behandeln: Sie verbrauchen Fabrikfläche und Betriebskapital, und ein zu günstig erscheinender Preis bedeutet meist, dass diese Phase verkürzt wurde.
Schritt drei: Zapfen- und Schlitzverbindungen, verstärkt für den gewerblichen Einsatz
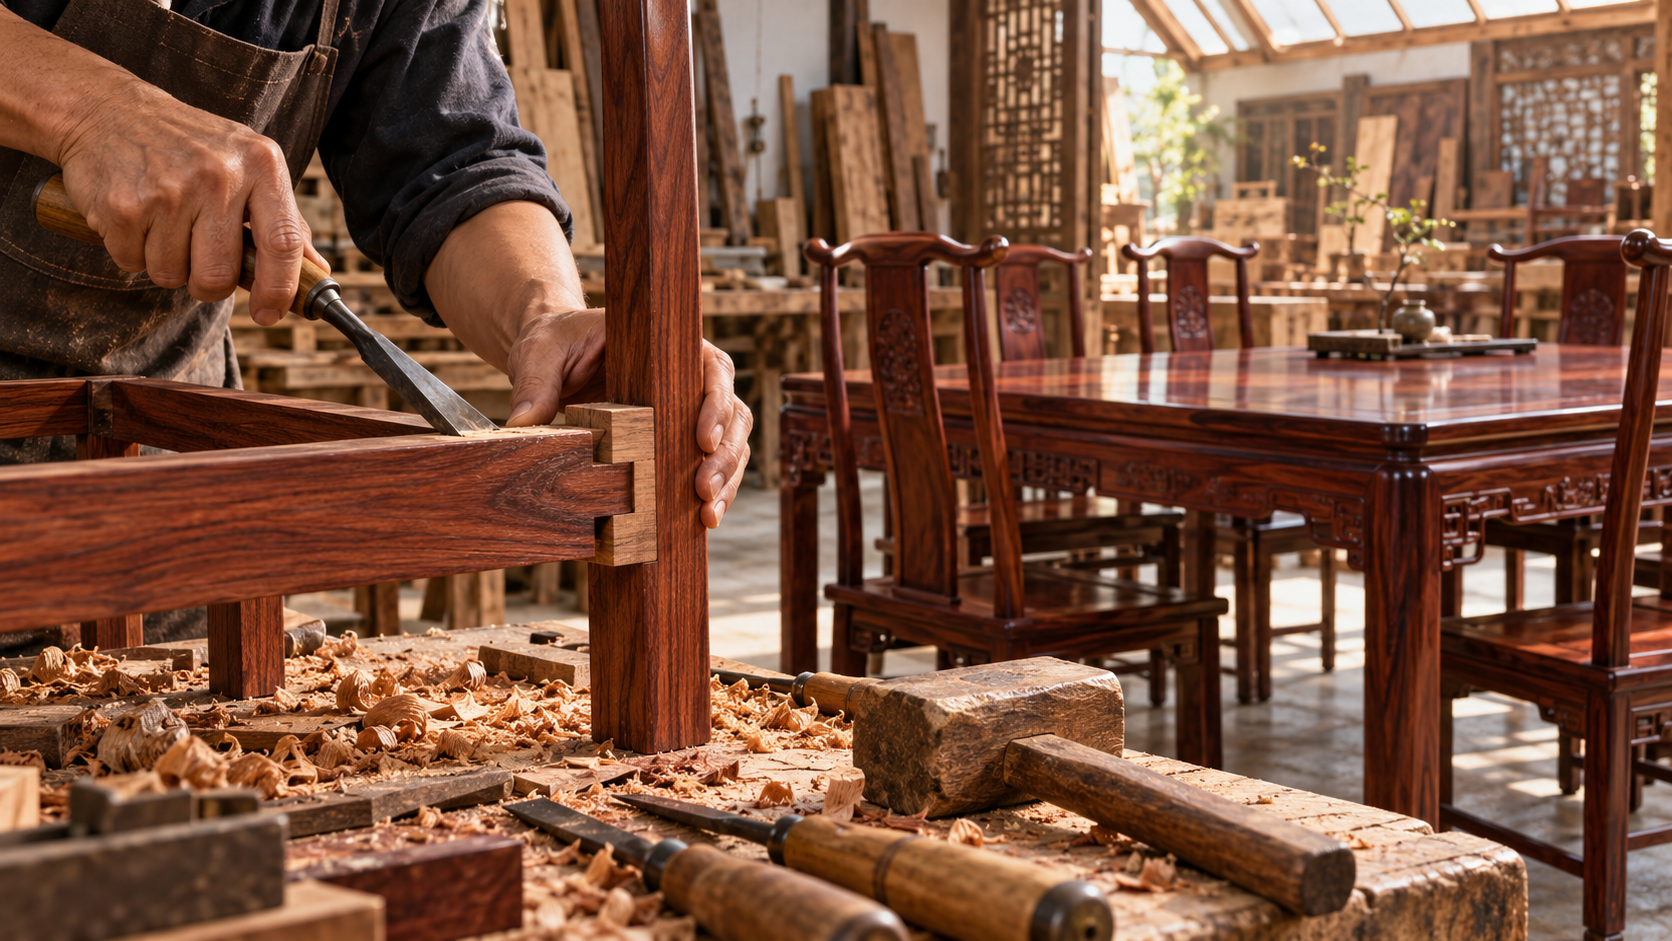
Das strukturelle Herz klassischer chinesischer Möbel sind Zapfen- und Schlitzverbindungen, eine Familie ineinandergreifender Verbindungen, die Bauteile ohne Nägel verbinden und über Jahrhunderte gerade deshalb entwickelt und verfeinert wurden, weil Hartholz Abkürzungen bestraft. Bei einer gut geschnittenen Zapfen- und Schlitzverbindung überträgt sich die Last durch Langfaser-auf-Langfaser-Kontakt, was deutlich stärker und stabiler ist als Schrauben, die in Hirnholz beißen. Während das Holz sich im Jahresverlauf ausdehnt und zusammenzieht, gibt die Verbindung leicht nach und setzt sich neu, statt sich zu lockern, wie es ein Metallbefestiger in einem sich bewegenden Loch schließlich tut.
Unsere Primärrahmen werden mit traditioneller Zapfen- und Schlitzkonstruktion und Bambusdübeln montiert, ohne Metallbefestiger im Primärrahmen. Das ist keine Nostalgie, sondern eine bewusste konstruktive Entscheidung für Gewerbemöbel. Metallschrauben erzeugen starre Punkte in einem Rahmen, der sonst so ausgelegt ist, dass er sich mit der Luftfeuchtigkeit mikroskopisch bewegt, und die Spannung konzentriert sich genau dort, wo die Schraube auf die Maserung trifft. Bambusdübel hingegen sind dicht, hart und dimensionsstabil mit Hartholz kompatibel; sie fixieren die Verbindung und lassen die Baugruppe als Einheit atmen. Einen tieferen Einblick in die Tradition hinter diesem System finden Sie in unserem Artikel über Zapfen- und Schlitzverbindungen, die Seele klassischer Möbel.
Der gewerbliche Einsatz fordert traditionelle Verbindungen jedoch stärker als das Studierzimmer eines Gelehrten, weshalb die Fabrik spezifische Anpassungen für Restaurantaufträge vornimmt. Zapfenlänge und -dicke werden an Sitzrahmen und Rückenlehnenpfosten erhöht, weil sich dort die Scherlasten eines gezogenen Stuhls konzentrieren. Die Schultergeometrie wird so geschnitten, dass sie Lücken unter Last schließt und nicht nur an der Werkbank. Leim wird ergänzend, nicht ersetzend verwendet und mit vollständiger Deckungskontrolle auf passende Flächen aufgetragen. Und die Rahmengeometrie selbst wird unter Last geprüft: Ein Stuhl muss den 100-Kilogramm-24-Stunden-Statiklasttest nicht nur einmal am Prototyp bestehen, sondern in der laufenden Produktion, denn ein Design, das nur knapp besteht, wird über eine Charge von zweihundert zufällig versagen.
Dies ist auch die Phase, in der die Handwerkerkapazität kommerziell zählt. Handgeschnittene Verbindungen in großem Maßstab erfordern eine Werkbankbelegschaft, die Toleranzen über Hunderte Wiederholungen halten kann und nicht nur ein makelloses Schaustück fertigt. Die Schnitzstunden erzählen eine ähnliche Geschichte: Ein einzelnes geschnitztes Rückenlehnenpaneel unseres Esszimmer-Sets mit Bambusmotiv entspricht etwa 16 Stunden Handarbeit, und dieses Paneel konsistent über einen Restaurantauftrag hinweg zu reproduzieren, ist ebenso eine Personalplanungsaufgabe wie eine handwerkliche. Käufer, die Restaurantmöbel-Hersteller bewerten, sollten sowohl ein einzelnes Vorzeigestück als auch Fotos aus der laufenden Produktion desselben Artikels in Stückzahl verlangen, denn Konsistenz ist die schwerere der beiden Leistungen.
Schritt vier: Wo moderne Hardware in ein gewerbliches Gestell gehört
Traditionelle Konstruktion und gewerbliche Praktikabilität sind keine Gegner, und zu wissen, wo man von der Tradition abweicht, ist ein Zeichen einer reifen Rosenholz-Möbelfabrik. Während der Primärrahmen jedes Stuhls und Tisches rein aus Zapfen- und Schlitzverbindungen besteht, werden ausgewählte Sekundärbauteile in gewerblichen Aufträgen mit moderner Hardware konstruiert, um Probleme zu lösen, die reines Nagel-und-Leim-Denken nicht lösen kann.
Betrachten Sie die praktischen Realitäten des Restaurantbetriebs. Bankettpersonal benötigt Tische, die zwischen Veranstaltungen zerlegt oder zusammengeklappt werden können. Wartungsteams bevorzugen eine Gleitfläche oder einen Höhenausgleich, den sie vor Ort austauschen können, statt einen Stuhl in eine Werkstatt zu schicken. Tischplatten an Auszieh- oder Klappmechanismen benötigen Hardware für Tausende von Zyklen, nicht für eine einmalige Montage. In diesen Bereichen verlängert die Spezifikation austauschbarer, standardbasierter Hardware tatsächlich die Lebensdauer, weil sich der Verschleiß in einem wartbaren Teil konzentriert und nicht im Rahmen selbst.
Das Prinzip, dem wir folgen, ist einfach: Hardware ist dort erlaubt, wo sie Wartung, Justierung oder Transport dient, und sie bleibt aus den strukturellen Verbindungen heraus, die die Stabilität der Möbel bestimmen. Verstärkungsblöcke an hochbeanspruchten Ecken, Gewindeeinsätze für Tischsäulen, die von Hotelpersonal montiert und demontiert werden, Filz- oder Polymer-Gleiter, spezifiziert für die erwartete Bodenart, und dezente Querverstrebungen, wo das Stapeln sie erfordert, sind alles legitime gewerbliche Anpassungen. Was wir vermeiden, ist der umgekehrte Handel, das als verstärkt vermarktete Ganzschrauben-Gestell, das langfristige Verbindungsintegrität gegen kurzfristige Montagegeschwindigkeit eintauscht und typischerweise genau dort versagt, wo die Schrauben enden.
Käufer können dieses Prinzip direkt bei Fabrikaudits oder Musterprüfungen anwenden. Fragen Sie, welche Bauteile für den Feldeinsatz wartbar ausgelegt sind, fordern Sie die Hardwarespezifikation für alles an, was sich bewegt oder abnehmbar ist, und fragen Sie, wie die Hardwarewahl mit den Verbindungen zusammenspielt. Eine fähige Fabrik wird komponentenweise konkret antworten. Eine Fabrik, die mit Marketingadjektiven antwortet, hat ihre Möbel wahrscheinlich noch nie aus einem Restaurant zurückerhalten, und diese Unerfahrenheit wird sich im zweiten Dienstjahr zeigen. Für Käufer, die diesen Gedanken auf andere gewerbliche Sektoren wie Seniorenwohnen übertragen, gilt dieselbe Logik bei Herstellern von Pflegemöbeln, wo Wartbarkeit und Hygiene ähnliche konstruktive Entscheidungen bestimmen.
Schritt fünf: Oberflächen für den Einsatz konstruiert: Oberflächenbehandlungen und Verschleißschutz
Sobald das Gestell bewiesen ist, wird die Oberfläche zur Frontlinie. Restauranttischplatten und Armlehnen werden täglich Dutzende Male mit Reinigungsmitteln gesäubert, heißen Tellern und verschütteten Flüssigkeiten ausgesetzt und durch Geschirr und Wagen abgerieben. Eine für Ausstellungsglanz gewählte Oberflächenbehandlung wird in dieser Umgebung schnell versagen, daher beginnt die gewerbliche Oberflächenbehandlung mit einer anderen Frage: nicht, wie das Holz am ersten Tag aussieht, sondern wie es nach zwei Jahren Betrieb und einem Auffrischungszyklus aussieht.
Die Materialkonformität kommt zuerst. Für Tischplatten und andere lebensmittelnahe Oberflächen ist unser glänzendes Lackbeschichtungsmaterial so spezifiziert, dass es die FDA-21-CFR-175.300-Anforderungen für Lebensmittelkontakt erfüllt, ein Dokumentationsstandard, der für das Beschichtungsmaterial selbst gilt. Im weiteren Exportprogramm sind unsere Bienenwachs- und Lacksysteme so gewählt, dass sie die EU-REACH- und US-CARB-Standards erfüllen, die die chemische Zusammensetzung von Oberflächenbehandlungen und Verbundbauteilen in den europäischen und nordamerikanischen Märkten regeln. Für Restaurantkäufer, die in Asien beschaffen, ist das Bestehen auf dieser Dokumentation keine bürokratische Vorsicht; sie sorgt dafür, dass das Gespräch bei der Gesundheitsinspektion langweilig bleibt, und genau dort möchte man es haben.
Die Anwendungsdisziplin ist ebenso wichtig wie die Materialwahl. Filmbildender Lack wird in mehreren Schichten mit kontrollierter Trocknung zwischen den Lagen aufgetragen, damit der endgültige Film die Dicke hat, um Ringmarkierung und Mikrokratzer zu widerstehen, statt nur eines kosmetischen Durchgangs. Hochbeanspruchte Zonen – Stuhlarmlehnen, Sitzkanten, die Oberkante von Tischzargen, wo Hände und Tabletts schleifen – erhalten dieselbe konstruktive Aufmerksamkeit wie die sichtbaren Deckflächen. Geschnitzte Bereiche werden anders behandelt als flache Paneele, weil die Reliefgeometrie Politur und Reiniger einfängt, wenn derselbe Prozess blind angewendet wird. Jede Oberflächenbehandlungsstufe wird von einer Inspektion unter gerichtetem Licht gefolgt, dem schnellsten Weg, Orangenschalentextur, Staubeinschlüsse oder dünne Filme zu erkennen, bevor daraus ein Garantiefoto wird.
Auch die Wartungsrealität gehört zur Spezifikation. Gewerbliche Oberflächen sollten reparierbar sein: Ein Restaurant kann eine verkratzte Tischplatte nicht über einen Ozean zurückschicken. Unsere Oberflächensysteme sind so gewählt, dass Ausbesserung vor Ort und lokale Nachbehandlung praktikabel sind, und wir stellen eine auf das Oberflächensystem abgestimmte Pflegeanleitung bereit statt allgemeiner Ratschläge. Ein detailliertes gewerbliches Pflegeprotokoll finden Sie in unserem Leitfaden zur Pflege von Holzesstischen in Hotels, Restaurants und Bankettsälen. Käufer, die vergleichen Hersteller von Restaurantmöbeln sollte das Oberflächensystem mit Namen und Chemie, die Anzahl der Schichten, den Aushärtungsplan und die empfohlenen Produkte für die Wartung vor Ort erfragen, denn diese Details – mehr noch als das Farbmuster – bestimmen, wie der Tisch im dritten Jahr aussieht.
Schritt sechs: Chargenkonsistenz und Qualitätskontrolle bei Containerbestellungen
Konsistenz ist der Punkt, an dem sich Fertigungssysteme von Werkstätten unterscheiden. Eine Bestellung für ein Restaurant oder Bankett ist nicht ein schöner Stuhl; es sind zweihundert gleiche Stühle, dreißig Tische und Sideboards, die im selben Raum wie beide stehen müssen. Farbe, Maserung, Schnitztiefe, Glanzgrad und Maße müssen über die gesamte Bestellung hinweg als eine Einheit wirken, und dieses Ergebnis muss in die Produktionsabfolge eingeplant werden, statt bei der Endkontrolle erhofft zu werden.
Unsere Chargenkonsistenzkontrolle beginnt bei der Holzvergabe. Bretter, die bei der Sortierung nach Farbe und Maserung sortiert werden, werden als aufeinander abgestimmte Sätze für jede Bestellung reserviert, sodass dieselbe Farbfamilie durch den gesamten Produktionslauf fließt und nicht nachträglich zusammengestellt wird. Während der Bearbeitung werden kritische Maße gegen Kontrollmuster geprüft, und die Montagestationen arbeiten für die Geometrie mit demselben Referenzstück. Die Oberflächenbehandlung verwendet chargenweise gemischten Lack, damit Glanz und Farbton nicht zwischen der ersten und letzten Produktionswoche abdriften – ein subtiler Fehlermodus, der sich in einem fertigen Speisesaal als sichtbare Abweichung von Tisch zu Tisch zeigt.
Die formale Qualitätskontrolle zieht sich durch die gesamte Bestellung, und unsere Produktion folgt einem an ISO 9001 ausgerichteten Qualitätsmanagementsystem mit dokumentierten Prüfpunkten von der Materialannahme bis zur Verpackung. Jeder Esszimmerstuhl besteht den 24-stündigen statischen Belastungstest mit 100 Kilogramm. Geschnitzte Paneele werden hinsichtlich Tiefe und Motivtreue mit freigegebenen Referenzmustern verglichen. Vor der Verpackung prüft eine Endkontrolle den Oberflächenzustand, die Funktion der Beschläge, die Maßtoleranz und die Vollständigkeit der Montagebeschläge. Für Käufer, die dieses System eingehend prüfen möchten, führt unser Artikel über wie wir die Qualitätskontrolle für B2B-Käufer sicherstellen die Prüfpunkte im Detail auf.
Die Verifizierung durch Dritte bildet die äußere Schicht. Restaurantkäufer können gerne eine unabhängige Vorversandinspektion beauftragen, und eine selbstbewusste Fabrik behandelt dies als Routine und nicht als Angriff. Entscheidend ist, dass die internen Aufzeichnungen der Fabrik die Fragen des Prüfers beantworten können: Welcher Stuhl wurde wann, von wem und mit welchem Ergebnis belastungsgetestet? Diese Art der Rückverfolgbarkeit macht aus einem Container Möbel einen gemanagten Liefergegenstand statt eines Vertrauensvorschusses, und es ist eine Frage, die man jedem Kandidatenlieferanten vor der Anzahlung stellen sollte, nicht danach.
Schritt sieben: Muster, Prototypen und Auftragsverfolgung für Kettenprojekte
Für Restaurantketten, Hotelgruppen und designorientierte Projekte ist der Einkaufsprozess naturgemäß sequenziell: Konzept, Muster, Freigabe, Produktion, Lieferung. Eine Fabrik, die für gewerbliche Aufträge strukturiert ist, baut ihren Service um diese Abfolge herum und nicht um eine einzelne Transaktion. In unserer Werkstatt beginnt die Abfolge mit Layoutzeichnungen, die wir für Projekte kostenlos bereitstellen und die den Speisesaalplan in einen Möbelplan mit Tischgrößen, Sitzplatzzahlen und Serviceabständen übersetzen, bevor Geld fließt.
Als Nächstes kommen die Muster, und wir machen sie auf die Produktionsbestellung anrechenbar, denn ein Muster dient dazu, die Entscheidung abzusichern, nicht sie zu belasten. Ein ernsthaftes Musterprogramm deckt die Entscheidungen ab, die Fotos nicht leisten können: wie die Oberfläche unter warmem Restaurantlicht wirkt, wie sich der Stuhl nach zwanzig Minuten Sitzen anfühlt, wie die geschnitzte Rückenlehne aus der Raumtiefe ins Auge fällt, wie Gewicht und Balance für das Servicepersonal wirken, das ihn allabendlich bewegt. Käufer sollten Muster unter ihren realen Bedingungen testen, einschließlich ihrer tatsächlichen Reinigungsmittel, und die Verbindungs- und Oberflächenqualität des Musters mit der Erwartung prüfen, dass die Produktion diesem entspricht.
Sobald die Produktion beginnt, wird die Auftragsverfolgung zum Fenster des Käufers in die Fabrik. Unser Prozess bietet Meilenstein-Transparenz von der Materialvorbereitung über Schnitzen, Montage, Oberflächenbehandlung, Aushärtung und Verpackung, sodass ein Kettenprojektmanager die Lieferung mit den Ausbauplänen koordinieren kann, statt Versandupdates nachzujagen. Dies ist besonders wertvoll für etappenweise Restaurant-Rollouts, bei denen mehrere Standorte Monate auseinander eröffnen und jede Phase zur vorherigen passen muss. Dieselbe Tracking-Disziplin unterstützt Nachbestellungen: Eine Kette, die ein Jahr später passende Stühle nachbestellt, benötigt die Fabrik, um die ursprüngliche Spezifikation zu reproduzieren, und dafür müssen die Aufzeichnungen noch existieren. Unser Artikel über wie wir Produktionskapazität und Lieferzuverlässigkeit über wiederkehrende Containerbestellungen hinweg managen erklärt dieses System im Detail.
Käufer sollten außerdem bestätigen, wie Designänderungen mitten im Projekt gehandhabt werden. Reale Projekte entwickeln sich: Ein Bankettmanager sieht das Muster und wünscht ein anderes Armprofil; der Designer passt die Tischgröße an, nachdem der Grundriss neu gezeichnet wurde. Eine leistungsfähige Rosenholz-Möbelfabrik bepreist und terminiert diese Änderungen transparent, dokumentiert die überarbeitete Spezifikation und aktualisiert das Referenzmuster, sodass das freigegebene Muster und das ausgelieferte Produkt dasselbe Objekt bleiben. Fabriken, die sich gegen Dokumentation wehren, tun dies meist, weil ihre Aufzeichnungen dies nicht stützen können, und diese Wehrhaftigkeit ist ein nützliches Signal bei der Lieferantenbewertung.
Schritt acht: Exportverpackung und Massenlieferung für Restaurant- und Bankettprojekte
Die letzte Fertigungsstufe erfolgt nach der Aushärtung der Oberfläche: intakte Möbel über einen Ozean und auf eine Laderampe zu bringen. Exportschäden sind vermeidbar, aber nur durch Systeme, und unsere Verpackungsprotokolle wurden speziell für reliefgeschnitzte Hartholzmöbel entwickelt, die schadensanfälligste Kategorie im Handel. Jede Exportbestellung wird in ISPM-15-wärmebehandelten Kisten verschifft, dem internationalen Standard für Holzverpackungsmaterial, mit Feuchtigkeitsbarrieren und interner Absteifung, berechnet für das jeweilige Stück: Geschnitzte Rückenlehnen erhalten gepolsterte Fixierung, Tischplatten werden auf beiden Seiten geschützt, und Beine werden gegen Verrutschen blockiert.
Die Containerbeladung ist eine eigene Planungsdisziplin. Gemischte Bestellungen – Stühle in gezählten Lagen geschachtelt, Tische flach verpackt, Sideboards bodengeladen – werden so angeordnet, dass sich das Gewicht korrekt verteilt und die Entladereihenfolge der Handlungsabfolge am Zielort entspricht. Die Dokumentation reist mit der Sendung: Handelsrechnung, Packliste, FSC-Chain-of-Custody-Dokumente und CITES-Anhang-II-Genehmigungen, wo der Zielmarkt sie verlangt, damit die Zollabfertigung auf dem Papier ebenso reibungslos verläuft wie die Möbel im Container.
Terminzusagen sind Teil des Liefergegenstands. Standard-Containerbestellungen werden 45 bis 60 Werktage nach Anzahlung fertiggestellt, und Teilversand ist für langfristige Partner verfügbar, was für etappenweise Rollouts enorm wichtig ist, bei denen der erste Standort nicht auf die Möbel des letzten warten kann. Gewerbliche Käufer sollten auch die Empfangsseite planen: Unsere Unterstützung umfasst Fernmontageanleitung, und Möbel, die montagefertig ankommen, mit Montagebeschlägen pro Tisch verpackt und beschriftet, machen aus der Montage ein Problem von zwei Tagen statt einer Schicht. Kostenlose Layoutzeichnungen binden die gesamte Lieferung an den ursprünglichen Plan zurück, sodass das Ankommende dem entspricht, worauf der Speisesaal ausgelegt wurde.
Die Maße vor Ort verdienen hier eine weitere Anmerkung. Der Erfolg eines Restaurants hängt oft davon ab, die richtigen Tischformate für den Raum zu wählen, von kompakten Vierertischen bis zu Banketttischen für zwölf Personen, und die Standardplattform der Fabrik an Essgruppen, vom kompakten quadratischen 4-Sitzer bis zum geschnitzten Bankettset für 12 Personen, bildet diese Anforderungen direkt ab. Unser Leitfaden über die Auswahl von Rosenholz-Esstischgrößen für Hotels, Villen und Restaurants behandelt die Größenlogik, einschließlich der Abstände, die Bankettplaner vor der Finalisierung eines Grundrisses prüfen sollten.
Wie Sie Hersteller von Restaurantmöbeln vor Ihrer Bestellung bewerten
Mit dem vollständigen Prozess vor Augen wird die Bewertungsfrage konkret. Zwei Lieferanten können identische Fotos zeigen; nur ihre Systeme unterscheiden sich, und Systeme lassen sich mit Fragen prüfen. Die folgende Checkliste verdichtet diesen Artikel zu den Anfragen, die wir vor jeder Restaurant-, Hotel- oder Bankettbestellung empfehlen, ob Sie sie bei uns oder anderswo aufgeben.
- Feuchtigkeitsprogramm: Auf welchen Feuchtigkeitsgehalt konditionieren Sie, wie lange, und wird er an das Klima des Zielorts angepasst? Erwarten Sie eine konkrete Zahl, eine Dauer und einen Angleichungsschritt.
- Verbindungsspezifikation: Was verbindet den Primärrahmen, und wo werden Beschläge eingesetzt? Achten Sie auf Zapfenverbindungen in Lastpfaden und eine rationale, wartbare Beschlagspolitik an anderer Stelle.
- Belastungstests: Werden Sitzmöbel pro Stück oder pro Muster belastungsgetestet, mit welcher Last und wie lange? Stückprüfung mit Aufzeichnungen ist die gewerbliche Antwort.
- Oberflächendokumentation: Welches Beschichtungssystem, mit welcher Dokumentation zur Lebensmittelkontakt- oder Chemikalienkonformität, und wie viele Schichten mit welchem Aushärtungsplan?
- Chargenkontrolle: Wie gleichen Sie Farbe, Maserung und Glanz über die gesamte Bestellung ab? Bitten Sie, den Mechanismus zu sehen, nicht nur das Versprechen.
- Qualitätssystem: Gibt es ein dokumentiertes Qualitätsmanagementsystem mit Prüfpunkten, und akzeptieren Sie eine unabhängige Vorversandinspektion?
- Compliance-Unterlagen: Können Sie FSC-Chain-of-Custody- und CITES-Dokumente für diese Sendung sowie ISPM-15-Verpackung für den Container bereitstellen?
- Projektprozess: Sind Layoutzeichnungen, anrechenbare Muster, Meilenstein-Tracking und Teilversand für etappenweise Rollouts verfügbar?
- Unterstützung über die Lebensdauer: Welche Wartungsanleitung, Ausbesserungsunterstützung und Ersatzteilpolitik gehören zur Bestellung?
Beachten Sie, dass keine dieser Fragen direkt nach dem Preis fragt. Der Preis ist natürlich wichtig, aber bei gewerblichen Möbeln ist der Stückpreis nur im Verhältnis zur dahinterstehenden Spezifikation aussagekräftig. Ein Stuhl, der nach achtzehn Monaten versagt, war nicht günstiger; er wurde schlicht zweimal bezahlt, mit einer Betriebsstörung dazwischen. Käufer, die das Gespräch auf die obigen Prozessfragen stützen, stellen fest, dass die Preisdiskussion auf beiden Seiten ehrlicher wird, weil beide Parteien nun dasselbe Objekt bepreisen. Ein breiterer Bewertungsrahmen für Käufer zur Beurteilung von Lieferanten anhand von Restaurant- und Bankettanforderungen findet sich in unserem Artikel über die Auswahl von Rosenholzmöbeln für ein Restaurant- oder Bankettsaalprojekt.
Compliance-Unterlagen: FSC-zertifiziertes Rosenholz, CITES, REACH und CARB
Die Dokumentation verdient einen eigenen Abschnitt, weil sie für viele Restaurantgruppen vom Nachgedanken zur Zulassungsvoraussetzung geworden ist. Unternehmensbeschaffungsrichtlinien verweisen zunehmend auf verantwortungsvolle Beschaffung, und Gastgewerbemarken sehen sich einer öffentlichen Prüfung ihrer Lieferketten ausgesetzt, wie sie private Käufer nicht kennen. Die Unterlagen, die einen Käufer in diesem Umfeld schützen, sind spezifisch, und zu wissen, wonach man fragen muss, gehört zum professionellen Einkauf.
FSC-zertifiziertes Rosenholz bezieht sich auf Material, das nach dem Chain-of-Custody-Standard des Forest Stewardship Council beschafft wurde, der zertifiziertes Material vom Wald über die Verarbeitung bis zum versandten Produkt zurückverfolgt. Für einen Käufer verwandelt eine FSC-Chain-of-Custody-Dokumentation zur Sendung eine Nachhaltigkeitsaussage in Ihrer Beschaffungsakte in einen prüfbaren Nachweis. Wir stellen FSC-Chain-of-Custody-Dokumente mit Exportbestellungen bereit, wobei die Zertifikatsnummern bei der Anfrage bestätigt werden, damit der Käufer den Status direkt verifizieren kann.
CITES, das Übereinkommen über den internationalen Handel mit gefährdeten Arten, regelt die grenzüberschreitende Verbringung gelisteter Holzarten, und Rosenholz-Arten fallen unter seine Anhänge. Sendungen, die dies erfordern, reisen mit CITES-Anhang-II-Ausfuhrgenehmigungen, die von unserem internen Team als Teil unserer Standard-Exportdokumentation erstellt werden. REACH, die Chemikalienverordnung der Europäischen Union, und CARB, die Formaldehydstandards des California Air Resources Board, regeln die Oberflächen und Verbundmaterialien in Möbeln, die in diese Märkte verkauft werden; unsere Bienenwachs- und Lackoberflächen sowie Materialspezifikationen sind so gewählt, dass sie beide erfüllen. Die ISPM-15-Wärmebehandlung der Exportkisten vervollständigt das Set und stellt sicher, dass die Holzverpackung selbst die phytosanitäre Inspektion besteht.
Der praktische Rat für Käufer ist, diese Dokumente in der Angebotsphase anzufordern, nicht in der Versandphase. Dokumentiertes Material ist länger zu beschaffen und mit echten Kosten verbunden, sodass ein Angebot mit FSC- und CITES-Dokumentation anders bepreist ist als eines ohne, und die Lücke nach der Anzahlung zu entdecken, ist teuer. Etablierte Hersteller von Restaurantmöbeln haben diese Antworten sofort parat, weil sie dokumentiertes Material routinemäßig versenden. Zögern an dieser Stelle ist, wie Zögern beim Feuchtigkeitsprogramm, ein Signal dafür, was in der Fabrik geschieht, wenn niemand hinsieht.
Häufig gestellte Fragen
Wie lange dauert die Produktion einer Großbestellung von Rosenholzmöbeln für ein Restaurant?
Standard-Containerbestellungen werden 45 bis 60 Werktage nach Anzahlung fertiggestellt, einschließlich Materialvorbereitung, Trocknungsprogramm, Schnitzen, Montage, Oberflächenbehandlung mit vollständiger Aushärtung, Inspektion und Exportverpackung. Teilversand ist für langfristige Partner und etappenweise Projekte verfügbar. Käufer sollten zudem Zeit am Anfang für Layoutzeichnungen und Musterfreigabe einplanen und am Ende für Seetransport und Zoll, sodass das realistische Tür-zu-Tür-Planungsfenster breiter ist als das reine Produktionsfenster.
Sind Zapfenverbindungen für Restaurantstühle wirklich stärker als Schrauben?
Für den Primärrahmen ja, und der Grund ist mechanisch, nicht traditionell. Schrauben lasten auf Hirnholz, der schwächsten Holzfaserrichtung, und erzeugen starre Punkte, die Spannungen konzentrieren, wenn sich der Rahmen mit Feuchtigkeitszyklen minimal bewegt. Ein geschnittener Zapfen überträgt Lasten über Langholzkontakt und Stifte mit Bambusdübeln, sodass die Baugruppe sich als Einheit bewegen kann. Beschläge bleiben für wartbare, nichttragende Komponenten angemessen, und genau so setzen wir sie ein.
Welche Pflege benötigen Massivholz-Esszimmermöbel in einem Restaurant?
Tägliche Pflege mit pH-neutralen Reinigungsmitteln und weichen Tüchern, sofortiges Abwischen von Verschüttetem, regelmäßige Prüfung von Gleitern und Beschlägen sowie geplante Ausbesserung von stark beanspruchten Bereichen. Das Oberflächensystem sollte auf Reparierbarkeit ausgelegt sein, damit eine lokale Nachbearbeitung vor Ort möglich ist. Unser oben verlinkter gewerblicher Pflegeleitfaden bietet ein auf das Oberflächensystem abgestimmtes Protokoll statt allgemeiner Ratschläge.
Können Rosenholzmöbel für eine bestimmte Restaurantmarke kundenspezifisch angepasst werden?
Ja. Wir bieten flexible OEM- und ODM-Anpassung von Größen, Mustern und Konfigurationen für Villen-, Resort- und Restaurantprojekte, unterstützt durch kostenlose Layoutzeichnungen und anrechenbare Muster. Markenspezifische Schnitzmotive, Tischmaße, Sitzplatzzahlen und Oberflächentöne sind innerhalb der technischen Grenzen des Materials verhandelbar, und freigegebene Spezifikationen werden dokumentiert, damit Nachbestellungen übereinstimmen.
Welche Dokumentation sollte ich mit einer gewerblichen Bestellung anfordern?
Mindestens: FSC-Chain-of-Custody-Dokumentation, CITES-Anhang-II-Ausfuhrgenehmigungen, wo Art und Zielort sie erfordern, Compliance-Dokumentation zur Oberfläche wie FDA 21 CFR 175.300 Beschichtungsmaterial-Spezifikation für lebensmittelnahe Oberflächen sowie REACH- und CARB-Konformität für EU- und US-Märkte, ISPM-15-Verpackungszertifizierung sowie Handelsrechnung und Packliste. Fordern Sie all dies beim Angebot an, damit die Preisgestaltung die tatsächliche Spezifikation widerspiegelt.
Fazit: Vom Fabrikboden zum Restaurantboden
Restauranttaugliche Möbel sind kein Etikett; sie sind eine Kette von Entscheidungen, die bei der Holzbewertung beginnt und erst endet, wenn die Kiste in Ihrem Speisesaal geöffnet wird. Der 36-tägige Trocknungszyklus, der Risse im zweiten Jahr verhindert, die mit Bambusdübeln verstifteten Zapfenrahmen, die Schraubverbindungen überdauern, die dokumentierte Oberflächenchemie, die Gesundheitsinspektionen ereignislos hält, die Belastungstests pro Stuhl, die den einen schwachen Rahmen erkennen, bevor er Ihren Boden erreicht, die Chargenabstimmung, die zweihundert Stühle als einen Raum wirken lässt, und die Verpackung und Papierarbeit, die all dies intakt und legal liefern: Jedes Glied ist für sich genommen gewöhnlich. Zusammen sind sie der Unterschied zwischen Möbeln, die gut fotografieren, und Möbeln, die ein Jahrzehnt im Einsatz überstehen.
Seit 2008 verfeinert unsere 12.000 Quadratmeter große Fabrik in Xianyou County, Fujian, dem Herzland des traditionellen Hartholzhandwerks, diese Kette über komplette Sets klassischer Massivholz-Esszimmermöbel, geschnitzter Sofakollektionen und kompletter Schlafzimmersuiten für Großhandels-, Gastgewerbe- und Designkunden auf vier Kontinenten. Ob Ihr Projekt ein einzelnes Flagship-Restaurant, ein Resort-Bankettprogramm oder ein Rollout einer Kette mit mehreren Standorten ist, die Bewertungscheckliste in diesem Artikel steht Ihnen zur Verfügung, und die Fragen sind so konzipiert, dass sie jedem Lieferanten gestellt werden können, einschließlich uns.
Wenn Sie ein gewerbliches Gastronomieprojekt planen und den Prozess aus erster Hand sehen möchten, fordern Sie eine Layoutzeichnung und ein anrechenbares Muster an, prüfen Sie die Dokumentenliste mit unserem Exportteam und beurteilen Sie die Fabrik nach demselben Standard, den dieser Artikel beschreibt. Seriöse Hersteller von Restaurantmöbeln begrüßen dieses Gespräch, denn die Käufer, die detaillierte Fragen stellen, sind unserer Erfahrung nach die Käufer, deren Projekte erfolgreich sind.