Una fábrica de muebles de palisandro explica el proceso completo de fabricación de muebles de grado restaurante para compradores comerciales, desde la clasificación de la madera y el secado de 36 días hasta la carpintería de mortaja y espiga, los acabados comerciales, el control de calidad por lotes y la entrega a granel en contenedores.
Un restaurante concurrido es uno de los entornos más exigentes a los que se enfrentará cualquier mueble. Las sillas se arrastran por suelos de baldosa cientos de veces por noche, las superficies de las mesas se limpian con productos industriales entre cada servicio y el personal de banquetes apila y desapila los asientos tras cada evento. Los muebles residenciales rara vez sobreviven seis meses a ese trato. Sin embargo, los operadores de hostelería siguen queriendo la calidez, el peso y el carácter de la madera dura auténtica, y ahí es exactamente donde los experimentados fabricantes de muebles para restaurantes se ganan su reputación. Fabricar muebles de grado comercial con palosanto de alta densidad no consiste simplemente en construir una silla doméstica y llamarla de uso intensivo. Exige decisiones de ingeniería deliberadas en cada etapa de la producción, desde la forma en que se clasifica un tronco hasta la forma en que se embala una mesa terminada para la exportación.
Yunxiao Rosewood Furniture fabrica juegos de muebles clásicos de madera dura maciza en el condado de Xianyou, Fujian, desde 2008, y suministra colecciones completas de comedor, sofá y dormitorio a mayoristas, hoteles, diseñadores y grupos de restaurantes de Europa, Norteamérica, el sudeste asiático y Australia. A lo largo de esos años, el taller ha aprendido, pedido tras pedido, qué detalles determinan si los muebles de comedor de madera maciza resisten en el servicio comercial: el contenido de humedad, el refuerzo de la carpintería de unión, la selección del acabado, la consistencia entre lotes y una logística de exportación disciplinada. Esas lecciones están integradas en la rutina de producción que se describe en este artículo.
En las secciones siguientes, le mostramos una fábrica de muebles de palosanto paso a paso, desde la selección de la madera y el programa de secado de 36 días hasta la carpintería de mortaja y espiga, las mejoras de herrajes, el acabado resistente al desgaste, el control de calidad por lotes, la aprobación de muestras y la entrega de contenedores completos. Si usted es operador de una cadena, gerente de banquetes, diseñador de interiores o responsable de compras que evalúa fabricantes de muebles para restaurantes para un próximo proyecto, este es el proceso que debería esperar de una fábrica seria, y las preguntas que debería formular antes de firmar una orden de compra.
Por qué los compradores comerciales necesitan muebles fabricados con un estándar diferente
Lo primero que debe entenderse es que el servicio comercial cambia la física del problema. Una silla en un comedor privado puede usarse diez veces al día y moverse una vez al mes. Esa misma silla en un salón de banquetes de hotel puede estar ocupada dieciséis horas al día, deslizarse por el suelo entre eventos, apilarse hasta seis unidades de altura en un carro y limpiarse cada noche con un detergente neutro. A lo largo de una vida útil de cinco años, eso supone decenas de miles de ciclos de carga, miles de impactos laterales y una exposición constante a la humedad, el calor y los productos químicos de limpieza.
Con ese tipo de ciclo de trabajo, los puntos débiles de los muebles ordinarios aparecen rápidamente. Una unión que depende solo del pegamento puede ceder y finalmente fallar a medida que la humedad oscila con las estaciones. Un acabado superficial formulado para un salón de estar se opacará y se desgastará a la altura del reposabrazos en pocos meses. Un bastidor de silla construido con piezas delgadas para reducir costes empezará a tambalearse cuando las uniones empiecen a micromoverse bajo cargas repetidas de torsión. Ninguno de estos fallos es visible en la sala de exposición, y por eso comparar muebles únicamente a partir de fotografías es una forma tan poco fiable de comprar para un proyecto de restaurante.
Los fabricantes profesionales de muebles para restaurantes diseñan, por tanto, partiendo del ciclo de trabajo. Empiezan preguntando cuántos cubiertos sirve al día el comedor, si los muebles se apilarán o se fijarán, con qué frecuencia se limpiarán a fondo, cuál es el rango de humedad ambiental del mercado de destino y qué expectativa de sustitución existe. Las respuestas modifican las especificaciones: largueros de asiento más gruesos, espigas más profundas, un acondicionamiento de humedad más riguroso, sistemas de acabado más duros y una homogeneización de lotes más estricta. Una fábrica de muebles de palosanto que también atiende al mercado residencial aplica a sus pedidos comerciales un estándar interno diferente, y un comprador serio debería poder ver esa diferencia por escrito, no solo en el lenguaje de marketing.
También hay una dimensión contractual. Cuando un grupo de restaurantes u operador hotelero compra cientos de sillas y docenas de mesas, la compra suele estar vinculada a una fecha de apertura, y los retrasos conllevan consecuencias económicas. Eso convierte la fiabilidad de la producción, la documentación y la calidad del embalaje en parte del propio producto. Una silla que llega impecable con seis semanas de retraso sigue siendo una entrega fallida. Por eso las secciones finales de este artículo dedican tanta atención a la planificación, la inspección y la carga de contenedores como a la carpintería, porque para los compradores comerciales ambas cosas son inseparables.
Qué significa realmente el grado restaurante en los muebles de comedor de madera maciza
La expresión muebles de grado comercial se usa con laxitud en el sector, así que conviene definir qué debería significar para asientos y mesas de restaurante de madera dura maciza. Como mínimo, abarca cuatro áreas medibles: resistencia estructural, acondicionamiento ambiental, durabilidad superficial y uniformidad entre lotes. Cada área puede especificarse, probarse y verificarse, y eso es precisamente lo que distingue a una auténtica fábrica de muebles de palosanto que presta servicio a clientes de hostelería de un taller general que simplemente envía sillas pesadas.
La resistencia estructural significa que el bastidor está diseñado para cargas y movimientos superiores al uso doméstico. En nuestra producción, cada silla de comedor se somete a una prueba individual de carga estática de 100 kilogramos mantenida durante 24 horas como procedimiento interno de control de calidad antes de aprobarse para el embalaje. Esa única prueba descarta el modo de fallo comercial más habitual, que es la deformación gradual de las uniones bajo una carga de asiento sostenida. También impone disciplina en las etapas previas: una silla que supera de forma fiable la prueba de 24 horas es una silla cuya geometría, profundidad de carpintería y selección de madera fueron correctas desde el principio.
El acondicionamiento ambiental significa que la propia madera se prepara para el clima al que servirá, no solo para el clima de la fábrica. La madera maciza se mueve con la humedad, y un restaurante que tiene el aire acondicionado encendido todo el día y abre las puertas a una calle húmeda por la noche crea un gradiente de humedad en un tablero grueso cada día. Acondicionar la madera hasta un contenido de humedad estable del 8 al 12 por ciento y mantenerla después durante un periodo de igualación de 48 horas antes del mecanizado es la forma en que una fábrica precompensa ese movimiento diario. En la sección siguiente detallaremos el programa de secado de 36 días que respalda esas cifras.
La durabilidad superficial significa que el acabado se elige para resistir agentes de limpieza, abrasión y contacto con alimentos, no solo por su aspecto. El tablero de una mesa de restaurante es una superficie de trabajo: los platos calientes, las marcas de agua, los limpiadores con base de lejía y los carros de acero conspiran contra él. Por ello, la etapa de acabado especifica materiales de recubrimiento con documentación de contacto alimentario, aplica varias capas con un tiempo de curado adecuado y trata las zonas de mucho contacto, como reposabrazos y respaldos de sillas, de forma diferente a los paneles verticales tallados. Por último, la uniformidad entre lotes significa que la silla número 240 del pedido coincide con la silla número 1 en color, dirección de la veta y brillo del acabado, porque en un comedor la vista percibe toda la sala como una sola composición. La consistencia en toda una carga de contenedor es una capacidad de fabricación, y la tratamos como una etapa formal de control de calidad en lugar de una cuestión de suerte.
| Área de especificación | Construcción residencial típica | Construcción de grado restaurante en Yunxiao |
|---|---|---|
| Prueba de carga | Por muestreo o ninguna | Cada silla: carga estática de 100 kg mantenida 24 horas |
| Contenido de humedad | Media regional, a veces sin especificar | Del 8 al 12 por ciento, igualación de 48 horas antes del mecanizado |
| Carpintería de unión | Predominio de pegamento, tornillos habituales | Mortaja y espiga con pasadores de bambú en el bastidor principal |
| Objetivo del acabado | Aspecto en primer lugar | Material de recubrimiento con documentación de contacto alimentario, refuerzo en zonas de desgaste |
| Control de lotes | Se acepta la variación pieza a pieza | Coincidencia de color y veta en todo el pedido del contenedor |
| Embalaje de exportación | Solo caja de cartón | Cajones de madera tratados térmicamente según ISPM 15, barreras de humedad, refuerzos para piezas talladas |
Paso uno: selección y clasificación de la madera para cargas comerciales
Cada pieza de grado comercial comienza mucho antes del primer corte, en el patio de maderas. Las maderas duras de la clase del palosanto son densas, oleosas y de veta rica, y precisamente por eso se tallan tan bien y resisten el desgaste, pero las tablas en bruto que llegan a una fábrica de muebles de palosanto distan mucho de ser uniformes. Las tensiones de crecimiento, las desviaciones de la veta, los nudos y las grietas ocultas se concentran en tablas concretas, y una tabla que sería aceptable para un panel decorativo de pared puede ser completamente inadecuada para una pata de silla que debe resistir diez años de servicio de restaurante.
Nuestro proceso de clasificación comienza con una selección visual y mecánica de cada tabla. Los técnicos comprueban la orientación de la veta respecto al eje longitudinal del componente previsto, y las tablas que se desvían más de cuatro grados de ese eje se destinan a piezas más cortas, donde la penalización mecánica es menor. Esta única regla aporta más a la durabilidad comercial que casi cualquier otra, porque la salida de la veta es la causa oculta clásica del fallo de patas y largueros: una espiga cortada transversalmente a una línea de veta inclinada aguanta en la sala de exposición y se cizalla al tercer año. La clasificación también separa las tablas por color y veta, lo que alimenta directamente el programa de consistencia entre lotes descrito más adelante, y marca cualquier material con daño activo de insectos, acebolladura o tensión excesiva que pueda moverse después del mecanizado.
Para los pedidos comerciales, trabajamos con materiales legalmente certificados y documentados, incluidos Machilus Nanmu, madera roja envejecida y madera dura tropical de grado A, con documentación de cadena de custodia FSC y del Apéndice II de CITES disponible para los envíos a mercados que la exigen. El cumplimiento normativo no es una cuestión secundaria para los compradores de restaurantes: los grupos hoteleros y de restauración incorporan cada vez más compromisos ESG y de abastecimiento en sus propias políticas de compras, y un proveedor que no puede presentar documentación limpia se convierte en un problema del comprador en la aduana. Trabajar con palosanto certificado FSC y material debidamente autorizado forma parte de la especificación base de nuestros pedidos de exportación, no es una mejora opcional.
La clasificación también decide qué componente recibe qué material. La madera más densa y recta se reserva para patas, largueros de asiento y bastidores portantes. Las tablas con una veta llamativa pero menos direccional se asignan a respaldos tallados y faldones, donde el rendimiento visual es mayor y la carga mecánica menor. Esta lógica de asignación, aprendida a lo largo de años de producción, es una de las ventajas discretas de trabajar con fabricantes de muebles para restaurantes consolidados, en lugar de con empresas comerciales que compran piezas terminadas al proveedor que esté disponible ese mes.
Paso dos: el estándar de secado y acondicionamiento de humedad de 36 días
Si la selección de la madera decide lo fuerte que puede ser una silla, el secado decide cuánto tiempo se mantiene así. La madera dura recién aserrada contiene mucha más agua de la que puede tolerar un restaurante terminado, y precipitar esta etapa es la causa más común de grietas, uniones abiertas y tableros deformados en los muebles de madera maciza importados. Nuestro programa estándar somete cada componente a un ciclo de secado de 36 días a humedad constante, seguido de un acondicionamiento hasta un contenido de humedad estable del 8 al 12 por ciento y un periodo de igualación de 48 horas antes de iniciar cualquier mecanizado.
¿Por qué tanto tiempo? Porque la madera no se seca de manera uniforme. La capa exterior de un larguero grueso pierde humedad primero mientras el núcleo sigue húmedo, y si se mecaniza o se ensambla durante ese gradiente, la pieza seguirá igualándose después de salir de la fábrica, deformando uniones que se cortaron con tolerancias perfectas. Un ciclo controlado de 36 días con humedad gestionada permite que el interior se equipare con el exterior, de modo que la tabla alcanza el equilibrio como un todo. La igualación de 48 horas antes del mecanizado añade una salvaguarda final: las tablas reposan en las condiciones ambientales del taller donde realmente se cortarán, de modo que la lectura de humedad en la que se basa el operario refleja la realidad y no el horno.
El clima de destino también importa aquí. Un restaurante en el sudeste asiático costero, un complejo de montaña en Australia y un grupo hotelero con climatización en Norteamérica imponen condiciones de humedad de equilibrio diferentes a la misma silla. Como exportadores experimentados, tenemos en cuenta el destino en los objetivos de acondicionamiento de los pedidos comerciales, y esta es una de las preguntas prácticas que un comprador debería plantear a cualquier fábrica que esté considerando: no solo si secan la madera, sino hasta qué lectura, mantenida durante cuánto tiempo y ajustada para qué mercado. Las respuestas vagas en esta etapa presagian una calidad vaga más adelante.
La disciplina en el secado también protege el detalle tallado que define los muebles clásicos de madera dura. Los paneles con talla en relieve tienen secciones delgadas y secciones gruesas dentro de la misma pieza de madera, y la humedad desigual hace que las secciones delgadas se muevan contra las gruesas, trasladando grietas a través de la propia talla. Cuando nuestros artesanos tallistas comienzan su trabajo, el material ya está estabilizado, de modo que las 16 horas o más de talla manual que puede recibir un solo respaldo de silla con motivo de bambú se invierten en madera que mantendrá su forma. Los compradores que comparan cotizaciones de muebles de comedor de madera maciza deberían tratar el tiempo de secado documentado como un coste real: consume espacio de fábrica y capital de trabajo, y un precio que parece demasiado bueno suele significar que esta etapa se acortó.
Paso tres: carpintería de mortaja y espiga, reforzada para el servicio comercial
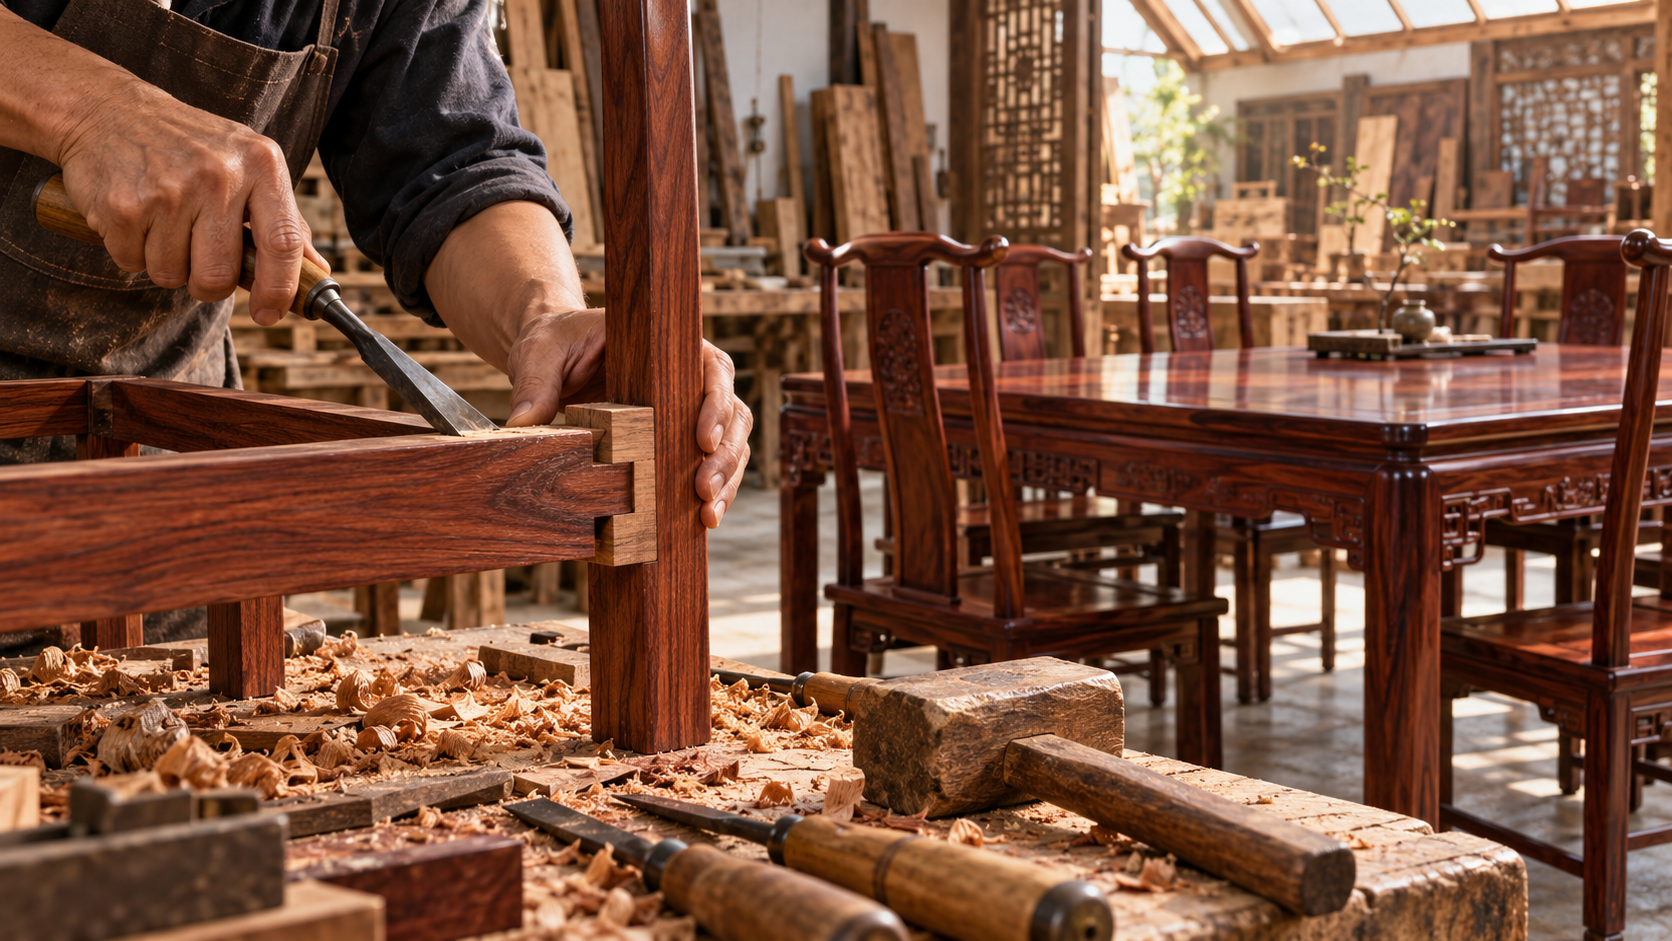
El corazón estructural del mueble clásico chino es la carpintería de mortaja y espiga, una familia de uniones entrelazadas que conectan las piezas sin clavos, desarrollada y perfeccionada a lo largo de siglos precisamente porque la madera dura castiga los atajos. En una mortaja y espiga bien cortada, la carga se transmite mediante el contacto de fibra longitudinal con fibra longitudinal, lo que es drásticamente más fuerte y estable que los tornillos que muerden la testa de la madera. A medida que la madera se expande y se contrae con las estaciones, la unión flexiona ligeramente y se reasienta, en lugar de aflojarse como acaba haciendo un herraje metálico en un agujero que se mueve.
Nuestros bastidores principales se ensamblan con construcción tradicional de mortaja y espiga y pasadores de bambú, sin herrajes metálicos en el bastidor principal. Esto no es nostalgia; es una elección de ingeniería deliberada para los muebles de grado comercial. Los tornillos metálicos crean puntos rígidos en un bastidor que, por lo demás, está diseñado para micromoverse con la humedad, y la tensión se concentra exactamente donde el tornillo se encuentra con la veta. Los pasadores de bambú, en cambio, son densos, duros y dimensionalmente compatibles con la madera dura, y fijan la unión a la vez que permiten que el conjunto respire como una unidad. Para profundizar en la tradición que hay detrás de este sistema, consulte nuestro artículo sobre la carpintería de mortaja y espiga, el alma del mueble clásico.
El servicio comercial, sin embargo, exige más a la carpintería tradicional de lo que jamás lo hizo el estudio de un erudito, por lo que la fábrica realiza adaptaciones específicas para los pedidos de restaurantes. La longitud y el grosor de las espigas aumentan en los largueros del asiento y en los montantes del respaldo, porque las cargas de torsión de una silla arrastrada se concentran ahí. La geometría de los hombros se corta para cerrar las holguras bajo carga, y no solo en el banco de trabajo. El pegamento se usa como complemento, no como sustituto, aplicado a las superficies aparejadas con control de cobertura total. Y la propia geometría del bastidor se verifica bajo carga: una silla debe superar la prueba de carga estática de 100 kilogramos durante 24 horas no solo una vez en el prototipo, sino a lo largo de la producción, porque un diseño que la supera por un margen mínimo fallará de forma aleatoria en un lote de doscientas.
Esta es también la etapa en la que la capacidad artesanal importa comercialmente. La carpintería de unión cortada a mano a escala requiere una plantilla de operarios de banco que puedan mantener las tolerancias durante cientos de repeticiones, no solo producir una pieza de exhibición impecable. Las horas de talla cuentan una historia similar: un solo panel tallado de respaldo de silla de nuestro juego de comedor con motivo de bambú representa aproximadamente 16 horas de talla manual, y reproducir ese panel de forma consistente en un pedido de restaurante es tanto un ejercicio de planificación de la plantilla como de artesanía. Los compradores que evalúan fabricantes de muebles para restaurantes deberían pedir ver tanto una pieza ejemplar como fotografías de producción intermedia del mismo artículo en cantidad, porque la consistencia es el más difícil de ambos logros.
Paso cuatro: dónde encajan los herrajes modernos en un bastidor de grado comercial
La construcción tradicional y la practicidad comercial no son enemigas, y saber dónde apartarse de la tradición es una señal de madurez de una fábrica de muebles de palosanto. Aunque el bastidor principal de cada silla y mesa sigue siendo de mortaja y espiga pura, determinados componentes secundarios de los pedidos comerciales se diseñan con herrajes modernos para resolver problemas que el planteamiento de solo clavos y pegamento no puede resolver.
Tenga en cuenta las realidades prácticas de la operación de un restaurante. El personal de banquetes necesita mesas que puedan desmontarse o plegarse para su almacenamiento entre eventos. Los equipos de mantenimiento prefieren un deslizador o un nivelador que puedan sustituir in situ en lugar de enviar una silla a un taller. Los tableros de mesa con mecanismos extensibles o abatibles necesitan herrajes de ciclos repetidos, aptos para miles de operaciones, y no una instalación única. En estas zonas, especificar herrajes reemplazables y basados en estándares prolonga realmente la vida útil, porque el desgaste se concentra en una pieza reemplazable y no en el propio bastidor.
El principio que seguimos es sencillo: los herrajes se permiten allí donde sirven al mantenimiento, al ajuste o al transporte, y se mantienen fuera de las uniones estructurales que definen la estabilidad del mueble. Los bloques de refuerzo en esquinas de alta tensión, los insertos roscados para las bases de mesa que el personal del hotel montará y desmontará, los deslizadores de fieltro o polímero especificados para el tipo de suelo previsto y los componentes discretos de travesaño donde el apilamiento los exige son adaptaciones comerciales legítimas. Lo que evitamos es el intercambio opuesto, el bastidor todo a tornillos que se comercializa como reforzado, que sacrifica la integridad de las uniones a largo plazo por la rapidez de montaje a corto plazo y normalmente falla exactamente donde terminan los tornillos.
Los compradores pueden aplicar este principio directamente durante las auditorías de fábrica o las revisiones de muestras. Pregunten qué componentes están diseñados para recibir mantenimiento in situ, soliciten la especificación de los herrajes de todo lo que se mueve o se desmonta y pregunten cómo interactúa la elección de herrajes con la carpintería de unión. Una fábrica capaz responderá de forma concreta, componente por componente. Una fábrica que responde con adjetivos de marketing probablemente nunca ha recibido de vuelta sus muebles de un restaurante, y esa falta de experiencia saldrá a la luz en el segundo año de servicio. Para los compradores que extiendan este planteamiento a otros sectores comerciales como la residencia de mayores, la misma lógica se aplica a los fabricantes de muebles para el sector sanitario, donde la mantenibilidad y la higiene impulsan decisiones de ingeniería similares.
Paso cinco: superficies diseñadas para el servicio: acabados y tratamiento antidesgaste
Una vez demostrado el bastidor, la superficie pasa a ser la primera línea. Los tableros y reposabrazos de las mesas de restaurante se limpian decenas de veces al día con detergentes, están expuestos a platos calientes y líquidos derramados, y la vajilla y los carros los rozan. Un acabado elegido por su brillo de sala de exposición fallará rápidamente en ese entorno, así que el acabado comercial parte de una pregunta diferente: no cómo queda la madera el primer día, sino cómo queda tras dos años de servicio y un ciclo de restauración.
El cumplimiento de los materiales es lo primero. Para los tableros de mesa y otras superficies en contacto con alimentos, nuestro material de recubrimiento de laca brillante se especifica para cumplir los requisitos de contacto alimentario de la FDA 21 CFR 175.300, un estándar de documentación que se aplica al propio material de recubrimiento. En el resto de la gama de exportación, nuestros sistemas de acabado con cera de abejas y laca se seleccionan para cumplir las normas EU REACH y US CARB, que regulan la composición química de los acabados y componentes compuestos en los mercados europeo y norteamericano. Para los compradores de restaurantes que se abastecen en Asia, insistir en esta documentación no es una cautela burocrática; es la forma de mantener aburrida la conversación sobre inspección sanitaria, que es exactamente donde usted quiere que esté.
La disciplina de aplicación importa tanto como la elección del material. La laca formadora de película se aplica en varias capas con secado controlado entre capas, de modo que la película final tiene el grosor suficiente para resistir las marcas de anillos y los microarañazos, y no una sola pasada cosmética. Las zonas de mucho contacto, los brazos de las sillas, los bordes de los asientos, el canto superior de los faldones de mesa donde se arrastran manos y bandejas, reciben la misma atención de ingeniería que las superficies superiores visibles. Las zonas talladas se acaban de forma diferente a los paneles planos, porque la geometría del relieve retiene el pulimento y el limpiador si se aplica el mismo proceso a ciegas. Cada etapa de acabado va seguida de una inspección con luz direccional, la forma más rápida de revelar la textura de piel de naranja, la inclusión de polvo o una película fina antes de que se convierta en una foto de garantía.
La realidad del mantenimiento también forma parte de la especificación. Los acabados comerciales deben ser reparables: un restaurante no puede enviar un tablero rayado al otro lado del océano. Nuestros sistemas de acabado se seleccionan para que el retoque in situ y la restauración local sean prácticos, y proporcionamos orientación de cuidado adaptada al sistema de acabado en lugar de consejos genéricos. Para un protocolo detallado de cuidado comercial, consulte nuestra guía sobre cómo cuidar las mesas de comedor de madera en hoteles, restaurantes y salones de banquetes. Los compradores que comparan fabricantes de muebles para restaurantes debe solicitar el sistema de acabado por nombre y química, el número de capas, el programa de curado y los productos de mantenimiento recomendados para el sitio, porque estos detalles, más que la muestra de color, determinan cómo se verá la mesa en el tercer año.
Paso seis: consistencia por lotes y control de calidad en pedidos por contenedor
La consistencia es donde los sistemas de fabricación se separan de los talleres. Un pedido para restaurante o banquete no es una sola silla bonita; son doscientas sillas idénticas, treinta mesas y aparadores que deben convivir en la misma sala. El color, la veta, la profundidad de la talla, el nivel de brillo y la dimensión deben leerse como una sola familia en todo el pedido, y ese resultado debe diseñarse dentro de la secuencia de producción en lugar de esperarse en la inspección final.
Nuestro control de consistencia por lotes comienza en la asignación de la madera. Las tablas clasificadas por color y veta se reservan como conjuntos combinados para cada pedido, de modo que la misma familia tonal fluya a través de toda la producción en lugar de ensamblarse retrospectivamente. Durante el mecanizado, las dimensiones críticas se verifican contra muestras de control, y las estaciones de ensamblaje trabajan a partir de la misma pieza de referencia maestra para la geometría. El acabado se realiza con laca mezclada por lotes para que el brillo y el tono no varíen entre la primera y la última semana de producción, un modo de fallo sutil que se manifiesta como una variación visible entre mesas en un comedor terminado.
El control de calidad formal recorre todo el pedido, y nuestra producción sigue un sistema de gestión de calidad alineado con ISO 9001 con puntos de control documentados desde la recepción de materiales hasta el embalaje. Cada silla de comedor pasa la prueba de carga estática de 100 kilogramos mantenida durante 24 horas. Los paneles tallados se comparan con muestras de referencia aprobadas para verificar la profundidad y la fidelidad del motivo. Antes del embalaje, una inspección final verifica el estado del acabado, el funcionamiento de los herrajes, la tolerancia dimensional y la integridad de los herrajes de montaje. Para los compradores que deseen examinar este sistema en profundidad, nuestro artículo sobre cómo garantizamos el control de calidad para compradores B2B recorre los puntos de control en detalle.
La verificación por terceros añade la capa exterior. Los compradores de restaurantes pueden encargar una inspección independiente previa al envío, y una fábrica segura de sí misma lo trata como rutina y no como confrontación. Lo importante es que los registros internos de la fábrica puedan responder a las preguntas del inspector: qué silla se sometió a prueba de carga, cuándo, por quién y con qué resultado. La trazabilidad de este tipo es lo que convierte un contenedor de muebles en un entregable gestionado en lugar de un acto de fe, y es una pregunta que vale la pena hacer a todo proveedor candidato antes del depósito, no después.
Paso siete: muestras, prototipos y seguimiento de pedidos para proyectos de cadenas
Para cadenas de restaurantes, grupos hoteleros y proyectos liderados por el diseño, el proceso de compra es secuencial por naturaleza: concepto, muestra, aprobación, producción, entrega. Una fábrica estructurada para el trabajo comercial construye su servicio en torno a esa secuencia en lugar de una transacción única. En nuestro taller, la secuencia comienza con planos de distribución, que proporcionamos de forma gratuita para proyectos, traduciendo el plano del comedor en un programa de mobiliario con tamaños de mesa, número de asientos y holguras de servicio antes de que se mueva ningún dinero.
Las muestras vienen después, y las hacemos reembolsables contra el pedido de producción, porque una muestra existe para reducir el riesgo de la decisión, no para gravarla. Un programa de muestras serio cubre las decisiones que las fotografías no pueden: cómo se ve el acabado bajo la luz cálida del comedor, cómo se siente la silla después de veinte minutos sentado, cómo atrae la mirada el respaldo tallado desde el otro lado de la sala, cómo se sienten el peso y el equilibrio para el personal de servicio que la moverá cada noche. Los compradores deben probar las muestras en sus condiciones reales, incluidos sus productos de limpieza habituales, e inspeccionar la calidad de la carpintería y el acabado de la muestra con la expectativa de que la producción estará a la altura.
Una vez iniciada la producción, el seguimiento del pedido se convierte en la ventana del comprador a la fábrica. Nuestro proceso proporciona visibilidad de los hitos desde la preparación de materiales hasta la talla, el ensamblaje, el acabado, el curado y el embalaje, de modo que un gestor de proyectos de cadenas pueda coordinar la entrega con los calendarios de instalación en lugar de perseguir actualizaciones de envío. Esto es especialmente valioso para despliegues por fases de restaurantes, donde varias ubicaciones abren con meses de diferencia y cada fase debe coincidir con la anterior. La misma disciplina de seguimiento respalda los pedidos repetidos: una cadena que vuelve a pedir sillas idénticas un año después necesita que la fábrica reproduzca la especificación original, y eso requiere que los registros sigan existiendo. Nuestro artículo sobre cómo gestionamos la capacidad de producción y la fiabilidad de entrega en pedidos repetidos por contenedor explica este sistema en profundidad.
Los compradores también deben confirmar cómo se gestionan los cambios de diseño a mitad del proyecto. Los proyectos reales evolucionan: un gerente de banquetes ve la muestra y quiere un perfil de brazo diferente; el diseñador ajusta el tamaño de la mesa tras redibujar el plano. Una fábrica de muebles de palisandro con capacidad, valora y programa estos cambios de forma transparente, documenta la especificación revisada y actualiza la muestra de referencia, de modo que la muestra aprobada y el producto enviado sigan siendo el mismo objeto. Las fábricas que se resisten a la documentación suelen hacerlo porque sus registros no pueden respaldarla, y esa resistencia es una señal útil durante la evaluación de proveedores.
Paso ocho: embalaje de exportación y entrega a granel para proyectos de restaurantes y banquetes
La última etapa de la fabricación ocurre después de que el acabado cure: conseguir que los muebles intactos crucen un océano y lleguen a un muelle de carga. El daño en la exportación es prevenible, pero solo mediante sistemas, y nuestros protocolos de embalaje se diseñaron específicamente para muebles de madera dura con talla en relieve, la categoría más propensa a daños en el sector. Cada pedido de exportación se envía en cajas de madera tratadas térmicamente según ISPM 15, el estándar internacional para material de embalaje de madera, con barreras de humedad y refuerzos internos calculados para la pieza específica: los respaldos tallados reciben una sujeción acolchada, las tablas de las mesas se protegen por ambas caras y las patas se calzan para evitar desplazamientos.
La carga del contenedor es una disciplina de planificación en sí misma. Los pedidos mixtos, con sillas anidadas en capas contadas, mesas embaladas planas y aparadores cargados en el suelo, se organizan de modo que el peso se distribuya correctamente y el orden de descarga coincida con la secuencia de manipulación del destino. La documentación viaja con el envío: factura comercial, lista de empaque, documentos de cadena de custodia FSC y permisos CITES del Apéndice II cuando el mercado de destino los exige, para que el despacho de aduanas avance en papel con la misma fluidez con que se mueven los muebles en el contenedor.
Los compromisos de plazo son parte del entregable. Los pedidos estándar por contenedor se completan en 45 a 60 días hábiles después del depósito, y los envíos parciales están disponibles para socios a largo plazo, lo que es enormemente importante para los despliegues por fases en los que la primera ubicación no puede esperar los muebles de la última. Los compradores comerciales también deben planificar el extremo receptor: nuestro soporte incluye orientación de instalación remota, y los muebles que llegan listos para el sitio, con los herrajes de montaje embolsados y etiquetados por mesa, convierten la instalación de un problema de dos días en una tarea de un turno. Los planos de distribución gratuitos vinculan toda la entrega con el plan original, de modo que lo que llega coincide con aquello para lo que se diseñó el comedor.
Las dimensiones del sitio merecen una nota más aquí. El éxito de un restaurante a menudo depende de elegir los formatos de mesa adecuados para la sala, desde compactos de cuatro plazas hasta mesas de banquete de doce asientos, y la plataforma estándar de la fábrica de conjuntos de comedor, desde un compacto cuadrado de 4 plazas hasta un conjunto de banquete tallado de 12 plazas, se ajusta directamente a esas necesidades. Nuestra guía sobre cómo elegir tamaños de conjuntos de mesa de comedor de palisandro para hoteles, villas y restaurantes cubre la lógica de dimensionamiento, incluidas las distancias de holgura que los planificadores de banquetes deben verificar antes de finalizar un plano de distribución.
Cómo evaluar a los fabricantes de muebles para restaurantes antes de realizar su pedido
Con el proceso completo a la vista, la pregunta de evaluación se vuelve concreta. Dos proveedores pueden mostrar fotografías idénticas; solo sus sistemas difieren, y los sistemas pueden sondearse con preguntas. La lista de verificación a continuación condensa este artículo en las consultas que recomendamos antes de cualquier pedido para restaurante, hotel o banquete, ya sea que se realice con nosotros o con otro proveedor.
- Programa de humedad: ¿A qué contenido de humedad acondicionan la madera, durante cuánto tiempo y se ajusta al clima del destino? Espere un número específico, una duración y un paso de ecualización.
- Especificación de carpintería: ¿Qué une el marco principal y dónde se utilizan herrajes? Busque construcción de mortaja y espiga en las rutas de carga y una política racional y reparable para los herrajes en el resto.
- Pruebas de carga: ¿El asiento se somete a prueba de carga por unidad o por muestra, con qué carga y durante cuánto tiempo? La prueba por unidad con registros es la respuesta comercial.
- Documentación del acabado: ¿Qué sistema de recubrimiento, con qué documentación de contacto con alimentos o cumplimiento químico, y cuántas capas con qué programa de curado?
- Control por lotes: ¿Cómo igualan el color, la veta y el brillo en todo el pedido? Solicite ver el mecanismo, no solo la promesa.
- Sistema de calidad: ¿Existe un sistema de gestión de calidad documentado con puntos de control y aceptarían una inspección independiente previa al envío?
- Documentación de cumplimiento: ¿Pueden proporcionar documentación de cadena de custodia FSC y CITES para este envío, y embalaje ISPM 15 para el contenedor?
- Proceso del proyecto: ¿Están disponibles planos de distribución, muestras reembolsables, seguimiento de hitos y envíos parciales para despliegues por fases?
- Soporte durante la vida útil: ¿Qué orientación de mantenimiento, soporte de retoque y política de piezas de repuesto acompañan al pedido?
Observe que ninguna de estas preguntas indaga directamente sobre el precio. El precio importa, por supuesto, pero en el mobiliario comercial el coste unitario solo tiene sentido en relación con la especificación que lo respalda. Una silla que falla en dieciocho meses no fue más barata; simplemente se pagó dos veces, con una interrupción operativa en el medio. Los compradores que anclan la conversación en las preguntas de proceso anteriores descubren que la conversación sobre el precio se vuelve más honesta por ambas partes, porque ahora ambas partes están poniendo precio al mismo objeto. Un marco más amplio para que los compradores evalúen a los proveedores según los requisitos de restaurantes y banquetes está disponible en nuestro artículo sobre cómo elegir muebles de palisandro para un proyecto de restaurante o salón de banquetes.
Documentación de cumplimiento: palisandro con certificación FSC, CITES, REACH y CARB
La documentación merece su propia sección porque, para muchos grupos de restaurantes, ha pasado de ser una idea tardía a un requisito obligatorio. Las políticas de compras corporativas hacen referencia cada vez más al abastecimiento responsable, y las marcas de hostelería se enfrentan al escrutinio público de sus cadenas de suministro de una manera que los compradores privados no. La documentación que protege a un comprador en este entorno es específica, y saber qué solicitar es parte de la compra profesional.
El palisandro con certificación FSC se refiere a material obtenido bajo el estándar de cadena de custodia del Forest Stewardship Council, que rastrea el material certificado desde el bosque pasando por el procesamiento hasta el producto enviado. Para un comprador, la documentación de cadena de custodia FSC del envío convierte una declaración de sostenibilidad en su archivo de compras en un registro auditable. Proporcionamos documentación de cadena de custodia FSC con los pedidos de exportación, con los números de certificado confirmados en la consulta para que el comprador pueda verificar el estado directamente.
CITES, la Convención sobre el Comercio Internacional de Especies Amenazadas, regula el movimiento transfronterizo de especies maderables listadas, y las especies de la clase del palisandro están incluidas en sus apéndices. Los envíos que lo requieren viajan con permisos de exportación CITES del Apéndice II, preparados como parte de nuestra documentación de exportación estándar por nuestro equipo interno. REACH, el reglamento químico de la Unión Europea, y CARB, las normas de formaldehído de la Junta de Recursos del Aire de California, regulan los acabados y materiales compuestos en los muebles vendidos en esos mercados; nuestros acabados de cera de abejas y laca y las especificaciones de materiales se seleccionan para cumplir ambos. El tratamiento térmico ISPM 15 del embalaje de exportación completa el conjunto, asegurando que el propio embalaje de madera pase la inspección fitosanitaria.
El consejo práctico para los compradores es solicitar estos documentos en la etapa de cotización, no en la de envío. El material documentado tarda más en obtenerse y conlleva un coste real, por lo que una cotización que incluye documentación FSC y CITES tiene un precio diferente a una que no la incluye, y descubrir la brecha después del depósito resulta costoso. Los fabricantes de muebles para restaurantes consolidados tendrán estas respuestas de inmediato, porque envían material documentado de forma rutinaria. La vacilación aquí, como la vacilación sobre el programa de humedad, es una señal sobre lo que ocurre dentro de la fábrica cuando nadie está mirando.
Preguntas frecuentes
¿Cuánto tarda en producirse un pedido al por mayor de muebles de palisandro para un restaurante?
Los pedidos estándar por contenedor se completan en 45 a 60 días hábiles después del depósito, cubriendo la preparación de materiales, el programa de secado, la talla, el ensamblaje, el acabado con curado completo, la inspección y el embalaje de exportación. Los envíos parciales están disponibles para socios a largo plazo y proyectos por fases. Los compradores también deben presupuestar tiempo al principio para los planos de distribución y la aprobación de muestras, y al final para el tránsito marítimo y la aduana, por lo que la ventana realista de planificación de puerta a puerta es más amplia que la ventana de producción por sí sola.
¿Es realmente más resistente la carpintería de mortaja y espiga que los tornillos para las sillas de restaurante?
Para el marco principal, sí, y la razón es mecánica más que tradicional. Los tornillos se apoyan en la testa, la orientación más débil de la madera, y crean puntos rígidos que concentran la tensión a medida que el marco se micromueve con los ciclos de humedad. Una mortaja y espiga cortada transfiere la carga mediante el contacto de fibra larga y se fija con pasadores de bambú, permitiendo que el conjunto se mueva como una unidad. Los herrajes siguen siendo apropiados para componentes reparables no estructurales, que es exactamente como los aplicamos.
¿Qué mantenimiento necesita el mobiliario de comedor de madera maciza en un restaurante?
Cuidado diario con limpiadores de pH neutro y paños suaves, limpieza inmediata de derrames, inspección periódica de deslizadores y herrajes, y retoque programado de las zonas de mayor desgaste. El sistema de acabado debe especificarse para que sea reparable, de modo que sea posible el retoque local en el sitio. Nuestra guía de cuidado comercial vinculada arriba proporciona un protocolo adaptado al sistema de acabado en lugar de consejos genéricos.
¿Se pueden personalizar los muebles de palisandro para una marca de restaurante específica?
Sí. Ofrecemos personalización flexible OEM y ODM de tamaños, patrones y configuraciones para villas, resorts y proyectos de restaurantes, con el apoyo de planos de distribución gratuitos y muestras reembolsables. Los motivos de talla específicos de la marca, las dimensiones de las mesas, el número de asientos y los tonos de acabado son negociables dentro de los límites de ingeniería del material, y las especificaciones aprobadas se documentan para que los pedidos repetidos coincidan.
¿Qué documentación debo solicitar con un pedido comercial?
Como mínimo: documentación de cadena de custodia FSC, permisos de exportación CITES del Apéndice II cuando la especie y el destino lo requieran, documentación de cumplimiento del acabado, como la especificación de material de recubrimiento FDA 21 CFR 175.300 para superficies en contacto con alimentos, más la conformidad REACH y CARB para los mercados de la UE y EE. UU., certificación de embalaje ISPM 15, y la factura comercial y la lista de empaque. Solicítelo todo en la cotización para que el precio refleje la especificación real.
Conclusión: del taller al comedor
El mobiliario de grado restaurante no es una etiqueta; es una cadena de decisiones que comienza en la clasificación de la madera y no termina hasta que se abre la caja en su comedor. El ciclo de secado de 36 días que previene las grietas del segundo año, los marcos de mortaja y espiga fijados con pasadores de bambú que duran más que las uniones atornilladas, la química documentada del acabado que mantiene las inspecciones sanitarias sin sobresaltos, la prueba de carga por silla que detecta el marco débil antes de que llegue a su suelo, la igualación por lotes que hace que doscientas sillas se lean como una sola sala, y el embalaje y la documentación que entregan todo intacto y legal: cada eslabón es ordinario por sí solo. Juntos marcan la diferencia entre muebles que se ven bien en fotografía y muebles que sobreviven una década de servicio.
Desde 2008, nuestra fábrica de 12.000 metros cuadrados en el condado de Xianyou, Fujian, el corazón de la artesanía tradicional de la madera dura, ha perfeccionado esta cadena en conjuntos completos de muebles de comedor de madera macizaclásicos, colecciones de sofás tallados y suites de dormitorio completas para clientes mayoristas, de hostelería y de diseño en cuatro continentes. Ya sea que su proyecto sea un restaurante insignia único, un programa de banquetes de resort o un despliegue de cadena con múltiples sedes, la lista de verificación de evaluación de este artículo es suya para usar, y las preguntas están diseñadas para formularse a cualquier proveedor, incluidos nosotros.
Si está planificando un proyecto de comedor comercial y desea ver el proceso de primera mano, solicite un plano de distribución y una muestra reembolsable, revise la lista de documentación con nuestro equipo de exportación y evalúe la fábrica con el mismo estándar que describe este artículo. Los fabricantes de muebles para restaurantes serios agradecen esa conversación, porque los compradores que hacen preguntas detalladas son, según nuestra experiencia, los compradores cuyos proyectos tienen éxito.