ISO 9001品質マネジメントシステムとは何かを平易な言葉で説明し、雲霄の認証ローズウッド工場が木材選別、含水率管理、接合、塗装、AQL検査、輸出書類にどのように適用しているかを内部からご紹介します。
ISO 9001品質マネジメントシステムとは何か、そして対象製品が機械部品のパレットではなく手彫りのローズウッドソファセットである場合、なぜそれが重要なのか。これは、北米、欧州、東南アジアの卸売業者、ホテル調達マネージャー、販売代理店から当社の輸出チームが現在最もよく受ける質問の一つです。多くの方は、サプライヤーのウェブサイトや見本市のバナーで「ISO 9001認証」というフレーズを何年も見てきたものの、その規格が家具工場の内部で実際に何を変えるのか——日々の作業、作業台ごと、コンテナごとに——目にする機会はほとんどありませんでした。
本記事では、この問いに2部構成でお答えします。まず、ISO 9001品質マネジメントシステムとは何かを平易な言葉で説明します。規格が要求する内容、意図的に約束しないこと、そしてなぜ製造品質に関する世界で最も広く認識された枠組みになったのか。次に、当社の現場を公開します。雲暁ローズウッド家具株式会社(Yunxiao Rosewood Furniture Co., Ltd)は、2008年から福建省莆田市仙游県で古典的な無垢紅木家具を製造・輸出しており、12,000平方メートルの工場で、古典的なシャムローズウッドによるソファ、ダイニング、ベッドルーム、ティーテーブル、収納のコレクションを完成品として生産しています。以下では、ISO 9001品質マネジメントシステムの規律が、ローズウッド家具特有の職人技集約的な現実——木材置き場での材料選別、乾燥工程での含水率管理、組立作業台でのほぞ組み接合、手拭き漆仕上げ、AQLに基づく最終検査、そしてすべてのコンテナに伴う輸出書類——にどのように適用されているかを具体的に示します。
目的は販促ではなく実践です。本記事を読み終える頃には、当社を含む任意の家具サプライヤーについて、「品質マネジメントシステム」という言葉が実際の運営規律を指すのか、それとも事務所の壁に額装された証明書に過ぎないのかを判断できるようになるはずです。
ISO 9001品質マネジメントシステムとは何か
ISO 9001品質マネジメントシステムとは、顧客要求事項および適用される規制を満たす製品を一貫して提供し、それを生み出すプロセスを改善するための、文書化された組織全体の枠組みです。ISO 9001は、国際標準化機構(ISO)が発行する国際規格であり、そのようなシステムが満たすべき要求事項を定めています。工場が「ISO 9001認証」と称する場合、独立した認定認証機関がその会社を審査し、品質マネジメントシステムが規格の要求事項に適合していることを確認したという意味であり、証明書を有効に保つためにはサーベイランス審査に合格し続ける必要があります。
規格が何であり、何でないかを正確に理解することが役立ちます。ISO 9001は製品品質の規格ではありません。テーブル天板の厚さ、木材が到達すべき含水率、椅子に施す漆の塗り回数を規定するものではありません。それらの数値は製品仕様、設計図面、市場規制に属します。ISO 9001が要求するのは、より根本的なことです。すなわち、組織が達成しようとする目標を定義し、それを達成するための管理された反復可能なプロセスを確立し、証拠をもって結果を検証し、結果がずれた場合にシステムを修正・改善すること。言い換えれば、規格が統制するのは 工場が品質をどのように管理するかであり、品質水準そのものではありません。2つの工場がともにISO 9001証明書を保有しながら、まったく異なる品質階層の家具を生産することはあり得ます。証明書が示すのは、それぞれが即興ではなく、統制され監査可能なシステムを運用しているという点です。
現行版の規格は、すべての条項を形作る7つの品質マネジメント原則——顧客重視、リーダーシップ、人々の積極的参加、プロセスアプローチ、改善、証拠に基づく意思決定、関係管理——を中心に構成されています。また、組織に対し、Plan-Do-Check-Act(PDCA)サイクルとリスクベースの考え方を業務全体に適用することを求めています。当社のような製造企業では、これは取締役社長の品質方針から乾燥窯で記録される含水率計の測定値に至るまでの責任の連鎖に反映されます。すべてがつながり、すべてが文書化され、すべてが監査に開かれています。
これが誠実で複雑でない定義です。本記事の残りでは、この枠組みが中国古典家具製作のように古い職人技に適用されたときにどのような姿になるかを示します。
ISO 9001規格は工場に実際何を求めているのか
当社自身の業務を説明する前に、規格自体の構造を要約する価値があります。その論理を理解すれば、認証を受けたサプライヤーを評価するのがはるかに容易になるからです。ISO 9001の要求事項はいくつかの主要な条項群に整理されており、それぞれが、買手がゼロから工場を設計できるとしたら尋ねるであろう実務的な問いに答えています。
組織の状況および適用範囲。 組織は、一貫した品質を提供する能力に影響を与える課題、顧客およびその他の関連する利害関係者のニーズ、品質マネジメントシステムの適用範囲を理解しなければなりません。ローズウッド家具の輸出企業にとって、これは何を、誰のために、どのような制約の下で作るのかを誠実に定義することを意味します。取り扱う樹種、提供する市場、家具輸出の規制環境です。
リーダーシップ。 トップマネジメントは、品質方針を確立し、明確な役割と権限を割り当て、品質マネジメントシステムが必要な資源と関心を得られるようにすることで、リーダーシップを実証しなければなりません。品質管理部門だけで運用されるシステムはシステムではありません。ISO 9001は品質をリーダーシップの義務としています。
計画。 組織は、製品およびサービスの適合性に影響を与える可能性のあるリスクと機会を特定し、測定可能な品質目標を設定し、それらを達成するために必要な変更を計画しなければなりません。当業界では、リスク登録簿の作成は容易です。木材は天然の変動性を持つ天然材料であり、家具は海洋と気候帯を越え、職人プロセスは訓練と維持が必要な人的技能に依存します。
支援。 組織は、システムが必要とする資源、有能な人材、文書化された情報、作業環境、監視・測定機器を提供しなければなりません。この条項が、「作業員は何をすべきか知っている」を「手順書、作業指示書、記録が、誰が何を、どのように、どの校正済み機器で行うかを示している」に変えます。
運用。 これは最大の要求事項群であり、生産ライフサイクル全体を対象とします。顧客要求事項のレビューと確認方法、設計と仕様の管理方法、木材サプライヤーなどの外部提供者の選定と監視方法、管理された条件下での生産の実施方法、識別とトレーサビリティの維持方法、顧客への引渡し前の出力の検証方法です。
パフォーマンス評価。 組織は、品質マネジメントシステムが実際に機能しているかどうかを監視、測定、分析、評価しなければなりません。顧客満足、製品の適合性、プロセスパフォーマンス、内部監査の結果です。
改善。 最後に、組織は不適合に対応し、是正処置を講じ、システムを継続的に改善しなければなりません。証明書はゴールラインではありません。ISO 9001の下では、それは決して止まらないサイクルへのコミットメントです。
このリストに欠けているものに注目してください。特定の製品性能の保証です。規格の策定者たちは、福建省の家具工場とシアトルの航空宇宙サプライヤーがまったく異なる技術的要求に直面していることを理解していました。彼らが標準化したのはマネジメント規律そのものであり、その規律が誠実に適用されれば、どちらの業界でも一貫した成果を生み出すのです。
中国の工場から家具を購入する際、ISO 9001が重要なのはなぜか
B2B買手にとって、ISO 9001品質マネジメントシステムの実用的価値は、過去について何を言うかではなく、将来の注文について何を予測するかにあります。誰でも1つの良いコンテナを出荷できます。サプライヤーが長期的なプログラムに値するかどうかを決める問いは、コンテナ2号、5号、20号が承認済みサンプルと一致するかどうかであり、まさにその問いに答えるために機能する品質マネジメントシステムが設計されています。
経験豊富な家具輸入業者がよく知る故障モードを考えてみてください。2回目の注文のダイニングセットが、仕上げチームが文書化された配合なしに「目分量」でステインを混合したため、わずかに異なる木目調で到着する。欧州の乾燥した冬に、出荷時期に間に合わせるため乾燥プロセスが短縮されたため、ベッドルームスイートの接合部に隙間が生じる。彫刻段階を誰も検証しなかったため、「手彫り」の説明に反する機械的な反復を示す彫刻受付パネル。完全な書類なしで港に到着し、税関で留め置かれる貨物。これらの失敗はいずれも職人技の不足から生じるものではなく、システムの不足から生じます。そのすべては、ISO 9001が執行するために存在するメカニズム——管理されたプロセス、定義された責任、定義されたポイントでの検証、チェーン全体を追跡可能にする記録——によって防止できます。
買手がすぐに気づくコミュニケーション上の利点もあります。認証された品質マネジメントシステムは、双方に共通の語彙を与えます。当社の輸出チームが購買マネージャーに、懸念事項は不適合プロセスを通じて提起され、次の品質会議でレビューされ、是正処置報告書で回答されると伝えるとき、それは漠然とした安心材料ではなく、買手が認証機関の登録簿で独立に検証できる枠組みからの具体的なコミットメントです。
最後に、ISO 9001はマネジメントの意図について何を言うかという点で重要です。証明書を取得し維持するには、継続的な投資が必要です。訓練時間、校正済み機器、監査費用、マネジメントレビューの時間、そして部外者に記録を読まれ、人々に質問されることを受け入れる意欲です。その投資を行う工場は、検証可能な方法で、長期的にこの事業を続け、この規格に責任を持つつもりであることを示しています。
職人技の家具工場で品質マネジメントシステムはどのように機能するのか
最もよく聞く懐疑的な意見はこうです。「ISO 9001は同一の金属ブラケットを打ち抜く工場には意味があるだろう。手彫り、天然の木目、世代を超えた技能に依存する作業を、文書化されたシステムがどう統制できるのか」。もっともな質問であり、その答えは、規格の中心にあるプロセスアプローチがなぜ職人技の製造にこれほど適しているかを明らかにします。
重要な洞察は、ISO 9001は工場に職人の判断を排除することを求めているのではなく、工場にそれを 支援し検証する ことを求めているという点です。名匠は依然として雲の帯をどれだけ深く彫るかを決めます。しかし品質マネジメントシステムは、彫刻師が承認されたパターン見本に基づいて作業すること、彫刻段階に定義された合否基準があること、成果物が訓練を受けた第二の者によって検査されること、基準を満たさないパネルは黙って受け入れられるのではなく手直しに回されることを保証します。職人の技能は価値の源泉であり続けます。システムは、顧客要求事項が既知であり、方法が一貫し、結果が確認される条件下で技能が適用されることを保証します。
実際には、雲暁の品質マネジメントシステムは管理されたプロセスの連鎖として構築されています。各プロセスには責任者、定義された入力と出力、作業指示書、監視ポイント、記録があります。木材置き場は材料の識別と選別を管理します。乾燥工程は文書化された目標に対する含水率を管理します。ほぞ組みと組立作業台は嵌合と構造精度を管理します。仕上げ室は表面品質と塗り回数を管理します。検査チームはAQLサンプリングを用いた最終検証を管理します。輸出チームは書類の完全性を管理します。これらのプロセスは単独では目新しいものではありません。真面目な工場はどれも同様のことを行っています。品質マネジメントシステムが加えるのは結合組織です。どこでも同じ仕様、各コンテナを材料ロットに結びつける記録、そして失敗を逸話ではなく是正に変えるマネジメントレビューです。
この枠組みを前提に、以下のセクションでは買手から最も多く質問されるプロセスを説明します。
木材置き場での材料選別:プロセス管理は最初の切断前に始まる
当社のISO 9001品質マネジメントシステムの下では、品質管理は入荷時、切断や彫刻が行われる前に始まります。仙游県の12,000平方メートルの工場に到着するすべての原木は、生産在庫として受け入れられる前に、定義された受入基準に照らして検査されます。これは、当社が購入する最も重要な投入物に適用された、規格の「運用——外部から提供されるプロセス、製品およびサービスの管理」要求事項です。
受入検査は、板が意図された部材に使用できるかどうかを決める特性を対象とします。検査員は木目パターン、色の均一性、密度を調べ、材料が注文した樹種と等級に一致することを確認します。板は密度範囲と木目の方向によって選別されます。構造部材——テーブル桟、椅子脚、フレーム部材——に向かう木材は、化粧パネル用材料よりも厳しい基準で等級付けされます。板の軸に対する木目の角度が許容範囲を超えて逸脱する板は、逸脱が強度を損なわない短い部材に回されます。この選別規律は趣味の好みではありません。ほぞ組み接合が数十年の季節変動を通じて緩まないかを決めるプロセス管理です。
受け入れられた各木材バッチには、その後のすべての生産段階を追跡する追跡番号が割り当てられます。番号は乾燥記録、生産バッチ記録、最終製品仕様書に記載されます。これはISO 9001の識別とトレーサビリティの要求事項を具体化したものです。買手が自分の注文にどの木材ロットが使われたかを尋ねると、答えは記憶ではなく記録です。上流でサプライヤー品質の問題が発見された場合、影響を受けるバッチは推測ではなく数分で特定され隔離できます。
原材料の等級が一括注文にどう影響するかをさらに詳しく知りたい買手は、当社のガイド 家具の一括注文前にローズウッドの品質等級を確認する方法をお読みください。等級基準を詳しく説明しています。また、選別を自分の目で見たい場合は、 注文前にローズウッド家具工場を訪問する に関する記事で、木材置き場を含む当社工場見学の内容を説明しています。
含水率管理:約束ではなく測定されたプロセス
輸出されたローズウッド家具が仕向地の気候に耐えられるかを決めるプロセスが一つあるとすれば、それは乾燥であり、文書化された品質マネジメントシステムが買手に最も目に見える保護を提供するプロセスです。正しく乾燥・調湿されていない無垢材は、納品後数か月して、暖房の効いた欧州のアパートや空調の効いた湾岸のホテルロビーに家具が置かれているときに反り、割れ、接合部が開き、保証請求のコストが輸入業者にのしかかります。
当社の品質マネジメントシステムの下では、乾燥は定義されたパラメータを持つ監視プロセスであり、監督者の記憶にあるスケジュールではありません。すべての部材は36日間の恒湿乾燥プロセスを経て、木材は使用前に平衡化期間を設けて約8〜12パーセントの含水率に調湿されます。乾燥窯の記録には各バッチの温度曲線、湿度設定、期間が記録されます。乾燥後、当社のQCチームは校正済みのピン型含水率計で木材を試験し、各板の複数ポイント——木口、中央、中間位置——で測定値を取り、測定値はバッチ記録に記録されます。仕向地の気候に対する受入基準値を超える木材は、生産に投入されるのではなく、追加の平衡化サイクルのため乾燥窯に戻されます。
「校正済み含水率計」という言葉は、ISO 9001の下で特別な重みを持ちます。規格は、監視・測定資源が適切であり、維持され、測定値が適合性に対して有効な場合はトレーサブルで校正されていることを要求します。校正からずれた含水率計は、自信に満ちたナンセンスを生み出します。当社の機器はスケジュールに従って校正され、校正状態はシステムが維持する文書化された情報の一部です。これは、買手が信頼できる測定値と、報告書上で説得力があるように見えるだけの数値との違いです。
システムはまた、乾燥を継続的レビューの対象となるリスク領域として扱います。数年前、冬に北欧へ出荷されたダイニングテーブル天板の木口表面にヘアクラックのパターンを特定しました。調査により、乾燥窯サイクルにおける平衡化時間の不足が問題であると突き止められ、平衡化段階が延長されました。品質マネジメントシステムを通じて適用された是正であり、再発の減少によって検証され、それ以来プロセス文書に保持されています。これはまさに意図通りに機能するPlan-Do-Check-Actです。実際の欠陥、根本原因、文書化された是正、改善された標準プロセス。この話の7段階版全文は、 B2B買手のためのローズウッド家具品質管理.
管理されたプロセスとしてのほぞ組み接合
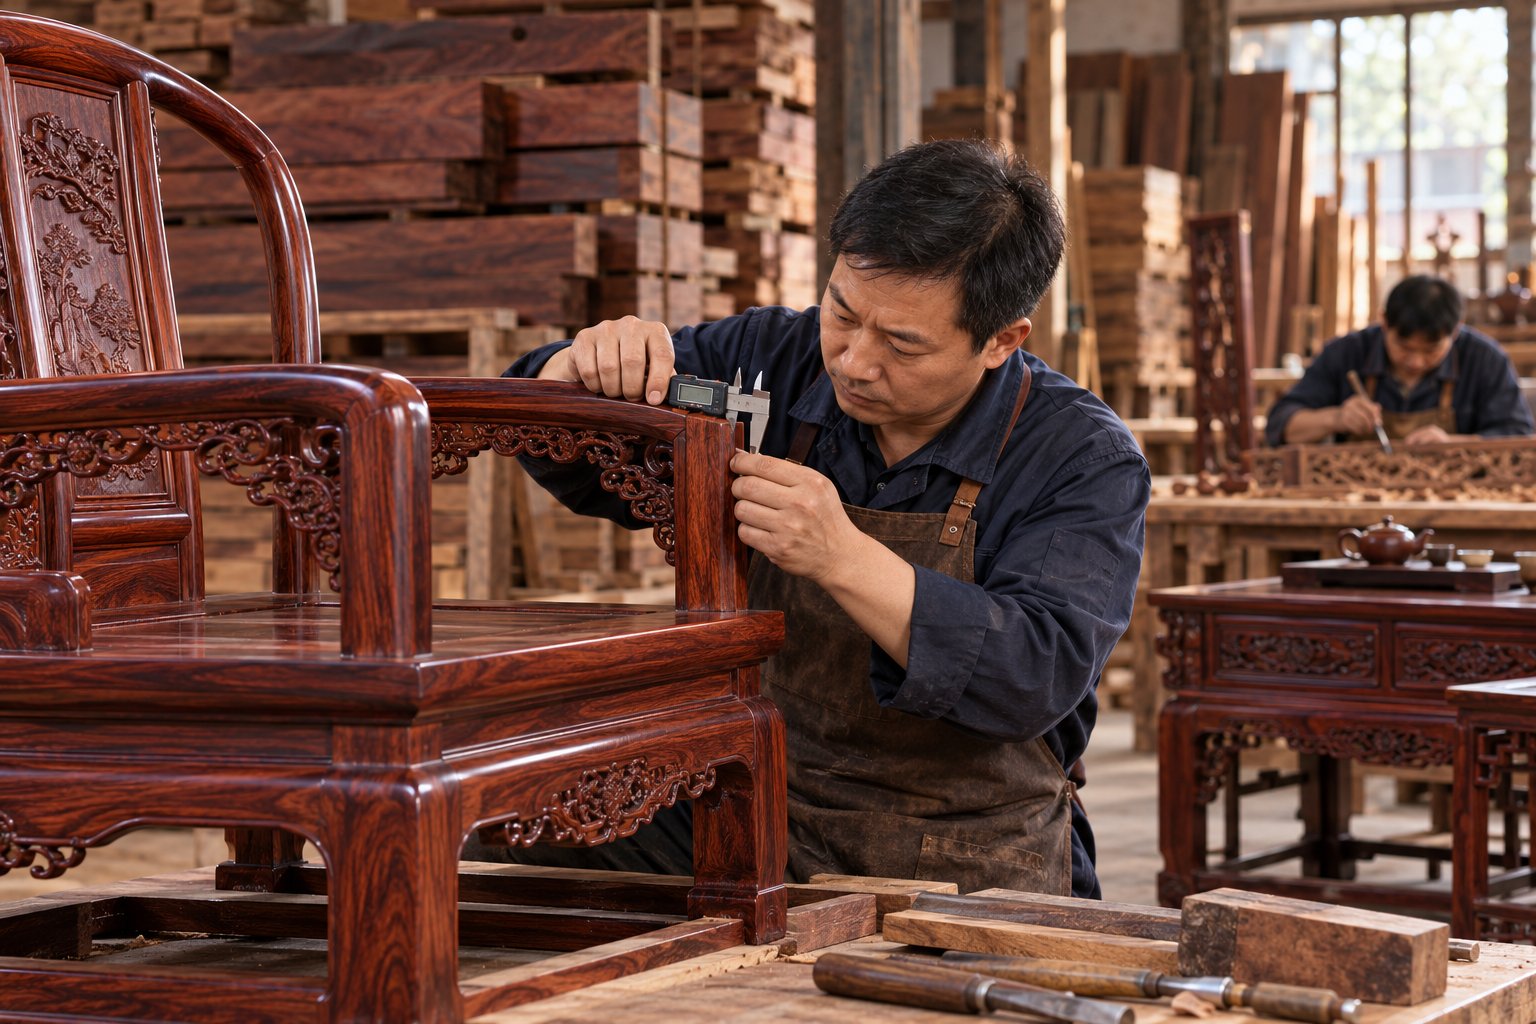
中国古典家具は金属留め具なしで組み上がります。当社が製作するすべてのソファ、テーブル、ベッド、キャビネットは、木製および竹製のダボで補強された伝統的なほぞ組み接合で組み立てられます。木材と金属は温度と湿度によって異なる速度で動くため、海外の気候での長年の季節変動により、金属留め具は緩んで周囲の木材を割りますが、適切に切られた接合部は素材とともにしなります。しかし、ほぞ組みの伝統は接合部の切削が管理されている場合にのみ信頼できます。ここで当社の品質マネジメントシステムが、本来職人的な段階に測定可能な基準を定義します。
当社のほぞとほぞ穴の標準すき間は0.1ミリメートルです。しっかりした手圧で滑り込み、確実に保持される嵌合です。QCプロセスは3つの定義されたポイントで接合精度を検証します。第一に、初期機械切削後、ほぞとほぞ穴のサンプルをデジタルノギスで測定し、寸法精度を検証します。第二に、組立中、各接合部を接着剤なしで仮組みし、摩擦保持を確認します。ほぞが自重で抜け落ちるほど緩い接合部は不合格として再切削し、木槌で叩く必要があるほどきつい接合部も不合格とします。きつすぎる嵌合は乾燥した仕向地の気候で木材を割る可能性があるからです。第三に、完全組立後、すべての製品に安定性チェックを行います。検査員が各隅を順に押し下げ、接合線でカチッという音、きしみ、目に見える動きがあれば、その製品は修正のために戻されます。
品質マネジメントシステムの下では、これらのチェックは一人の経験豊富な組立工の個人的な習慣ではありません。作業指示書に定義され、シフト間で同一に適用され、記録されます。構造検証は荷重試験にも及びます。たとえばダイニングセット生産のダイニングチェアは、内部QCの一環として100キログラムの静的荷重で24時間、個別に荷重試験されます。ダイニングセットを50セット注文する買手は、一人の職長の目を信頼しているのではなく、測定し、記録し、不合格とするプロセスの成果を買っているのです。
木材置き場で始まる同じトレーサビリティがこの段階を通じて続きます。生産記録のバッチ追跡番号が各組立品を乾燥木材に結びつけるため、後で接合部について疑問が生じても、調査は記憶ではなくデータに基づいて行えます。
文書化された手順の下での仕上げと表面品質
古典的なローズウッド家具の表面は、職人技が最も見えやすく、一貫性の欠如がエンドユーザーに最もすぐに明らかになる場所です。当社の仕上げは、伝統的な手拭き生漆と蜜蝋の技法を組み合わせています。製品に応じて、仕上げは6〜7回の手拭き塗りに及び、各塗りは次までに硬化し、木材の上に載るのではなく木材に浸透する深いサテンの光沢を生み出します。仕上げ室は他のすべての段階と同様に、品質マネジメントシステムの傍らではなく、その内部で運用されます。
文書化された手順が塗り順序、塗り間の硬化時間、拭き方法を管理します。仕上げの一貫性は、標準化された照明の下で各製品を承認済み仕上げサンプルと比較して検証され、検査員は不適切に準備された木材や好ましくない湿度での塗布を示す blistering、白化、不均一な質感がないか表面をチェックします。表面——特に彫刻の凹部——をきれいな布で拭くテストにより、製品が梱包に向けて放出される前に仕上げが完全に硬化し色移りがないことを検証します。指定された色目標を持つカスタム注文では、仕上げチームは小バッチで作業し、各バッチを承認済みサンプルと照合してから次に進むため、100点の注文が買手が承認した試作品からずれることはありません。
仕上げの直前に行われる手彫りも、同等の規律で検証されます。検査員は斜光——表面に対して低い角度で保持した懐中電灯——の下で彫刻パネルを調べ、通常の照明では見えない工具痕、平坦な箇所、不均一な深さを明らかにします。複数点の注文にわたる繰り返しモチーフでは、パネルを並べて比較します。似ているが、それぞれ手彫りであるためピクセル単位で同一ではない、という状態です。機械加工を示すのはピクセル単位で同一の場合です。彫刻時間は現実的で既知です。彫刻された如意の肘掛けパネルは約18時間の彫刻を、竹モチーフの椅子背もたれは約16時間を要します。だからこそ合否基準と第二者検証が存在します。それだけの労力を消費する段階には、結果を保護するシステムがふさわしいのです。
ISO 9001枠組みにおける最終検査とAQLサンプリング
ISO 9001の中心にある検証要求事項——組織が引渡し前に成果物が合否基準を満たすことを確認すること——は、輸出製造において特定の国際的に理解された形を取ります。ISO 2859 / ANSI ASQ Z1.4サンプリング規格で定義された許容品質限界(AQL)に対する検査サンプリングです。
平たく言えば、AQL検査は買手の本当の問いに答えます。「この注文を到着時に自分で検査するなら、どの程度の欠陥率を受け入れることに同意するのか」。何も検査せずに期待するのでも、数百点のすべてを検査するふりをするのでもなく、AQLは統計的に根拠のあるサンプルサイズ——特定のサイズの注文から何点を抜き取るか——と、致命的、重大、軽微な欠陥の合否しきい値を定義します。致命的欠陥(安全上の故障、構造破損)は基本的にまったく許容されません。重大欠陥(反った扉、緩んだ接合部、承認済みサンプルとの色不一致)には厳しい限界があります。軽微欠陥(目立たない領域の小さな仕上げ傷)は定義された範囲内で許容されます。サンプリング計画が標準であるため、双方が同じ表から同じ数値を読み取り、検査結果は注文間およびサプライヤー間で比較可能です。
当社の品質マネジメントシステムでは、最終検査は梱包前の最後の定義された検証ゲートです。製品は乾燥、ほぞ組み、彫刻、仕上げでの工程内チェックに合格した後にのみここに到達しますが、最終検査は完全に組み立てられた製品で行われます。一部の欠陥は製品が完成して初めて明らかになるからです。きつく当たる扉、がたつく引き出し、色調が一致しないセットの各点。すべてのソファセット、ダイニングセット、ベッドルームスイートは工場で完全に組み立てられ、完成したコレクションとして検査されます。検査員は昼光条件下で組み立てられたセットを複数の角度から撮影し、買手への出荷前確認と永久記録の両方とします。寸法精度は生産図面に対して検証され、指定公差を超える偏差は梱包承認前の手直しを引き起こします。
最終検査からの月次不合格率統計は当社の製品カタログ全体で追跡され、その数値は一貫して3パーセント未満です。つまり97パーセント以上の製品が最初の試みですべての検証段階を通過しています。買手はこのデータを請求できます。当社の品質マネジメントシステムの下では、それは当社が既に作成している報告書であり、特別に用意する好意ではありません。この数値は自慢としてよりも、規格が「監視および測定」と呼ぶものの証拠として重要です。システムは注文ごとに数値で自分自身を監視しています。
不適合製品の管理:製品が不合格になったとき何が起こるか
誠実な品質マネジメントシステムは欠陥ゼロを主張しません。ISO 9001は代わりに、何かが適合しない場合の定義された管理された対応を要求します。当社の手順は地味で効果的です。いずれかのチェックポイントで不合格となった製品は直ちに生産フローから外され、不合格が検出された段階、欠陥の性質、必要な是正処置を示す赤い不合格タグが付けられます。製品は適切な手直しステーションに回されます。追加乾燥のため乾燥窯へ、再切削のためほぞ組み工房へ、細部修正のため彫刻工房へ、再研磨と再塗装のため仕上げ室へ。
手直し後、製品は元々不合格となった段階で検査パイプラインに再び入り、新品と同じ基準に合格しなければなりません。同じチェックポイントで2回不合格となった製品は永久に不合格とされ、原材料から代替品の製作が開始されます。繰り返し欠陥に対するこのゼロトレランス規則は、2回手直しされた製品が複合的なリスクを負うために存在します。2回目の修正は1回目の失敗の上に築かれ、品質マネジメントシステムの下での規律ある答えは、期待ではなく交換です。
不適合手順は改善サイクルに供されます。不合格タグは製品が修正された後に捨てられるのではなく、データとなります。繰り返し欠陥パターンが分析され、根本原因が調査され、その結果生じた是正処置が作業指示書と検査基準自体を更新します。当社の輸出チームが買手に懸念事項は「不適合プロセスを通る」と伝えるとき、それが指す仕組みはこれです。識別、封じ込め、是正、根本原因分析、そして体系的なフォローアップ、この順序です。
文書化された情報としての輸出書類
買手がほとんど考えないものの直接感じるISO 9001の条項の一つが、「文書化された情報」の要求事項です。作業が指定通りに行われたことを証明する記録と文書です。家具輸出において最も重要な文書化された情報は、コンテナに同行する書類です。
すべての出荷の書類パッケージは品質マネジメントシステムの下でまとめられ、チェックされます。注文に使用された木材の温度曲線、湿度設定、含水率測定値を示す乾燥窯記録、梱包前に撮影されたフルセット組立写真、寸法検査記録、バッチトレーサビリティ番号が記載された製品仕様書、および出荷に必要な商業・通関書類です。輸出チームはコンテナ放出前に完全性を検証します。時間通りに到着しても通関を効率的に通過できない注文は、依然として顧客要求事項を満たしていないからです。そして規格の下では、顧客要求事項を満たすことがすべての目的です。
中国での調達経験のある買手は、これがなぜ重要かを理解するでしょう。書類の不備は国際貿易において最も回避可能で最も高くつく欠陥の一つであり、それはほとんど常に、文書管理が非公式な工場——どの許可証がどの注文に対応するかを知っている人が、休暇中の一人だけであるような工場——に遡ります。品質マネジメントシステムはその知識を管理された文書とチェックリストに分配し、出荷が誰かの記憶に依存しないようにします。
同じ規律が、関係の当社側で保持する記録を管理します。注文確認書、承認済みサンプルと仕様、出荷前写真、検査報告書は保持され、検索可能です。買手が2年後に特定の注文の木材の含水率測定値について電話してきた場合、答えは推測ではなくアーカイブから得られます。
パフォーマンス評価:KPI、顧客フィードバック、マネジメントレビュー
製品を検査するだけの品質マネジメントシステムは半分のシステムです。ISO 9001は、組織がプロセスと製品の監視、データの分析、顧客満足の評価、内部監査を通じて、システム自体が機能しているかを評価することを要求し、トップマネジメントはそれらの結果を正式にレビューし、行動しなければなりません。
雲暁では、この要求事項はいくつかの具体的な形を取ります。プロセスパフォーマンスは、前述のセクションで説明した運用指標——含水率測定値、ほぞ組み測定値、寸法チェック、最終検査の不合格率——で追跡され、毎月レビューされます。顧客フィードバックは体系的に収集されます。買手から報告される納品後の問題はすべて記録され、生産記録を通じてそれを捕まえるべきだったチェックポイントまで遡られ、是正処置で回答されます。この遡及の習慣はシステム全体で最も価値のある規律の一つです。各苦情を一度きりの謝罪ではなく、プロセスの恒久的な強化に変えるからです。
内部監査は、現場のプロセスが文書化された手順と一致しているか、また手順自体が依然としてそれを使う人々に役立っているかを調べます。調査結果はマネジメントレビューに供され、リーダーシップが品質目標、監査結果、顧客フィードバック、不適合データ、改善処置を検討し、システムの次の方向を決定します。当社はQCプロトコルを四半期ごとにレビューし、不合格データ、買手フィードバック、納品後報告を分析して、システムを進化させる必要がある箇所を特定します。これは儀式ではありません。決定を生まないマネジメントレビュー自体が不適合です。
買手にとっての実用的意義はこうです。機能するISO 9001品質マネジメントシステムを持つサプライヤーを選ぶとき、あなたは、リーダーシップがスケジュールに従って品質パフォーマンスを正式に検討し、その検討から是正処置が生まれるサプライヤーを選んでいるのです。その週に最も声を大きく上げた人からではなく。
継続的改善:当社工房におけるPDCAサイクルの姿
Plan-Do-Check-ActサイクルはISO 9001のエンジンであり、図よりも生産現場の実例で説明するのが最も簡単です。
先に述べた乾燥窯の平衡化延長はその一例です。欠陥パターン(北欧向け冬季出荷における木口割れ)が納品後フィードバックを通じて検出され、調査により平衡化時間の不足が根本原因と特定され、乾燥プロセスが変更され、再発はほぼゼロに減少し、改訂プロセスが新しい標準となり、その後のバッチで検証されました。計画し、実行し、確認し、処置する——木材に書かれたPDCAです。
もう一つの例は、複数の彫刻師による注文の仕上げ一貫性から来ています。大規模なカスタム注文にわたる繰り返し彫刻モチーフについて、すべての彫刻師を一貫した深さ、比率、細部へ導くマスターテンプレートを導入し、QCチームは彫刻検査中の参照基準としてそれらを使用します。この変更は、複数の職人が同じデザインを並行して作業するときの視覚的ずれのリスクによって促されました。計画で特定され、文書化された管理で対処され、その後の検査記録を通じて検証されたリスクです。
チーム能力も同じループを通じて開発されます。当社の検査員と職人はプロセス要求事項と検査方法について継続的な訓練を受けます。人員の力量は規格の支援要求事項であり、任意の美点ではないからです。訓練の記録と定義された責任により、検査結果に署名する人物が署名する資格を持つことが保証されます。
継続的改善には、地味で目立たない日常的な顔もあります。繰り返し欠陥の後に作業指示書を更新し、ヒヤリハットの後にサンプリング計画を調整し、買手のフィードバックの後に公差を厳しくする。これらの行動はいずれもプレスリリースにはなりません。しかし何年にもわたって積み重なると、初年度を永遠に繰り返す工場と、コンテナ50号が5号よりもよく文書化され、より一貫し、より低リスクである工場との違いになります。
B2B買手はISO 9001認証家具工場に何を尋ねるべきか
ISO 9001認証を名乗るサプライヤー——当社を含む——を評価する場合、証明書だけが質問の始まりであるべきで、終わりではありません。以下は当社の輸出チームが公正と考える質問であり、進んで答えます。本物の品質マネジメントシステムは日常的な成果として答えを生み出すからです。
- 証明書の適用範囲は何か。 実際に購入する製品の設計と製造を対象とすべきであり、無関係な活動ではありません。
- どのプロセスに定義された合否基準があり、関連仕様を見せてもらえるか。 含水率、ほぞ組み嵌合、仕上げ塗り回数について自社基準を共有できない工場は、システムではなく願望を語っています。
- 注文にどのような記録が伴うか。 書類パッケージのリストを求めてください。乾燥記録、検査報告書、組立写真、仕様書です。当社のものは上記の通りです。真面目なサプライヤーは同等のものを備えています。
- 不適合品はどのように扱われるか。 答えには封じ込め、手直し基準、再検査、繰り返し失敗に対する規則が含まれるべきです。「めったにありません」ではありません。
- システムはどのようなパフォーマンスデータを生み出すか。 不合格率、是正処置、顧客フィードバックの処理はすべて、機能するQMSの日常的な成果です。
- 現場でプロセスを確認できますか? 自社のシステムに自信がある工場は、外部の目を積極的に招き入れます。当社の B2B工場見学プログラム はまさにそのためにあり、遠方のバイヤーも次のガイドを通じて体系的な評価を実施できます: 発注前のバーチャル工場監査.
6つの質問すべてに共通するパターンは同じです。本物のISO 9001品質マネジメントシステムは、運用の副産物として証拠を生み出します。回答が書類と数値を伴って素早く返ってくるなら、そのシステムは本物です。どの質問にも特別な手間が必要で、記録ではなく形容詞が返ってくるなら、証明されるまではその証明書を壁紙と見なしてください。
結論:職人製品の背後にある認証システム
ISO 9001品質マネジメントシステムは職人技を置き換えるものではなく、職人技を守るものです。ローズウッド家具工場では、規格の要求事項は次のような形になります。すべてのロットが識別されトレーサブルな木材置場。校正済みの計測器で文書化された目標値に対して測定される乾燥工程。0.1mmの継ぎ目クリアランスを3通りに検査し、荷重試験済みの椅子が評判ではなく記録を伴う組立作業台。承認サンプルと斜光検査で管理される塗装室。AQL抜取検査、フルセット組立検証、写真記録が生産とコンテナの間に立ちはだかる最終ゲート。実効性のある不適合プロセス。そして、あらゆる失敗をより強固な手順に変えるマネジメントレビューです。
雲霄紅木家具有限公司は、2008年から福建省仙遊県でクラシックな無垢紅木家具の製造・輸出を行っています。ソファセット、ダイニングセット、ベッドルームセット、茶卓、収納家具をクラシックなシャムローズウッドで手がけ、当社の 竹彫刻帯付き茶卓 や 如意彫刻背もたれ付きアームチェア のようなコンパクトな製品から、当社の 蟻継ぎ引き出し付きサイドボードのような製品を中心とした大規模なプログラムまで対応しています。当社のISO 9001品質マネジメントシステムがその職人の伝統に加えるものは、まさにB2Bバイヤーが必要とするものです。繰り返し発注における一貫性、あらゆる主張の裏付けとなる証拠、そして問題がお客様の倉庫に届く前に発見・修正する文書化された仕組みです。
システムをご自身でご覧になりたい場合——サンプル書類の請求、調達プログラムの相談、工場見学の計画など——当社の輸出チームが喜んで対応いたします。認証された品質マネジメントシステムは、工場が説得すべきものではなく、検査し、疑問を投げかけ、検証できるものであるべきだと当社は考えています。本ウェブサイトのお問い合わせフォームからご連絡ください。記録が語るはずです。