Une explication en langage clair de ce qu'est un système de management de la qualité ISO 9001, et un regard de l'intérieur sur la façon dont l'usine de palissandre certifiée de Yunxiao l'applique au tri du bois, au contrôle de l'humidité, à l'assemblage, à la finition, à l'inspection AQL et à la documentation d'exportation.
Qu’est-ce qu’un système de management de la qualité ISO 9001, et pourquoi cela devrait-il vous importer lorsque le produit en question est un ensemble de canapé en palissandre sculpté à la main plutôt qu’une palette de pièces mécaniques ? C’est l’une des questions les plus fréquentes que notre équipe export reçoit désormais des grossistes, des responsables achats hôteliers et des distributeurs d’Amérique du Nord, d’Europe et d’Asie du Sud-Est. Beaucoup d’entre eux voient depuis des années la mention « certifié ISO 9001 » sur les sites de fournisseurs et les banderoles de salons professionnels, mais peu ont eu l’occasion de constater ce que la norme change réellement à l’intérieur d’une usine de meubles — au quotidien, poste par poste, conteneur par conteneur.
Cet article répond à cette question en deux parties. D’abord, nous expliquons en langage clair ce qu’est un système de management de la qualité ISO 9001 : ce que la norme exige, ce qu’elle ne promet délibérément pas, et pourquoi elle est devenue le cadre de référence le plus largement reconnu au monde pour la qualité de fabrication. Ensuite, nous ouvrons nos portes. Yunxiao Rosewood Furniture Co., Ltd fabrique et exporte du mobilier classique en bois de rose massif depuis 2008 à Xianyou, dans la ville de Putian, province du Fujian ; l’entreprise exploite une usine de 12 000 mètres carrés qui produit des collections complètes de canapés, salles à manger, chambres, tables basses et rangements en palissandre du Siam classique. Ci-dessous, nous montrons précisément comment les disciplines d’un système de management de la qualité ISO 9001 s’appliquent aux réalités spécifiques et artisanales du mobilier en palissandre : tri des matières au parc à grumes, gestion de la teneur en humidité au séchage, assemblages à tenons et mortaises aux postes de montage, finition à la laque appliquée à la main, inspection finale par échantillonnage AQL, et documentation d’exportation qui accompagne chaque conteneur.
L’objectif est pratique, non promotionnel. À la fin de cet article, vous devriez pouvoir juger — pour tout fournisseur de meubles, y compris nous — si les mots « système de management de la qualité » décrivent une véritable discipline opérationnelle ou simplement un certificat encadré au mur d’un bureau.
Qu’est-ce qu’un système de management de la qualité ISO 9001 ?
Un système de management de la qualité ISO 9001 est un cadre documenté, à l’échelle de l’organisation, visant à fournir de manière constante des produits conformes aux exigences des clients et aux réglementations applicables — et à améliorer les processus qui les produisent. ISO 9001 est la norme internationale, publiée par l’Organisation internationale de normalisation, qui définit les exigences qu’un tel système doit satisfaire. Lorsqu’une usine est décrite comme « certifiée ISO 9001 », cela signifie qu’un organisme de certification accrédité indépendant a audité l’entreprise et confirmé que son système de management de la qualité est conforme aux exigences de la norme, et qu’elle doit réussir des audits de surveillance pour maintenir ce certificat en vigueur.
Il convient d’être précis sur ce que la norme est et n’est pas. ISO 9001 n’est pas une norme de qualité produit : elle ne précise pas l’épaisseur d’un plateau de table, la teneur en humidité que le bois doit atteindre, ni le nombre de couches de laque qu’une chaise doit recevoir. Ces chiffres relèvent des spécifications produit, des plans techniques et des réglementations du marché. Ce qu’ISO 9001 exige est plus fondamental — que l’organisation définisse ce qu’elle entend accomplir, établisse des processus maîtrisés et reproductibles pour y parvenir, vérifie les résultats avec des preuves, et corrige et améliore le système lorsque les résultats dérivent. En d’autres termes, la norme régit la manière dont une usine gère la qualité, et non le niveau de qualité lui-même. Deux usines peuvent toutes deux détenir des certificats ISO 9001 et produire des meubles de gammes très différentes ; ce que le certificat vous dit, c’est que chacune applique un système gouverné et auditable plutôt que d’improviser.
La version actuelle de la norme s’articule autour de sept principes de management de la qualité qui façonnent chaque article : orientation client, leadership, implication du personnel, approche processus, amélioration, prise de décision fondée sur des preuves et gestion des relations. Elle demande également aux organisations d’appliquer le cycle Planifier-Faire-Vérifier-Agir (PDCA) et la réflexion fondée sur les risques à l’ensemble de leurs opérations. Pour une entreprise manufacturière comme la nôtre, cela se traduit par une chaîne de responsabilités qui va de la politique qualité du directeur général jusqu’aux relevés d’humidimètre consignés à un séchoir — le tout connecté, documenté et auditable.
Telle est la définition honnête et simple. Le reste de cet article montre à quoi cela ressemble lorsque le cadre est appliqué à un métier aussi ancien que l’ébénisterie classique chinoise.
Que demande réellement la norme ISO 9001 à une usine ?
Avant de parcourir nos propres opérations, il vaut la peine de résumer la structure de la norme elle-même, car comprendre sa logique facilite grandement l’évaluation de tout fournisseur certifié. Les exigences d’ISO 9001 sont organisées en plusieurs groupes d’articles principaux, et chacun répond à une question pratique qu’un acheteur poserait s’il pouvait concevoir une usine de zéro.
Contexte et domaine d’application. L’organisation doit comprendre les enjeux qui affectent sa capacité à fournir une qualité constante, les besoins de ses clients et des autres parties intéressées, ainsi que le domaine d’application de son système de management de la qualité. Pour un exportateur de mobilier en palissandre, cela signifie définir honnêtement ce que nous fabriquons, pour qui, et sous quelles contraintes — les essences que nous travaillons, les marchés que nous servons, l’environnement réglementaire de l’exportation de meubles.
Leadership. La direction doit démontrer son leadership en établissant une politique qualité, en attribuant des rôles et autorités clairs, et en veillant à ce que le système de management de la qualité dispose des ressources et de l’attention nécessaires. Un système piloté uniquement par le service contrôle qualité n’est pas un système ; ISO 9001 fait de la qualité une obligation de la direction.
Planification. L’organisation doit identifier les risques et opportunités susceptibles d’affecter la conformité des produits et services, fixer des objectifs qualité mesurables et planifier les changements nécessaires pour les atteindre. Dans notre secteur, le registre des risques se remplit facilement : le bois est une matière naturelle à variabilité naturelle, les meubles traversent océans et zones climatiques, et les processus artisanaux dépendent de compétences humaines qu’il faut former et maintenir.
Support. L’organisation doit fournir les ressources, les personnes compétentes, les informations documentées, les environnements de travail et les équipements de surveillance dont le système a besoin. C’est l’article qui transforme « nos ouvriers savent quoi faire » en « nos procédures, instructions de travail et enregistrements montrent qui fait quoi, comment, et avec quels instruments étalonnés ».
Réalisation des activités opérationnelles. Il s’agit du plus grand groupe d’exigences, couvrant tout le cycle de vie de la production : comment les exigences clients sont revues et confirmées, comment les conceptions et spécifications sont maîtrisées, comment les prestataires externes tels que les fournisseurs de bois sont sélectionnés et surveillés, comment la production est réalisée dans des conditions maîtrisées, comment l’identification et la traçabilité sont maintenues, et comment les éléments de sortie sont vérifiés avant leur libération au client.
Évaluation des performances. L’organisation doit surveiller, mesurer, analyser et évaluer si son système de management de la qualité fonctionne réellement : satisfaction client, conformité des produits, performance des processus et résultats des audits internes.
Amélioration. Enfin, l’organisation doit réagir aux non-conformités, prendre des actions correctives et améliorer continuellement le système. Un certificat n’est pas une ligne d’arrivée ; sous ISO 9001, c’est un engagement envers un cycle qui ne s’arrête jamais.
Remarquez ce qui manque à cette liste : toute garantie de performance produit spécifique. Les auteurs de la norme ont compris qu’une usine de meubles au Fujian et un fournisseur aérospatial à Seattle font face à des exigences techniques totalement différentes. Ce qu’ils ont normalisé, c’est la discipline de management elle-même — et cette discipline, appliquée honnêtement, est ce qui produit une qualité constante dans l’une ou l’autre industrie.
Pourquoi ISO 9001 importe-t-elle lorsque vous achetez des meubles à une usine chinoise ?
Pour un acheteur B2B, la valeur pratique d’un système de management de la qualité ISO 9001 réside dans ce qu’il prédit des commandes futures, non dans ce qu’il dit du passé. N’importe qui peut expédier un bon conteneur. La question qui décide si un fournisseur mérite un programme à long terme est de savoir si le conteneur numéro deux, numéro cinq et numéro vingt correspondront à l’échantillon approuvé — et c’est précisément la question à laquelle un système de management de la qualité fonctionnel est conçu pour répondre.
Considérez les modes de défaillance que les importateurs de meubles expérimentés connaissent trop bien. Un ensemble de salle à manger de deuxième commande arrive avec une teinte de bois légèrement différente parce que l’équipe de finition a mélangé la teinture « à l’œil » sans formule documentée. Une suite de chambre développe des jeux aux assemblages lors d’un hiver européen sec parce que le séchage a été raccourci pour respecter une fenêtre d’expédition. Un panneau de réception sculpté montre une répétition quasi mécanique qui contredit la description « sculpté à la main » parce que personne n’a vérifié l’étape de sculpture. Une expédition atteint le port sans documentation complète et reste bloquée en douane. Aucune de ces défaillances ne provient d’un manque de savoir-faire ; elles proviennent d’un manque de système. Chacune est évitable grâce aux mécanismes qu’ISO 9001 a pour vocation d’imposer : processus maîtrisés, responsabilités définies, vérification à des points définis et enregistrements qui rendent toute la chaîne traçable.
Il existe aussi un bénéfice de communication que les acheteurs remarquent vite. Un système de management de la qualité certifié donne aux deux parties un vocabulaire commun. Lorsque notre équipe export indique à un responsable achats qu’une préoccupation sera traitée via le processus de non-conformité, examinée lors de la prochaine réunion qualité et documentée par un rapport d’action corrective, ce ne sont pas des réassurances vagues — ce sont des engagements précis issus d’un cadre que l’acheteur peut vérifier indépendamment auprès du registre de l’organisme de certification.
Enfin, ISO 9001 importe pour ce qu’elle dit de l’intention managériale. Obtenir et maintenir un certificat exige un investissement soutenu : heures de formation, instruments étalonnés, frais d’audit, temps de revue de direction et volonté de laisser des tiers lire vos enregistrements et interroger vos équipes. Une usine qui consent à cet investissement signale, de manière vérifiable, qu’elle compte rester dans ce métier — et rendre des comptes à cette norme — sur le long terme.
Comment un système de management de la qualité fonctionne-t-il dans une usine de meubles artisanaux ?
Le scepticisme le plus fréquent que nous entendons est le suivant : « ISO 9001 a du sens pour une usine qui estampille des fixations métalliques identiques. Comment un système documenté peut-il régir un travail qui dépend de la sculpture à la main, du grain naturel du bois et d’un savoir-faire transmis ? » La question est légitime, et la réponse révèle pourquoi l’approche processus au cœur de la norme est si bien adaptée à la fabrication artisanale.
L’idée clé est qu’ISO 9001 ne demande pas à une usine d’éliminer le jugement artisanal — elle demande à l’usine de soutenir et vérifier celui-ci. Un maître sculpteur décide toujours de la profondeur de coupe d’une ceinture ornée de nuages. Mais le système de management de la qualité garantit que le sculpteur travaille à partir d’une référence de motif approuvée, que l’étape de sculpture dispose de critères d’acceptation définis, que la production est inspectée par une seconde personne formée, et qu’un panneau non conforme aux critères est réorienté vers la reprise plutôt qu’accepté en silence. La compétence de l’artisan reste la source de la valeur ; le système garantit que cette compétence s’applique dans des conditions où les exigences du client sont connues, la méthode est constante et le résultat est vérifié.
En pratique, notre système de management de la qualité chez Yunxiao est bâti comme une chaîne de processus maîtrisés. Chaque processus a un responsable, des entrées et sorties définies, des instructions de travail, des points de surveillance et des enregistrements. Le parc à grumes contrôle l’identification et le tri des matières. Le séchage contrôle la teneur en humidité par rapport à des objectifs documentés. Les postes d’assemblage contrôlent l’ajustement et la précision structurelle. l’atelier de finition contrôle la qualité de surface et le nombre de couches. L’équipe d’inspection contrôle la vérification finale par échantillonnage AQL. L’équipe export contrôle l’exhaustivité de la documentation. Aucun de ces processus n’est remarquable isolément — toute usine sérieuse en applique des variantes. Ce que le système de management de la qualité ajoute, c’est le tissu conjonctif : les mêmes spécifications partout, des enregistrements qui relient chaque conteneur à ses lots de matières, et une revue de direction qui transforme les défaillances en corrections plutôt qu’en anecdotes.
Ce cadre étant posé, les sections suivantes détaillent les processus sur lesquels nos acheteurs nous interrogent le plus.
Tri des matières au parc à grumes : la maîtrise des processus commence avant la première coupe
Dans le cadre de notre système de management de la qualité ISO 9001, le contrôle qualité commence à la réception des marchandises, avant toute coupe ou sculpture. Chaque livraison de bois brut arrivant dans notre usine de 12 000 mètres carrés à Xianyou est inspectée selon des critères de réception définis avant d’être acceptée dans le stock de production. C’est l’exigence de la norme relative à la « réalisation des activités opérationnelles — maîtrise des processus, produits et services fournis par des prestataires externes » appliquée à l’intrant le plus déterminant que nous achetons.
L’inspection à réception couvre les caractéristiques qui déterminent si une planche peut servir le composant prévu. Les inspecteurs examinent le motif du grain, l’homogénéité de la couleur et la densité, et confirment que la matière correspond à l’essence et à la qualité commandées. Les planches sont triées par plage de densité et orientation du grain ; le bois destiné aux composants structurels — traverses de table, pieds de chaise, éléments de cadre — est classé selon des critères plus stricts que celui destiné aux panneaux décoratifs. Les planches dont le grain s’écarte au-delà de l’angle autorisé par rapport à l’axe de la planche sont réorientées vers des composants plus courts où l’écart ne compromet pas la résistance. Cette discipline de tri n’est pas une préférence stylistique ; c’est la maîtrise de processus qui détermine si un assemblage à tenon et mortaise restera serré pendant des décennies de mouvement saisonnier.
Chaque lot de bois accepté reçoit un numéro de suivi qui l’accompagne à chaque étape de production ultérieure. Ce numéro figure sur le journal de séchage, la fiche de lot de production et la fiche de spécification du produit final. C’est l’exigence d’identification et de traçabilité d’ISO 9001 rendue concrète : lorsqu’un acheteur demande quel lot de bois est entré dans sa commande, la réponse est un enregistrement, non un souvenir. Lorsqu’un problème de qualité fournisseur est découvert en amont, les lots concernés peuvent être localisés et mis en quarantaine en quelques minutes plutôt que devinés.
Les acheteurs qui souhaitent approfondir l’incidence de la qualité de la matière première sur une commande en gros peuvent lire notre guide sur comment vérifier la qualité du palissandre avant de passer une commande de meubles en gros, qui détaille les critères de classement. Et si vous préférez voir le tri de vos propres yeux, notre article sur la visite d’une usine de meubles en palissandre avant commande explique ce que couvre une visite de notre site, parc à grumes compris.
Gestion de la teneur en humidité : un processus mesuré, pas une promesse
S’il est un processus qui décide si du mobilier en palissandre exporté survit au climat de sa destination, c’est le séchage — et c’est le processus où un système de management de la qualité documenté offre la protection la plus visible aux acheteurs. Un bois massif mal séché et mal conditionné se déformera, fissurera ou s’ouvrira aux assemblages des mois après la livraison, lorsque le meuble se trouve dans un appartement européen chauffé ou un hall d’hôtel climatisé du Golfe et que le coût d’une réclamation au titre de la garantie incombe à l’importateur.
Dans notre système de management de la qualité, le séchage est un processus surveillé avec des paramètres définis, non un planning gardé en mémoire par un chef d’atelier. Chaque composant passe par un séchage à humidité constante de 36 jours, et le bois est conditionné à une teneur en humidité d’environ 8 à 12 pour cent avec une période d’égalisation avant utilisation. Le journal du séchoir enregistre la courbe de température, les réglages d’humidité et la durée pour chaque lot. Après séchage, notre équipe contrôle qualité teste le bois avec des humidimètres à pointes étalonnés, en prenant des relevés à plusieurs endroits sur chaque planche — bout, centre et positions intermédiaires — et les relevés sont consignés sur le journal de lot. Le bois dont les relevés dépassent le seuil d’acceptation pour son climat de destination retourne au séchoir pour un cycle d’égalisation supplémentaire plutôt que d’être libéré en production.
L’expression « humidimètres étalonnés » a un poids particulier sous ISO 9001. La norme exige que les ressources de surveillance et de mesure soient adaptées, entretenues et — lorsque les mesures sont valables pour la conformité — traçables et étalonnées. Un humidimètre déréglé produit un non-sens confiant. Nos instruments sont étalonnés selon un calendrier, et leur statut d’étalonnage fait partie des informations documentées que le système tient à jour. C’est la différence entre une mesure sur laquelle un acheteur peut compter et un chiffre qui paraît simplement convaincant sur un rapport.
Le système traite aussi le séchage comme un domaine à risque sous revue continue. Il y a plusieurs années, nous avons identifié un schéma de fissures capillaires sur les surfaces de bout de plateaux de salle à manger expédiés en Europe du Nord pendant l’hiver. L’enquête a attribué le problème à un temps d’égalisation insuffisant dans le cycle de séchage, et la phase d’égalisation a été prolongée — une correction appliquée via le système de management de la qualité, vérifiée par la baisse des récidives et conservée depuis dans notre documentation de processus. C’est le cycle Planifier-Faire-Vérifier-Agir fonctionnant exactement comme prévu : un défaut réel, une cause racine, une correction documentée et un processus standard amélioré. Vous pouvez lire la version complète en sept étapes de cette histoire dans notre article sur le contrôle qualité du mobilier en palissandre pour les acheteurs B2B.
L’assemblage à tenons et mortaises comme processus maîtrisé
Le mobilier classique chinois tient sans fixations métalliques. Chaque canapé, table, lit et meuble que nous fabriquons est assemblé avec des assemblages traditionnels à tenons et mortaises renforcés de chevilles en bois et en bambou, car le bois et le métal se dilatent à des rythmes différents selon la température et l’humidité — au fil des changements saisonniers dans un climat étranger, les fixations métalliques se desserrent et fendent le bois environnant, tandis qu’un assemblage bien ajusté fléchit avec la matière dont il est fait. Mais la tradition d’assemblage n’est fiable que si la coupe des assemblages est maîtrisée, et c’est là que notre système de management de la qualité définit des critères mesurables pour une étape par ailleurs artisanale.
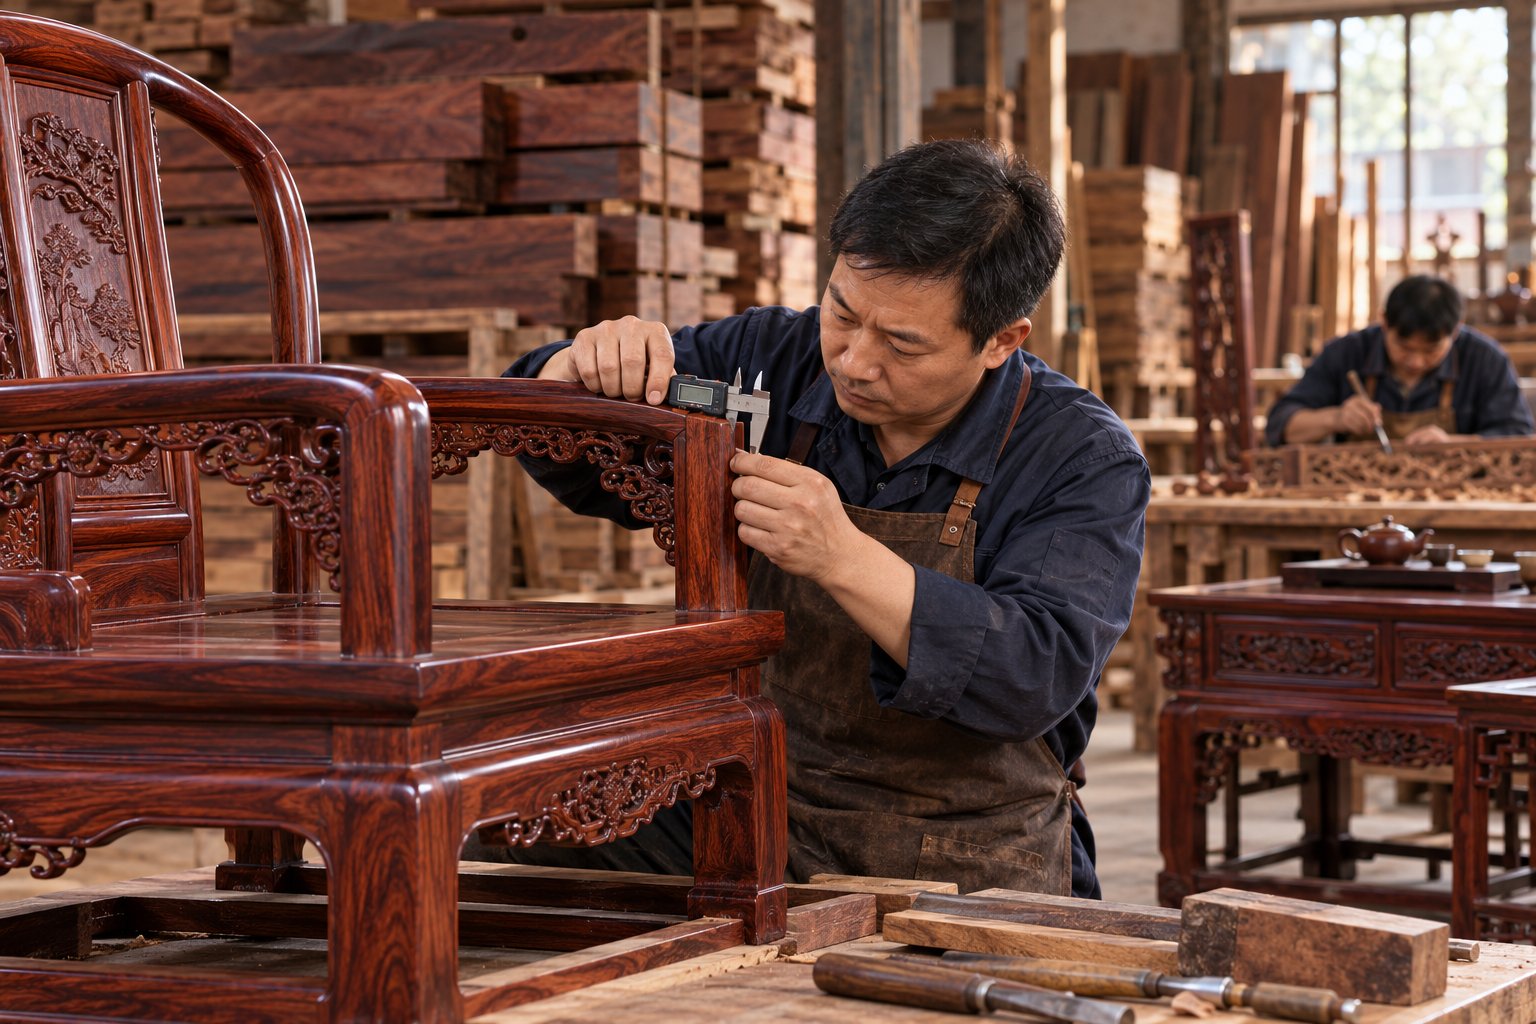
Notre jeu standard entre tenon et mortaise est de 0,1 millimètre — un ajustement qui glisse sous une pression ferme de la main et tient solidement. Le processus de contrôle qualité vérifie la précision des assemblages à trois points définis. D’abord, après la coupe initiale à la machine, un échantillon de tenons et de mortaises est mesuré au pied à coulisse numérique pour vérifier l’exactitude dimensionnelle. Ensuite, lors du montage, chaque assemblage est ajusté à blanc sans colle pour confirmer la tenue par friction : un assemblage assez lâche pour que le tenon tombe sous son propre poids est rejeté et recoupé, et un assemblage assez serré pour exiger un coup de maillet est également rejeté, car un ajustement trop serré peut fendre le bois dans un climat de destination sec. Enfin, après l’assemblage complet, chaque pièce subit un contrôle de stabilité — l’inspecteur presse successivement sur chaque coin, et tout cliquetis, craquement ou mouvement visible aux lignes d’assemblage renvoie la pièce en correction.
Dans le système de management de la qualité, ces contrôles ne sont pas les habitudes personnelles d’un assembleur expérimenté. Ils sont définis dans des instructions de travail, appliqués de manière identique d’une équipe à l’autre et enregistrés. La vérification structurelle s’étend aux essais de charge : les chaises de salle à manger de notre production de salles à manger, par exemple, sont individuellement testées en charge avec un poids statique de 100 kilogrammes pendant 24 heures dans le cadre du contrôle qualité interne. Un acheteur qui commande cinquante salles à manger ne fait pas confiance à l’œil d’un contremaître ; il achète la production d’un processus qui mesure, enregistre et rejette.
La même traçabilité qui commence au parc à grumes traverse cette étape : le numéro de suivi de lot figurant sur l’enregistrement de production relie chaque pièce assemblée à son bois séché, de sorte que si une question surgit plus tard au sujet d’un assemblage, l’enquête dispose de données plutôt que de mémoire.
Finition et qualité de surface selon des procédures documentées
La surface du mobilier classique en palissandre est l’endroit où le travail artisanal est le plus visible et où l’inconstance saute le plus immédiatement aux yeux du client final. Notre finition combine des techniques traditionnelles de laque brute appliquée à la main et de cire d’abeille ; selon le produit, la finition va de six à sept couches appliquées à la main, chacune séchée avant la suivante, produisant un satiné profond qui pénètre le bois plutôt que de rester en surface. L’atelier de finition, comme toute autre étape, fonctionne à l’intérieur du système de management de la qualité plutôt qu’à côté.
Des procédures documentées régissent la séquence des couches, les temps de séchage entre couches et la méthode de friction. L’homogénéité de la finition est vérifiée en comparant chaque pièce à l’échantillon de finition approuvé sous un éclairage normalisé, et les inspecteurs contrôlent les surfaces pour déceler cloques, voiles ou texture irrégulière qui indiqueraient une application sur un bois mal préparé ou dans une humidité défavorable. Un test au chiffon propre sur les surfaces — en particulier les creux sculptés — vérifie que la finition est complètement sèche sans transfert de couleur avant que la pièce ne soit libérée vers l’emballage. Pour les commandes personnalisées avec une cible de couleur spécifiée, l’équipe de finition travaille par petits lots, en vérifiant chaque lot par rapport à l’échantillon approuvé avant de poursuivre, afin qu’une commande de cent pièces ne dérive pas du prototype validé par l’acheteur.
La sculpture à la main, qui précède immédiatement la finition, est vérifiée avec la même rigueur. Les inspecteurs examinent les panneaux sculptés sous une lumière rasante — une lampe tenue à faible angle par rapport à la surface — ce qui révèle traces d’outil, méplats et profondeurs inégales invisibles sous un éclairage normal. Pour les motifs répétés sur une commande multi-pièces, les panneaux sont comparés côte à côte : similaires, parce que chacun est sculpté à la main ; non identiques au pixel près, ce qui indiquerait un travail à la machine. Les heures de sculpture sont réelles et connues — un panneau d’accoudoir ruyi sculpté représente environ 18 heures de sculpture, un dossier de chaise à motif bambou environ 16 — ce qui explique précisément pourquoi les critères d’acceptation et la vérification par une seconde personne existent. Une étape qui consomme autant de main-d’œuvre mérite un système qui protège le résultat.
Inspection finale et échantillonnage AQL dans un cadre ISO 9001
L’exigence de vérification au cœur d’ISO 9001 — que l’organisation confirme que les éléments de sortie satisfont aux critères d’acceptation avant leur libération — prend une forme spécifique et internationalement comprise dans la fabrication pour l’export : l’inspection par échantillonnage selon l’AQL, la limite de qualité acceptable définie dans les normes d’échantillonnage ISO 2859 / ANSI ASQ Z1.4.
En termes simples, l’inspection AQL répond à la vraie question de l’acheteur : « Si j’inspecte cette commande moi-même à l’arrivée, quel taux de défauts est-ce que j’accepte ? » Plutôt que de ne rien inspecter en espérant, ou de prétendre inspecter chacune des centaines de pièces, l’AQL définit des tailles d’échantillon statistiquement fondées — combien de pièces prélever sur une commande d’une taille donnée — et des seuils d’acceptation pour les défauts critiques, majeurs et mineurs. Les défauts critiques (défaillances de sécurité, ruptures structurelles) ne sont essentiellement pas tolérés du tout ; les défauts majeurs (une porte voilée, un assemblage desserré, une couleur non conforme à l’échantillon approuvé) ont des limites strictes ; les défauts mineurs (une petite marque de finition dans une zone peu visible) sont admis dans des limites définies. Parce que le plan d’échantillonnage est standard, les deux parties lisent les mêmes chiffres dans la même table, et les résultats d’inspection sont comparables d’une commande à l’autre et d’un fournisseur à l’autre.
Dans notre système de management de la qualité, l’inspection finale est le dernier point de vérification défini avant l’emballage. Les pièces n’y parviennent qu’après avoir passé les contrôles en cours de processus au séchage, à l’assemblage, à la sculpture et à la finition — et l’inspection finale est néanmoins réalisée sur le produit entièrement assemblé, car certains défauts ne se révèlent que lorsque la pièce est complète : une porte qui frotte, un tiroir qui gauchit, un ensemble dont les pièces ne s’accordent pas en teinte. Chaque ensemble de canapé, salle à manger et suite de chambre est entièrement assemblé en usine et inspecté comme une collection complète ; l’inspecteur photographie l’ensemble assemblé sous plusieurs angles en lumière du jour, à la fois comme confirmation avant expédition pour l’acheteur et comme enregistrement permanent. L’exactitude dimensionnelle est vérifiée par rapport aux plans de production, tout écart au-delà de la tolérance spécifiée déclenchant une reprise avant approbation de l’emballage.
Les statistiques mensuelles de taux de rejet issues de l’inspection finale sont suivies sur l’ensemble de notre catalogue produits, et le chiffre reste systématiquement inférieur à 3 pour cent — ce qui signifie que plus de 97 pour cent des pièces passent toutes les étapes de vérification du premier coup. Les acheteurs peuvent demander ces données ; dans notre système de management de la qualité, c’est un rapport que nous produisons déjà, non une faveur que nous arrangeons. Le chiffre importe moins comme fanfaronnade que comme preuve de ce que la norme appelle « surveillance et mesure » : le système se surveille lui-même, en chiffres, commande après commande.
Maîtrise du produit non conforme : que se passe-t-il lorsqu’une pièce échoue ?
Aucun système de management de la qualité honnête ne prétend à zéro défaut ; ISO 9001 exige plutôt une réponse définie et maîtrisée lorsqu’un élément n’est pas conforme. Notre procédure est sans éclat et efficace. Une pièce qui échoue à un point de contrôle est immédiatement retirée du flux de production et étiquetée d’une étiquette de rejet rouge identifiant l’étape où la défaillance a été détectée, la nature du défaut et l’action corrective requise. La pièce est dirigée vers le poste de reprise approprié — retour au séchoir pour un séchage supplémentaire, à l’atelier d’assemblage pour recoupe, à l’atelier de sculpture pour correction des détails, ou à l’atelier de finition pour ponçage et réapplication.
Après reprise, la pièce réintègre le circuit d’inspection à l’étape où elle avait échoué et doit passer les mêmes critères qu’une pièce neuve. Si une pièce échoue deux fois au même point de contrôle, elle est définitivement rejetée et une pièce de remplacement est lancée à partir de matière première. Cette règle de tolérance zéro pour les défauts répétés existe parce qu’une pièce reprise deux fois porte un risque cumulé : la seconde correction s’appuie sur un premier échec, et dans un système de management de la qualité la réponse disciplinée est le remplacement, non l’espoir.
La procédure de non-conformité alimente le cycle d’amélioration. Les étiquettes de rejet ne sont pas jetées une fois la pièce réparée — ce sont des données. Les schémas de défauts récurrents sont analysés, les causes racines étudiées, et les actions correctives qui en résultent mettent à jour les instructions de travail et les critères d’inspection eux-mêmes. Lorsque notre équipe export dit à un acheteur qu’une préoccupation « suivra le processus de non-conformité », c’est ce mécanisme qu’elle désigne : identification, containment, correction, analyse des causes racines et suivi systémique, dans cet ordre.
La documentation d’exportation comme information documentée
Un article d’ISO 9001 auquel les acheteurs pensent rarement, mais qu’ils ressentent directement, est l’exigence d’« informations documentées » — les enregistrements et documents qui prouvent que le travail a été réalisé comme spécifié. Dans l’exportation de meubles, l’information documentée la plus déterminante est la paperasse qui voyage avec le conteneur.
Notre dossier documentaire pour chaque expédition est constitué et vérifié dans le cadre du système de management de la qualité : enregistrements de séchage montrant la courbe de température, les réglages d’humidité et les relevés d’humidité du bois utilisé dans la commande ; photographies de l’assemblage complet prises avant emballage ; enregistrements d’inspection dimensionnelle ; fiches de spécification produit portant les numéros de traçabilité des lots ; et les documents commerciaux et douaniers exigés par l’expédition. L’équipe export vérifie l’exhaustivité avant la libération du conteneur, car une commande qui arrive à temps mais ne peut pas dédouaner efficacement a encore manqué aux exigences du client — et selon la norme, satisfaire les exigences du client est tout l’objectif.
Les acheteurs expérimentés en approvisionnement en Chine comprendront pourquoi cela importe. Les défaillances documentaires figurent parmi les défauts les plus évitables et les plus coûteux du commerce international, et elles remontent presque toujours à une usine où la maîtrise des documents est informelle — où la personne qui sait quel permis accompagne quelle commande est une seule personne, en congé. Un système de management de la qualité répartit ce savoir dans des documents maîtrisés et des listes de vérification, afin que l’expédition ne dépende de la mémoire de personne.
La même discipline régit les enregistrements que nous conservons de notre côté de la relation : confirmations de commande, échantillons et spécifications approuvés, photos avant expédition et rapports d’inspection sont conservés et consultables. Lorsqu’un acheteur appelle deux ans plus tard pour demander les relevés d’humidité du bois d’une commande spécifique, la réponse vient d’une archive, non d’une supposition.
Évaluation des performances : indicateurs, retours clients et revue de direction
Un système de management de la qualité qui ne fait qu’inspecter des produits n’est qu’un demi-système. ISO 9001 exige que l’organisation évalue si le système lui-même est performant — par la surveillance des processus et des produits, l’analyse des données, l’évaluation de la satisfaction client et l’audit interne — et la direction doit examiner formellement ces résultats et agir en conséquence.
Chez Yunxiao, cette exigence prend plusieurs formes concrètes. La performance des processus est suivie dans les indicateurs opérationnels décrits dans les sections précédentes : relevés d’humidité, mesures d’assemblage, contrôles dimensionnels et taux de rejet en inspection finale, examinés mensuellement. Les retours clients sont recueillis systématiquement — chaque problème signalé par un acheteur après livraison est consigné, tracé via les enregistrements de production jusqu’au point de contrôle qui aurait dû le détecter, et traité par une action corrective. Cette habitude de traçage est l’une des disciplines les plus précieuses de tout le système, car elle convertit chaque réclamation en un renforcement permanent du processus plutôt qu’en des excuses ponctuelles.
Les audits internes examinent si les processus sur le terrain correspondent aux procédures documentées — et si les procédures elles-mêmes servent encore les personnes qui les utilisent. Les constats alimentent la revue de direction, où la direction examine les objectifs qualité, les résultats d’audit, les retours clients, les données de non-conformité et les actions d’amélioration, et décide de l’orientation du système. Nous revoyons nos protocoles de contrôle qualité chaque trimestre, en analysant les données de rejet, les retours d’acheteurs et les rapports après livraison pour identifier les points où le système doit évoluer. Rien de tout cela n’est cérémonial ; une revue de direction qui ne produit aucune décision est elle-même une non-conformité.
Pour les acheteurs, la signification pratique est la suivante : lorsque vous choisissez un fournisseur doté d’un système de management de la qualité ISO 9001 fonctionnel, vous choisissez aussi un fournisseur dont la direction examine formellement la performance qualité selon un calendrier — et dont les actions correctives découlent de cet examen plutôt que de la personne qui a crié le plus fort cette semaine-là.
Amélioration continue : à quoi ressemble le cycle PDCA dans notre atelier
Le cycle Planifier-Faire-Vérifier-Agir est le moteur d’ISO 9001, et il est plus facile à expliquer avec des exemples réels de notre atelier qu’avec des schémas.
L’égalisation prolongée au séchoir mentionnée plus haut en est un. Un schéma de défauts (fissuration en bout dans les expéditions d’hiver en Europe du Nord) a été détecté grâce aux retours après livraison ; l’enquête a identifié un temps d’égalisation insuffisant comme cause racine ; le processus de séchage a été modifié ; les récidives ont chuté à près de zéro ; le processus révisé est devenu la nouvelle norme, vérifiée sur les lots suivants. Planifier, faire, vérifier, agir — écrit dans le bois.
Un autre exemple vient de l’homogénéité de finition sur les commandes multi-sculpteurs. Pour les motifs sculptés répétés sur de grandes commandes personnalisées, nous avons introduit des gabarits de référence qui guident chaque sculpteur vers une profondeur, une proportion et un détail constants, et l’équipe contrôle qualité utilise ces gabarits comme références lors de l’inspection de sculpture. Ce changement a été suscité par le risque de dérive visuelle lorsque plusieurs artisans travaillent le même design en parallèle — un risque identifié en planification, traité par une maîtrise documentée et vérifié par les enregistrements d’inspection qui ont suivi.
La compétence des équipes se développe par la même boucle. Nos inspecteurs et artisans reçoivent une formation continue sur les exigences des processus et les méthodes d’inspection, car la compétence du personnel est une exigence de support de la norme, non un agrément facultatif. Les enregistrements de formation et les responsabilités définies garantissent que la personne qui signe un résultat d’inspection est qualifiée pour le signer.
L’amélioration continue a aussi un visage quotidien modeste et sans éclat : mettre à jour une instruction de travail après un défaut récurrent, ajuster un plan d’échantillonnage après un incident évité de justesse, resserrer une tolérance après le retour d’un acheteur. Aucune de ces actions ne fait l’objet d’un communiqué de presse. Ensemble, au fil des ans, elles font la différence entre une usine qui répète sa première année indéfiniment et une usine dont le conteneur numéro cinquante est mieux documenté, plus constant et moins risqué que son conteneur numéro cinq.
Quelles questions les acheteurs B2B doivent-ils poser à une usine de meubles certifiée ISO 9001 ?
Si vous évaluez un fournisseur qui se présente comme certifié ISO 9001 — nous y compris — le certificat seul doit être le début de vos questions, non la fin. Voici les questions que notre équipe export considère comme légitimes, et auxquelles elle répond volontiers, car un véritable système de management de la qualité génère les réponses comme production courante :
- Quel est le périmètre du certificat ? Il doit couvrir la conception et la fabrication des produits que vous achetez réellement, et non une activité sans rapport.
- Quels processus ont des critères d’acceptation définis, et pouvons-nous voir les spécifications correspondantes ? Une usine qui ne peut pas partager ses propres normes de teneur en humidité, d’ajustement d’assemblage ou de couches de finition décrit des aspirations, pas un système.
- Quels enregistrements accompagnent une commande ? Demandez la liste du dossier documentaire : journaux de séchage, rapports d’inspection, photos d’assemblage, fiches de spécification. Le nôtre est décrit ci-dessus ; un fournisseur sérieux aura un équivalent.
- Comment les pièces non conformes sont-elles traitées ? La réponse doit inclure le confinement, les critères de reprise, la ré-inspection et une règle pour les échecs répétés — et non « cela arrive rarement ».
- Quelles données de performance le système produit-il ? Les taux de rejet, les actions correctives et le traitement des retours clients sont tous des productions courantes d’un système de management de la qualité fonctionnel.
- Pouvons-nous vérifier les processus sur site ? Une usine confiante dans son système invite à l'examiner. Notre programme de visites d'usine B2B existe précisément pour cela, et les acheteurs à distance peuvent mener une évaluation structurée grâce à notre guide pour un audit virtuel d'usine avant commande.
Le schéma est le même pour les six questions : un véritable système de management de la qualité ISO 9001 produit des preuves comme sous-produit de son fonctionnement. Si les réponses arrivent rapidement, sous forme de documents, avec des chiffres — le système est réel. Si chaque question exige un effort particulier et renvoie des adjectifs au lieu d'enregistrements, considérez le certificat comme du papier peint jusqu'à preuve du contraire.
Conclusion : un système certifié derrière un produit artisanal
Un système de management de la qualité ISO 9001 ne remplace pas l'artisanat — il le protège. Dans une usine de meubles en palissandre, les exigences de la norme se traduisent par : un parc à grumes où chaque lot est identifié et traçable ; un séchage mesuré avec des instruments étalonnés par rapport à des objectifs documentés ; des établis d'assemblage où un jeu d'assemblage de 0,1 millimètre est vérifié de trois manières et où les chaises testées en charge portent des enregistrements, pas une réputation ; un atelier de finition régi par des échantillons approuvés et une inspection en lumière rasante ; un contrôle final où l'échantillonnage AQL, la vérification de l'assemblage complet et les enregistrements photographiques se dressent entre la production et le conteneur ; un processus de non-conformité qui a du mordant ; et une revue de direction qui transforme chaque défaillance en une procédure plus solide.
Yunxiao Rosewood Furniture Co., Ltd fabrique et exporte des meubles classiques en bois massif de palissandre depuis Xianyou, Fujian, depuis 2008 — ensembles de salon, ensembles de salle à manger, chambres à coucher, tables à thé et pièces de rangement en palissandre du Siam classique, des pièces compactes comme notre table à thé avec tablier à bambou sculpté et fauteuil avec dossier ruyi sculpté aux programmes à grande échelle construits autour de pièces telles que notre buffet avec tiroirs à queues d'aronde. Ce que notre système de management de la qualité ISO 9001 apporte à cet héritage artisanal est exactement ce dont un acheteur B2B a besoin : la constance sur les commandes répétées, des preuves derrière chaque affirmation et un mécanisme documenté qui détecte et corrige les problèmes avant qu'ils n'atteignent votre entrepôt.
Si vous souhaitez voir le système par vous-même — demandez la documentation d'échantillons, discutez d'un programme d'approvisionnement ou planifiez une visite d'usine — notre équipe export se tient à votre disposition. Nous estimons qu'un système de management de la qualité certifié ne doit pas être quelque chose qu'une usine vous persuade d'accepter ; c'est quelque chose que vous devez pouvoir inspecter, questionner et vérifier. Contactez-nous via le formulaire de demande de ce site, et laissez les enregistrements parler.